1. 용지함 원료의 종류는 무엇입니까?
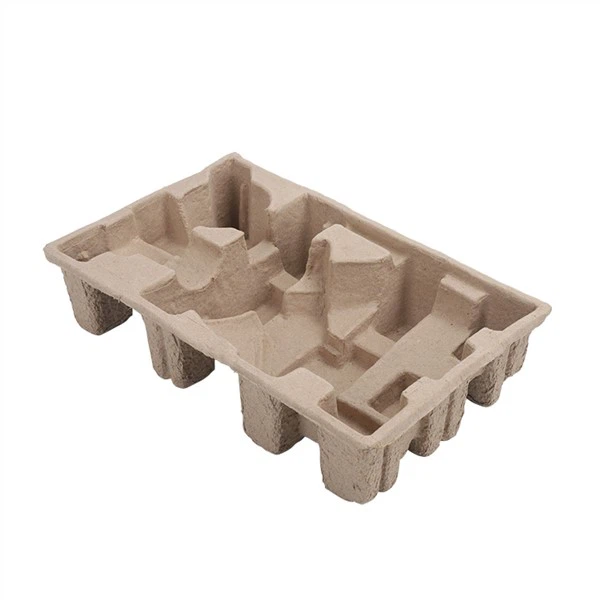
답변: 보다 일반적인 유형은 두 가지 범주로 나뉩니다. 하나는 생종이 펄프(예: 생목재 펄프, 대나무 펄프, 사탕수수 펄프, 밀짚 펄프 등)입니다. 두 번째 범주는 재활용 범주(예: 골판지, 신문, 흰색 가장자리 용지)입니다. 또한, 고객의 요구사항에 따라 다양한 색상의 원지를 사용하여 유색지 트레이 제품을 생산하는 것도 유용합니다.
2. 용지함 제품의 무게가 일정하지 않은 이유는 무엇입니까?
대답: 하나는 펄프 일관성이 변하고 있다는 것입니다. 생산 과정에서 특정 농도의 준비된 펄프가 생산되면 형성된 종이 지지체가 성형 기계의 펄프 탱크를 떠날 때 펄프 농도가 변화하기 시작하며 일반적으로 2.56%에서 3.6% 사이로 제어됩니다. 두 번째는 진공 상태가 끊임없이 변한다는 것입니다. 성형 공정에서 공기 압축기에 의해 부하되는 부압 탱크의 부압 값도 생산이 진행됨에 따라 가변적입니다. 두 변수의 중첩으로 인해 동일한 흡입 시간에 의해 형성된 용지 트레이의 무게는 ±10% 사이에서 변동됩니다.
3. 왜 당신은 나에게 필요한 색상을 할 수 없거나 할 수 없습니까?
답변: 종이 지원 제품의 염색에서 수성-염료는 원래 펄프를 기반으로 하는 펄프화 공정에서 대부분 첨가됩니다. 하나는 생산이 진행됨에 따라 슬러리의 농도도 변한다는 것이고, 두 번째는 대부분의 염료가 온도에 민감하다는 것이다. (건조 과정에서 건조 라인의 온도에 따라 색상이 변하고, 열간 압착 시 금형의 온도는 150~250도이며 염료도 다른 온도에서 변합니다.) 요약하면, 색상 요구 사항이 높은 제품은 염색하면 안 됩니다.
4. 왜 당신의 제품은 그 제품만큼 부드럽고 깨끗하지 않습니까?
대답: 종이 지지 제품이 형성된 후 완전히 젖고 건조된 후 변형되고 플라스틱 금형의 고온(150도 -250도) 및 고압(3T-50T)을 사용하여 원래 설계된 기하학적 모양을 복원합니다. 플라스틱 금형으로 인해 상부 및 하부 금형이 수직으로 응력을 받기 때문에 평면 위치가 강하고 종이 홀더가 매끄럽게 보이며 경사면이 힘을 받기 쉽지 않고 약간 거칠어 보입니다. 제품 설계의 실제 요구 사항에 따르면 경사가 작을수록 리브가 많을수록 평면이 작아지고 구형 호가 많을수록 성형 후 부드러움이 더 많이 감소합니다. 이것이 그 과정의 결과입니다.
5. 제품 표면에 약간의 크랙이 생기는 이유는 무엇인가요? 대답: 종이 팔레트 제품이 형성되면 펄프 섬유가 자연스럽게 층별로 모이게 됩니다. 액체 펄프는 일부 홈에서 흘러나오지 않아 용지 트레이의 다른 위치의 두께가 건조 후 설계 표준 두께와 달라지게 됩니다. 그러면 고압 성형 과정에서 강한 외력에 의해 종이 디스크가 압착되면 내부 및 외부 두께가 고르지 않은 가장 바깥쪽 섬유가 끊어지고 표면에 작은 균열이 나타납니다. 이러한 현상은 용지함 포장의 강도에는 영향을 미치지 않으므로 업계에서는 허용되는 현상입니다.. 6. 왜 제품을 수정할 수 있는 버튼을 추가할 수 없나요? 답: 종이 트레이(펄프 성형) 제품을 성형 및 성형할 때 상부 및 하부 금형이 닫혀 있고 일정한 구배 각도가 있어야 합니다. 성형하는 동안 젖은 제품을 금형에서 꺼낼 수 없으므로 종이 홀더를 반전된 버클 위치로 설계할 수 없습니다.. 7. 플랜지 제품 주변에 고르지 않은 버가 있는 이유는 무엇입니까? 답변: 플랜징 구조 제품은 평평한 모서리로 형성됩니다. 진공이 형성되어 펄프가 자연적으로 흡수될 때 금형의 가장자리는 스테인레스 스틸 필터 스크린입니다. 흡수된 후 모인 펄프 섬유의 가장자리는 불규칙한 배트가 됩니다. 이는 통제할 수 없는 프로세스로 인해 발생합니다. 성형 및 플랜징 후 버는 옆으로 돌아가고 포장에 영향을 주지 않으며 업계에서 생산 관리 요소로 사용되지 않습니다. 고객이 이에 대한 요구 사항이 높은 경우 트리밍 및 다이커팅을 사용하여-버를 제거할 수 있습니다.. 8. 최소 주문 수량을 설정하려는 이유는 무엇입니까? 답변: 종이 트레이를 생산하려면 약 30분 동안 펄프화, 성형, 금형 조립, 금형 디버깅, 건조 및 금형 성형을 거쳐야 합니다. 수량이 너무 적으면 생산 비용이 크게 증가합니다. 또한, 종이 트레이 제품은 저부가가치-제품이므로 수량이 너무 적으면 운송 비용이 크게 증가합니다. 따라서 최소 주문수량이 설정되어야 합니다.. 9. 왜 내 사이즈에 맞게 디자인을 할 수 없나요? 우선, 그렇습니다. 크기가 너무 크고 업계에서 일반적으로 사용되는 기계의 길이 및 너비 제한은 800mm × 600mm, 특수 모델: 1500mm × 1500mm입니다.
1200mm. 이 사이즈를 초과할 경우 제작이 불가능합니다. 두 번째는 디자인 크기가 너무 작고 클립이 구조의 충격을 완화하도록 설계되었습니다. 필요하다
구조적 설계에는 일정한 공간이 있어야 합니다.. 10. 이 느낌이 그보다 덜 어려운 이유는 무엇입니까? 답변: 종이클립 방진{1}}버퍼의 기본 원리는 링 구조와 보강재의 위치에 의해 구현됩니다. 따라서 동일한 펄프의 다양한 디자인 구조는 서로 다른 충격-방지 강도와 손 느낌을 갖습니다. 동일한 유형의 금형이라도 다른 펄프를 사용합니다. 펄프의 섬유 길이와 수축 특성이 다르기 때문에 손의 느낌이 달라집니다. 따라서 원자재 및 설계 계획을 선택하기 전에 엔지니어에게 충족해야 할 내진 표준을 알려서 내진 요구 사항에 따라 다양한 링 구조와 보강 위치를 설계할 수 있어야 합니다.. 11. 왜 이 금형을 더 이상 수정할 수 없습니까? 대답: 종이 제품의 경우 고객이 금형을 열기 전에 정확한 포장 요구 사항과 각 포장 제품의 정확한 치수를 제공해야 합니다. 예비 설계 작업이면 충분합니다. 금형이 완성된 후 성형 금형의 캐비티는 비어 있고 표준 두께는 10mm이므로 수정된 크기는 10mm 미만이어야 합니다. 프로토타입 캐비티의 크기가 너무 커서 변경할 수 없는 경우 상부 또는 하부 금형의 재료 부족으로 인해 플라스틱 금형을 수정할 수 없습니다.{13}} 종이 클립의 약어가 "MPP"인 이유는 무엇입니까? Pulp Molding, 영문명 : MPP라고 불리는 Pulp Molding Packaging, 일반적으로 Paper Tray로 알려져 있음. 13. 이 금형이 수정 후 원래 제품만큼 매끄럽지 않은 이유는 무엇입니까? 답변: 2008년 금융 혼란 이후 일반 종이 팔레트 공장의 금형 캐비티는 기본적으로 CNC 가공되어 전체적으로 완성되었습니다. 수정된 위치는 수동으로 수정됩니다. 수정 후 위치 정확도는 CNC 가공보다 낮으므로 수정 전 위치가 매끄럽지 않습니다.
14. 배송길이(너비)가 늘어난 이유는 무엇인가요? 답변: 포장된 용지함 제품을 생산할 때 용지함의 기울어짐으로 인해 제품이 쌓여 포장됩니다. 배치 후 운송 부서의 제품은 쌓임으로 인해 점점 더 넓어집니다. 그러나 종이 지지대의 변형 및 스프링백의 또 다른 장점은 더 큰 크기의 제품이 실제 사용에 영향을 미치지 않으며 원래 디자인 크기가 될 수 있다는 것입니다.