①코팅량의 선택
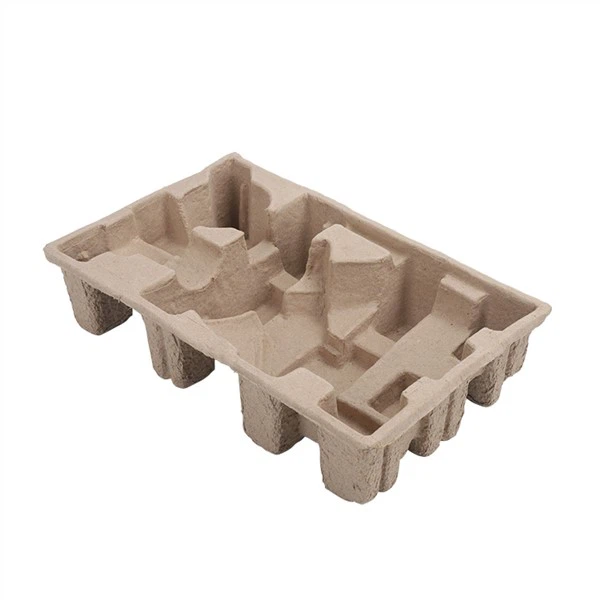
종이의 섬유 구조로 인해 종이 표면의 틈이 커지고 접착제를 더 많이 흡수하게 되므로 종이-플라스틱 복합재 및 종이 펄프 성형 제품을 만들 때 건식 베이스 코팅량을 늘려야 합니다. 그러나 코팅량은 최대한 많지 않습니다. 적층 후 종이 표면과 알루미늄 호일 계면 사이에 저장된 접착제 층의 두께는 효과적인 코팅량이며, 종이에 흡수된 접착제 액체는 복합 견뢰도에 기여하지 않습니다.
코팅량이 너무 많으면 접착제가 쉽게 응고되지 않고 표면에 "오렌지 껍질" 현상이 발생하기 쉽고 폐기물의 경도가 높아질 수도 있습니다. 코팅량이 너무 적으면 종이와 필름의 접착력이 떨어집니다.
또한 종이의 매끄러움이 높고 섬유질이 촘촘하여 코팅량을 줄여야 하며; 반대로 종이의 매끄러움이 낮고 섬유질이 느슨해 코팅량을 더욱 늘려야 합니다.
따라서 고객이 도포하는 접착제의 양은 3.5g/m2 이상을 권장하며, 미세 접착제의 사용량은 재료, 장비, 기술, 제품 용도 등에 따라 확인되어야 합니다.
②접착면의 선택
종이의 섬유 구조로 인해 종이의 공극이 더 크고 더 많은 접착제를 흡수합니다. 심한 경우에는 표면에 접착제가 부족하여 박리됩니다. 종이를 접착할 때 일반적으로 종이에 흡수된 접착제의 양을 보상하기 위해 접착제의 양을 늘려야 합니다. 플라스틱 필름에 접착제를 코팅하면 접착제에 흡수되는 종이의 양을 줄일 수 있고 그에 따라 코팅량도 줄일 수 있습니다.
종이 펄프 성형이나 알루미늄{0}}플라스틱 복합 제품은 건식 컴파운딩 공정을 사용하여 생산되고 접착제는 용제에 용해되는 것으로 가정됩니다. 접착에 종이를 사용하는 경우 용제는 종이에 대한 강한 투과성을 가지며 종이에 많은 양의 접착제를 가져옵니다. 이 경우에는 많은 양의 접착제가 필요합니다. 일반적으로 우리 장비가 요구 사항을 충족하는 것은 어렵습니다. 접착제의 양을 잘 조절하지 못하면 복합강도 저하, 접착제 침투 등의 문제가 발생하기 쉽습니다. 따라서 일반적으로 고객이 표면에 종이 접착제를 사용하는 것을 권장하지 않습니다. 예를 들어 BOPP/종이/PE를 소비할 때 먼저 BOPP 사이징 복합 용지를 사용한 다음 PE 사이징 복합 용지/BOPP를 사용합니다.
③장력의 설정
주로 멤브레인 재질에 따라 장력을 조절합니다. 종이의 인장 강도가 높기 때문에 변형되기 쉽지 않으므로 소비 과정에서 상대적으로 큰 2차 풀기 장력 또는 되감기 장력이 필요합니다. 필름의 장력 제어는 필름 라미네이션 공정의 작은 장력만 충족하면 됩니다. 두 가지의 장력 설정이 무리한 경우 두 멤브레인 소재의 변형이 다를 수 있으며 주름, 말림 등의 문제가 발생할 수 있습니다.
④건조 터널 온도 설정
플라스틱 필름을 접착할 때 라미네이팅 기계의 건조 터널 온도가 너무 높아 플라스틱 필름이 늘어나고 변형되기 쉽습니다. 동시에 접착제가 너무 단조롭고 레벨링이 좋지 않습니다. 온도가 너무 낮으면 접착제가 건조될 수 없으며 힘이 떨어지거나 안개가 낀 모습과 같은 접착 현상이 쉽게 형성됩니다.
⑤압력 롤러 온도 및 압력 설정
압력 롤러의 온도가 낮고 접착제가 용지에 완전히 침투하여 수평을 이루지 못하여 접착 강도가 낮고 광택이 낮습니다. 온도가 너무 높으면 플라스틱 필름이 쉽게 변형되고 수축되어 폐기물이 주름질 수 있습니다.
적절한 압력을 가하면 점성 유동 상태의 접착제가 프레스 롤러의 압력을 통해 종이 섬유 속으로 침투하여 종이의 물리적, 기계적, 화학적 결합 및 기타 다중 결합이 완성됩니다. 동시에 압력을 가하면 접착제가 완전히 퍼지고 수평이 되며 인쇄물의 색상이 결합됩니다. 밝은.