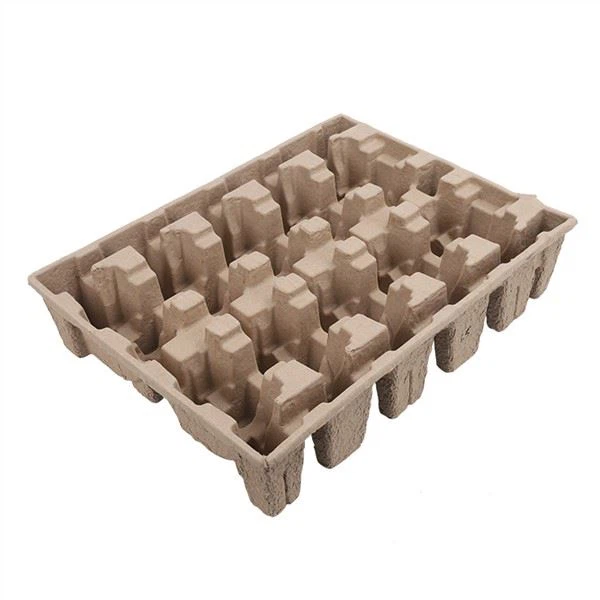
성형 펄프(성형 펄프라고도 함) 제품을 설계하는 것은 상자나 플라스틱 부품을 설계하는 것과 다릅니다. 성형 펄프는 섬유의 주형에서 형성되기 때문에 설계 규칙은 구체적이며 - 이를 올바르게 적용하면 제품이 깔끔하게 형성되고, 성능이 좋으며, 가격이 기대한 만큼인지 여부가 결정됩니다. 이러한 고려 사항을 이해하는 설계자는 취약한 부품, 탈형 실패 및 비용이 많이 드는 툴링 재작업을 방지합니다. 이 기사에서는 설계자나 구매자가 적용할 수 있는 실제 용어로 성형 펄프 제품 - 드래프트, 벽 두께, 리브, 모서리, 통풍, 적층, 공차, 재료 선택 등 -에 대한 주요 엔지니어링 설계 고려 사항을 설명합니다.
1. 구배 각도: 부품 풀기
구배는 성형된 부품을 금형에서 제거할 수 있도록 수직 표면에 적용되는 각도입니다.
그것이 중요한 이유.적절한 드래프트가 없으면 부품이 금형에 달라붙거나 제거 중에 찢어지거나 깨끗하게 탈형할 수 없습니다.
지침.깊은 벽에서 일반적으로 3~5도 이상의 통풍 - -이 깨끗한 방출을 보장합니다. 캐비티가 깊을수록 더 많은 통풍이 필요합니다.
디자인적 의미.처음부터 CAD에 초안을 계획합니다. 나중에 초안을 개조하면 형상이 왜곡됩니다.
습식 프레스와 두꺼운-벽 비교.프로세스는 초안 요구 사항에 영향을 미칩니다. 제조업체에 목표 값을 확인하십시오.
2. 벽 두께: 강도 및 성형성
벽 두께는 강도, 무게 및 비용을 제어합니다.
일률.일정한 벽 두께가 고르게 형성되고, 약한 부분이 방지되며 뒤틀림이 줄어듭니다.
밀도 제어.벽이 두껍거나 밀도가 높을수록 더 많은 하중이 전달됩니다. 벽이 얇아지면 재료와 무게가 절약됩니다.
한계를 형성합니다.매우 얇거나 매우 다양한 벽은 공정의 실제 범위 내에서 균일한 - 디자인을 형성하기 어려울 수 있습니다.
비용.재료는 비용입니다. 디자인은 필요한 부분에는 두께를 사용하고 골지 방식으로 다른 부분은 가볍게 만듭니다.
3. 갈비뼈와 거싯: 부피가 없는 강성
리브는 성형 펄프 설계자의 최고의 도구입니다.
목적.리브는 어디에나 재료를 추가하지 않고도 강성과 직접적인 하중을 추가합니다.
놓기.하중 경로 아래, 공동 주변 및 가장자리를 따라 부품이 구부러지는 - 위치에 리브를 배치합니다.
방향.최대 효과를 위해 예상 하중 및 적층 방향을 따라 리브 방향을 지정합니다.
높이와 간격.리브 높이와 간격은 강성과 성형성에 영향을 미칩니다. 제조업체의 프로세스를 염두에 두고 설계하십시오.
4. 모서리와 반경
코너에는 특별한 주의가 필요합니다.
넉넉한 반경.큰 반경의 모서리는 응력 집중을 감소시키고 섬유 찢어짐 - 날카로운 모서리는 약하고 형성하기 어렵습니다.
외부와 내부.가능한 경우 모서리 내부와 외부 모두의 반경입니다.
미학.반경이 있는 모서리는 소매 제품의 경우 더 보기 좋고 사진 촬영도 더 좋습니다.
5. 환기 및 공기 관리
습식 성형 중에 섬유가 금형에 쌓이면서 공기가 빠져나가야 합니다.
통풍구 배치.통풍구는 금형의 깊은 공동과 갇힌{0}}공기 구역에 설계되었습니다. 배치는 즉석에서가 아니라 설계되었습니다.
디자인적 의미.깊고 좁은 특징은 배출하기가 더 어렵습니다. 공기가 빠져나갈 수 있는 기하학적 구조를 고려해보세요.
프로세스 영향.통풍이 잘 된다는 것은 섬유 분포가 균일하고 두께가 일정하며 표면이 깨끗하다는 것을 의미합니다.
6. 쌓기, 중첩 및 취급
실제-물류는 디자인의 일부입니다.
중첩.작고 안정적인 팔레타이징을 위해 부품이 서로 중첩되도록 설계합니다.
스태킹 강도.배송 중에 쌓인 부품은 내용물이 부서지지 않고 하중을 지탱해야 합니다. 디자인 스태킹 갈비뼈와 발.
손질.자동화 도움말을 위해 부품을 선택하고 전달하고 포장하는 방법을 고려하세요. - 기능.
7. 허용 범위 및 기대 사항
현실적인 기대치를 조기에 설정하십시오.
포장 공차.성형 펄프는 포장 용도 -에 탁월한 내성을 갖지만 사출 성형과는 다릅니다.
차원 제어.습식 프레스 및 DMF는 두꺼운-벽보다 더 엄격한 제어를 제공합니다. 응용 분야별로 공차를 지정합니다.
첫 번째-기사 확인.최초-물품 검사 및 치수 보고서를 통해 허용 오차를 확인하세요.
8. 재료 및 공정 선택
디자인과 소재는 함께 선택됩니다.
섬유 선택.재활용품, 사탕수수, 대나무 또는 혼합물은 강도, 외관 및 비용에 영향을 미칩니다. - 디자인과 일치합니다.
프로세스 선택.두꺼운-벽, 반습식, 습식 프레스 및 DMF는 표면, 정밀도 및 비용이 서로 다릅니다. - 설계는 공정에 적합해야 합니다.
장벽.그리스 또는 습기 방지를 위해 코팅이 필요할 수 있으며 이는 그에 따라 표면 및 인증 - 디자인에 영향을 미칩니다.
색상 및 브랜딩.-색상, 인쇄, 엠보싱을 통해 브랜딩을 디자인에 통합합니다.
9. 툴링 전 프로토타입 제작
최신 디자인 흐름은 커밋하기 전에 검증됩니다.
CAD 시뮬레이션.형상, 구배 및 리브를 먼저 디지털 방식으로 모델링하십시오.
3D-프린팅된 프로토타입 금형.핏, 강도, 마감을 테스트하기 위해 며칠 안에 실제 섬유 샘플을 만듭니다.
반복.디자인을 조정하고 -빠르게 다시 테스트하세요. - 몇 주 안에 몇 번의 라운드가 완료됩니다.
생산 툴링.검증된 설계를 바탕으로 CNC{0}}기계 생산 금형을 제작한 후 먼저{1}}물품을 검사합니다.
결론
훌륭한 성형 펄프 설계는 추측이 아닌 엔지니어링입니다. 통풍, 균일한 벽 두께, 잘 배치된 리브,-넓은 반경, 적절한 통풍 및 적층 가능성은 제품이 깔끔하게 형성되고, 성능을 발휘하며, 가격이 적절한지 여부를 결정합니다. 이러한 고려 사항을 이해하고 - 툴링 전에 프로토타입으로 설계를 검증하는 제조업체와 협력하는 것 -이 성공적인 프로그램과 비용이 많이 드는 재작업의 차이를 만듭니다.
주요 내용:
1. 구배 각도(3~5+도)는 깔끔한 탈형을 보장합니다.
2. 균일한 벽 두께로 인해 취약한 부분과 뒤틀림이 방지됩니다.
3. 리브는 어디에나 재료를 추가하지 않고도 강성을 더해줍니다.
4. 넉넉한 반경은 모서리의 응력과 찢어짐을 줄여줍니다.
5. 벤팅, 네스팅, 스태킹 및 허용 오차가 설계되었습니다.
6. 생산 툴링 전에 3D-프린팅된 금형으로 프로토타입을 제작합니다.
Hesheng(Hesheng Packaging / Hesheng Innovation Development)에서는 이러한 설계 고려 사항을 염두에 두고 성형 펄프(또한 성형 펄프) 제품을 엔지니어링합니다. 우리의 역량은 다음과 같습니다:내부-설계 엔지니어링- 드래프트, 리브, 두께, 스태킹;3D-프린팅 프로토타이핑- 툴링 전 검증;다중 프로세스- 두꺼운- 벽, 습식 프레스, 반-습식, 건식 성형 섬유;CNC 생산 툴링; 첫-물품 검사; 인증- ISO 9001/14001, BRC/IFS, 식품 접촉(FDA/EU/중국), 퇴비화 가능성(BPI/OK Compost); 그리고글로벌 수출.
성형 펄프 제품 -을 설계 중이거나 당사 엔지니어가 귀하의 설계를 검토하기를 원하는 경우 -Hesheng 팀에 문의하세요. 우리는 CAD의 제조 가능성을 검토하고, 드래프트, 리브 및 두께 변경을 권장하고, 3D-프린팅된 프로토타입을 제공하고, 치수 검증을 통해 생산 도구를 제공할 수 있습니다. 첫 번째 스케치부터 첫 번째 기사까지 올바르게 - 디자인 고려 사항이 수행되었습니다.