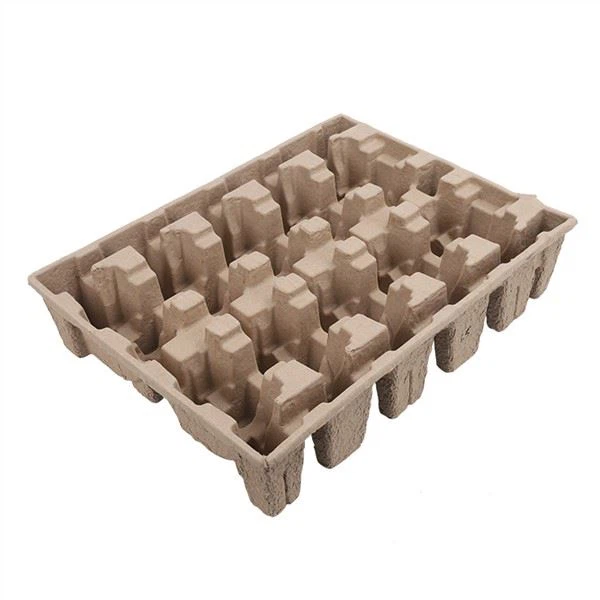
사탕수수 섬유질, 재활용 종이 또는 기타 셀룰로오스 섬유질로 만든 성형 펄프 식기류- 접시, 그릇, 조개 껍질, 컵, 쟁반 및 수저류는 지속 가능한 식품 포장 시장에서 가장 빠르게 성장하는- 분야 중 하나입니다. 플라스틱 및 폼 사용 금지, 기업의 지속 가능성 목표, 소비자 수요에 힘입어 성형 펄프 식기류는 틈새 친환경-대안에서 전 세계 주요 식품 브랜드가 사용하는 주류 솔루션으로 이동했습니다. 그러나 식품 안전 표준을 충족하고, 뜨겁거나 기름기가 많은 식품과 잘 어울리고, 대량에서도 일관되게 균일한 고품질의-성형 펄프 식기-를 제조하는 것은 특수 장비, 세심하게 제어되는 매개변수 및 엄격한 품질 관리가 포함된 복잡한 프로세스입니다. 이 기사에서는 원료(사탕수수, 재활용 종이, 대나무, 밀짚), 펄프 준비(펄프화, 스크리닝, 정제, 화학), 성형(회전식, 왕복식, 열성형), 건조, 코팅(PFAS{10}}유리수/그리스 저항성), 트리밍, 인쇄 및 포괄적인 품질 관리 등 성형 펄프 식기 제조에 대한 완전한 가이드를 제공합니다. 또한 식품 안전 표준(FDA, EFSA, GB), 퇴비화 가능 인증(BPI, OK Compost, EN 13432, ASTM D6400), 업계 모범 사례, 일반적인 제조 과제 및 미래 동향을 다루고 있습니다. 공급업체를 평가하는 식품 서비스 운영자, 제조 능력을 이해하는 조달 전문가, 허용 기준을 설정하는 품질 관리자, 업계를 평가하는 투자자 등 이 가이드는 정보에 입각한 결정을 내리는 데 필요한 기술적 지식을 제공합니다.
성형 펄프 식기 제조 개요
성형 펄프 식기 제조는 각각 자체 장비, 매개변수 및 품질 고려사항을 포함하여 9개의 주요 단계로 나눌 수 있습니다-. 기본 공정은 다른 성형 펄프 제품(예: 달걀 상자, 산업용 트레이)과 유사하지만 식기에는 식품 안전(식품 직접 접촉), 기름기/내습성(짠맛/기름기가 많은 식품의 경우), 내열성(뜨거운 음식/전자레인지의 경우), 미적 품질(매끄러운 표면, 일관된 외관) 및 높은-용량 일관성(연간 수백만 단위)과 같은 특정 요구 사항이 있습니다.
- 원자재 조달 및 준비:사탕수수, 재활용 종이, 대나무, 밀짚 또는 기타 셀룰로오스 섬유는 펄프화를 위해 조달, 검사 및 준비됩니다.
- 펄프 준비:원섬유는 펄프화(하이드라펄퍼), 스크리닝/세정(오염물 제거), 정제(섬유 처리) 및 화학 첨가물(습강도 수지, 사이징, 염료, 유지 보조제)과 혼합됩니다.
- 형성:펄프 슬러리를 메쉬몰드와 진공흡입을 통해 식기류(접시, 그릇, 클램셸, 컵, 트레이) 형태로 성형합니다. 회전 기계는 대량-표준 제품에 사용됩니다. 중형-볼륨/맞춤형 제품용 왕복동 기계; 프리미엄/부드러운 제품을 위한 열성형(습식-프레스).
- 건조:젖은 식기(수분 70-80%)를 터널 오븐에서 수분 함량 6~10%까지 건조합니다. 열성형 제품의 경우 건조는 핫프레스 단계와 결합됩니다.
- 핫 프레싱(열성형 - 선택 사항):프리미엄/부드러운 식기류의 경우 성형된 제품을 가열된 알루미늄 몰드 사이에서 열압착하여 -부드럽고 조밀하며 정밀한 제품을 만듭니다.
- 코팅:식품 등급의 방수/그리스{1}}방지 코팅(PFAS-프리 아크릴, 스티렌-아크릴, PLA 또는 바이오-기반)은 촉촉하고 기름기가 많은 식품과 접촉하는 제품에 적용됩니다. 코팅은 스프레이, 침지 또는 롤러 코팅으로 도포한 후 건조/경화합니다.
- 트리밍 및 마무리:가장자리는 정확한 치수로 잘립니다(강철 룰 다이, 회전식 다이 또는 -금형 내 트리밍). 선택적으로 인쇄(플렉소, 디지털, 스크린), 엠보싱 또는 라벨링을 적용할 수 있습니다.
- 품질 관리 및 검사:완제품은 시각적 결함, 치수 정확도, 중량, 수분 함량, 코팅 성능(Cobb 테스트, 키트 테스트), 식품 안전성(이동 테스트), 기능성(적층성, 누출 테스트, 마이크로웨이브 테스트)을 검사합니다.
- 포장 및 배송:완성된 식기는 개수를 세고 쌓아서 골판지 상자에 포장하고(필요한 경우 식품-등급 내부 가방 포함) 팔레트에 담아 배송합니다.
1단계: 식기용 원자재
원료의 선택은 성형 펄프 식기 품질의 기초입니다. - 이는 강도, 표면 평활성, 색상, 내습성, 식품 안전, 비용 및 환경에 미치는 영향에 영향을 미칩니다. 식기류에 사용되는 주요 섬유원을 살펴보겠습니다.
Bagasse(사탕수수 섬유질)
설명:Bagasse는 사탕수수를 분쇄하여 주스를 추출한 후 남은 섬유질 잔류물입니다. 사탕수수-재배 지역(브라질, 인도, 태국, 중국, 호주, 멕시코, 콜롬비아)에서 대량으로 생산되는 농업 부산물입니다.- Bagasse 섬유는 상대적으로 짧고(1-3mm) 가늘고 균일합니다. 천연 크림색/연한 갈색 색상을 지닌 매끄럽고 조밀하며 균일한 제품을 생성합니다.
식기의 장점:
- 매끄러운 표면 - 사탕수수의 짧고 미세한 섬유는 재활용 종이보다 더 매끄러운 표면을 생성하므로 식품 서비스에 사용되는 코팅/마감이 덜 필요합니다.
- 천연 크림/연한 갈색 색상 - 소비자가 친환경 제품이라고 생각하는 매력적인 "자연스러운" 외관.- 표백 불필요(흰색 제품의 경우 표백된 사탕수수 사용 가능)
- 우수한 내습성 - 사탕수수 섬유는 재활용 종이보다 자연적으로 소수성이 더 높으며(잔류 리그닌 및 왁스로 인해) 더 나은 천연 내수성을 제공합니다.
- 재생 가능한 농업 부산물 - 사탕수수는 그렇지 않으면 태워지거나(대기 오염 유발) 매립됩니다. 식기에 사용하면 낭비를 줄이고 가치를 창출합니다
- 저탄소 발자국 - 사탕수수는 성장하는 동안 CO2를 격리하는 빠르게 성장하는 작물입니다. 사탕수수는 부산물입니다(섬유 자체를 위한 추가 토지/물/비료 없음).
- 식품-안전한 - 사탕수수는 일반적으로 식품 접촉에 안전한 것으로 인정됩니다(GRAS). 유해한 화학 물질이나 오염 물질이 없음(적절하게 처리된 경우)
제한사항:
- 인열 강도가 낮음 - 사탕수수의 짧은 섬유는 장-섬유 재활용 종이나 버진 크라프트보다 인열 강도가 낮은 제품을 생산합니다. 고강도-작업의 경우 사탕수수를 긴 섬유와 혼합할 수 있습니다.
- 더 높은 비용 - 사탕수수는 일반적으로 재활용 종이보다 비쌉니다(제한된 공급, 처리 비용 및 사탕수수 지역의 운송으로 인해).
- 지역적 가용성 - 사탕수수는 주로 사탕수수-재배 지역에서 생산됩니다. 비생산 지역으로의 운송은-비용을 추가합니다
- 계절별 공급 - 사탕수수 공급은 계절에 따라 제공되지만(사탕수수 수확 시즌과 관련됨) 대부분의 공급업체는 연중 생산을 위해 사탕수수를 비축합니다.-
시장 위치:Bagasse는 시장의 약 55-65%를 차지하는 성형 펄프 식기류-의 주요 섬유입니다. 매끄러운 표면, 자연스러운 색상, 우수한 내습성으로 인해 식품 서비스 제품(접시, 그릇, 조개 껍질, 컵)에 선호되는 섬유입니다.
재활용 종이(포스트-소비자 및 포스트-산업용)
설명:성형 펄프 식기용 재활용 종이에는 오래된 골판지 용기(OCC), 오래된 신문(ONP), 혼합 종이 및 변환 폐기물(종이 트리밍, 제지 공장/변환기에서 나온 -컷)이 포함됩니다. 재활용 종이 섬유는 버개스보다 길고(OCC의 경우 2-5mm, ONP의 경우 1-3mm) 더 다양하여 더 강하지만 더 거칠고 회색/갈색 제품을 생산합니다.
식기의 장점:
- 저비용 - 재활용 종이는 성형 펄프를 위한 가장 저렴한 섬유 공급원입니다. 전 세계적으로 널리 사용 가능
- 고강도 - 긴 섬유(특히 OCC)는 사탕수수보다 인장, 인열 및 파열 강도가 더 높은 제품을 생산합니다. 대형-또는 대형-크기 제품에 더 적합
- 재활용 종이를 사용하면 환경적 이점이 높으며 - 폐기물을 매립하지 않고 천연 섬유의 필요성을 줄입니다. 모든 섬유 공급원 중 가장 높은 폐기물 전환 이점
- 글로벌 가용성 - 재활용 종이는 거의 모든 국가에서 사용할 수 있으므로 운송 비용과 공급망 위험이 줄어듭니다.
- 연중-공급 - 재활용 종이 공급은 일년 내내 안정적입니다.-(사탕과 같이 계절적이지 않음)
제한사항:
- 거친 표면 - 재활용 종이의 더 길고 다양한 섬유는 사탕수수보다 더 거칠고 질감이 있는 표면을 생성합니다. 식품 서비스용으로 더 많은 코팅/마감이 필요할 수 있습니다.
- 회색/갈색 색상 - 표백되지 않은 재활용 종이는 회색/갈색입니다(출처에 따라 다름). 백색/밝은 제품의 경우 표백이 필요합니다. (비용 및 환경 영향 추가)
- 가변 품질 - 재활용 용지 품질은 공급원(OCC, ONP, 혼합 용지) 및 배치에 따라 다릅니다. 보다 엄격한 품질 관리 및 테스트가 필요합니다.
- 오염 위험 - 재활용 종이에는 선별/세척 중에 제거해야 하는 오염 물질(플라스틱, 금속, 유리, 잉크, 접착제)이 포함되어 있을 수 있습니다. 불완전한 제거로 인해 결함이나 식품 안전 문제가 발생할 수 있습니다.
- 미네랄 오일 탄화수소(MOH) - 재활용 종이에는 식품으로 이동할 수 있는 미네랄 오일 탄화수소(인쇄 잉크, 포장재에서 유래)가 포함되어 있을 수 있습니다. 직접적인 식품 접촉의 경우 추가 테스트 및/또는 기능적 장벽이 필요할 수 있습니다.
시장 위치:재활용 종이는 비용에 민감한 응용 분야, 산업용/비식품 및 거친 질감/회색 색상이 허용되는 제품(예: 달걀 상자, 농산물 트레이, 산업용 트레이)에 주로 사용되는 성형 펄프 식기류-의 약 25{1}35%를 차지합니다.- 고급 식품 서비스의 경우 재활용 종이를 사탕수수와 혼합하는 경우가 많습니다(비용과 성능의 균형을 맞추기 위해).
대나무 섬유
설명:대나무 섬유는 대나무 - 빠르게 자라는-풀(나무가 아님)에서 생산되며 3{6}}5년이면 성숙합니다(대부분의 나무는 10~30년). 대나무 섬유는 길고(2~4mm) 강하고 균일하며 자연스러운 연갈색을 띠며 강하고 매끄러운 제품을 생산합니다. 대나무는 주로 아시아(중국, 인도, 동남아시아)에서 재배되며 다른 지역에서도 재배가 증가하고 있습니다.
식기의 장점:
- 고강도 - 대나무의 길고 강한 섬유는 재활용 종이와 비슷하거나 그보다 더 높은 인장 강도, 인열 강도 및 파열 강도-를 지닌 제품을 생산합니다.
- 매끄러운 표면 - 대나무 섬유는 재활용 종이보다 균일하여 더 매끄러운 표면을 생성합니다(사탕수수만큼 매끄럽지는 않지만).
- 재생 가능한 - 대나무는 빠르게 성장하는- 재생 가능한 자원입니다(3~5년 안에 성숙하고, 수확 후 다시 심지 않고도 다시 자랍니다).
- 천연 항균 특성 - 대나무에는 천연 항균 효과를 제공할 수 있는 "대나무군"(천연 항균 화합물)이 포함되어 있습니다(단, 적절한 식품 안전 관행을 대체할 수는 없음).
- 저탄소 발자국 - 대나무의 빠른 성장과 높은 탄소 격리율로 인해 탄소 발자국이 적습니다.
제한사항:
- 더 높은 비용 - 대나무 섬유는 사탕수수와 재활용 종이보다 더 비쌉니다(제한된 공급, 처리 비용 및 특수 펄프화 장비의 필요성으로 인해).
- 제한된 가용성 - 대나무 섬유 생산은 아시아에 집중되어 있습니다. 사탕수수와 재활용 종이에 비해 전 세계 공급이 제한되어 있습니다.
- 가공 문제 - 대나무 섬유는 (리그닌 함량이 높고 섬유 구조가 강하기 때문에) 사탕수수나 재활용 종이보다 더 집중적인 펄프화 및 정제가 필요합니다. 특수 장비가 필요할 수 있음
- 환경 문제 -대나무는 일반적으로 지속 가능하지만, 대규모-대규모 대나무 재배는 책임감 있게 관리하지 않으면 환경에 영향(자생림 벌채, 물 사용, 살충제 사용)을 초래할 수 있습니다. 인증(FSC, PEFC)을 권장합니다.
시장 위치:대나무는 성형 펄프 식기용 틈새 섬유-로 시장의 약 2{5}}5%를 차지합니다. 대나무의 지속 가능성 스토리와 높은 강도가 판매 포인트인 프리미엄/틈새 제품(예: 프리미엄 식품 서비스, 친환경 브랜드, 럭셔리 이벤트)에 주로 사용됩니다.
밀짚 및 기타 농업용 섬유
설명:밀짚은 밀 재배 지역(중국, 인도, 러시아, 미국, EU, 호주)에서 대량으로 생산되는 농업 부산물인 -를 수확하고 남은 밀의 줄기입니다.- 밀짚 섬유는 짧고(1-2mm) 가늘고 균일하며 사탕수수와 유사합니다. 성형 펄프에 사용되는 기타 농업용 섬유로는 볏짚, 보리짚, 귀리짚, 대마, 케나프, 억새 등이 있습니다.
장점:
- 그렇지 않으면 농업 부산물 - 밀짚이 태워지거나(대기 오염 유발) 땅에 파묻힐 수 있습니다. 식기에 사용하면 낭비를 줄이고 가치를 창출합니다
- 매끄러운 표면 - 밀짚의 짧고 미세한 섬유는 사탕수수와 유사한 매끄러운 표면을 생성합니다.
- 재생가능한 - 밀은 한해살이 작물입니다. 밀짚은 재생 가능한 부산물이다
- 저탄소발자국-은 농업부산물을 활용하여 탄소발자국이 적습니다(섬유 자체를 추가로 재배하지 않음)
- 지역적 가용성 - 밀짚은 전 세계 밀-재배 지역에서 사용할 수 있습니다.
제한사항:
- 강도가 낮은 - 밀짚의 매우 짧은 섬유는 사탕수수나 재활용 종이보다 인장 강도와 인열 강도가 낮은 제품을 생산합니다. 구조적 용도를 위해 더 긴 섬유와 혼합해야 할 수도 있습니다.
- 상업적 생산은 제한적이지만 - 밀짚은 풍부하지만, 상업적 규모의-성형 펄프 제조 및 가공은 사탕수수나 재활용 종이에 비해 덜 확립되어 있습니다. 공급망이 덜 성숙하다
- 가변 품질 - 밀짚 품질은 밀 품종, 재배 조건 및 수확 방법에 따라 다릅니다. 보다 엄격한 품질관리가 필요합니다
- 실리카 함량 - 밀짚에는 실리카가 포함되어 있습니다(펄프화 장비의 마모를 유발하고 제품 품질에 영향을 미칠 수 있음). 특별한 처리가 필요합니다
시장 위치:밀짚 및 기타 농업용 섬유는 성형 펄프 식기의 약 1-3%를 차지하는 틈새/신흥 -입니다. 주로 "농업 부산물" 이야기가 판매 포인트인 친환경 브랜드 및 제품에 사용됩니다. 기술과 공급망이 성숙해짐에 따라 농업용 섬유는 시장 점유율을 높일 수 있습니다.
버진 크래프트 섬유
설명:버진 크라프트 섬유는 재활용 없이 크라프트 펄프화 공정-을 사용하여 목재(침엽수 또는 견목)에서 생산됩니다. 버진 크라프트 섬유는 길고(연목의 경우 2-4mm, 견목의 경우 1-2mm) 강하고 균일하며 깨끗하여 고강도의 균일한 밝은 갈색 제품을 생산합니다.
장점:
- 최고 강도의 - 버진 크라프트의 길고 균일한 섬유는 최고 강도의 제품을 생산합니다. 고강도-또는 고성능-애플리케이션에 적합
- 일관된 품질 - 순수 섬유 품질은 매우 일관적입니다(펄프 공장에서 관리). 최소 배치-대-배치 변형
- 깨끗한 - 버진 섬유에는 재활용 종이에 존재할 수 있는 오염물질(플라스틱, 금속, 잉크, MOH)이 없습니다. 오염 위험이 우려되는 직접적인 식품 접촉에 이상적
- 식품-안전한 - 버진 크라프트는 일반적으로 식품 접촉에 안전한 것으로 인정됩니다(GRAS). MOH 또는 기타 재활용-종이 오염물질 없음
제한사항:
- 최고 비용 - 버진 크라프트는 성형 펄프용으로 가장 비싼 섬유 공급원입니다(목재 비용, 펄프화 비용 및 환경 규정 준수 비용으로 인해).
- 환경에 가장 큰 영향을 미치는 - 버진 섬유에는 벌목(삼림 벌채, 서식지 손실), 펄프화 화학 물질(오염) 및 높은 에너지/물 사용이 필요합니다. 재활용 섬유나 농업용 섬유보다 탄소 배출량이 더 높습니다.
- "재활용"되지 않음 - 천연 섬유 제품은 재활용 함량 요건(점점 더 의무화되거나 예상됨)을 충족하지 않습니다.
- 비용 및 환경 영향으로 인해 식기 -에서의 사용이 제한되어 있으며, 버진 크라프트는 표준 식기에 거의 사용되지 않습니다. 주로 재활용 섬유가 적합하지 않은 고성능-또는 식품{2}}등급 응용 분야에 사용됩니다.
시장 위치:버진 크라프트는 성형 펄프 식기-의 약 2{1}5%를 차지하며 주로 오염 물질이 없는-고강도 섬유가 요구되는 고성능-식품-등급 또는 의료 응용 분야에 사용됩니다. 표준 식품 서비스의 경우 버진 크라프트는 일반적으로 너무 비싸고 환경에 영향을 미치는 것으로 간주됩니다. 재활용 종이나 사탕수수를 선호합니다.
섬유 혼합물
대부분의 성형 펄프 식기는 단일 섬유 유형이 아닌 섬유 -의 혼합으로 만들어집니다. 블렌딩을 통해 제조업체는 성능, 비용 및 외관을 최적화할 수 있습니다.
- 사탕수수 + 재활용 종이(70/30 또는 60/40):식품 서비스 식기용으로 가장 널리 사용되는 혼합물 -은 사탕수수의 매끄러운 표면과 내습성을 재활용 종이의 강도 및 저렴한 비용과 결합합니다. 사탕수수는 표면 품질과 자연스러운 색상을 제공하는 반면, 재활용 종이는 강도를 높이고 비용을 절감합니다.
- 사탕수수 + 대나무 (80/20 또는 70/30):프리미엄 블렌드 -는 사탕수수의 매끄러운 표면과 대나무의 고강도 및 지속가능성 스토리를 결합합니다. 프리미엄/고성능-제품에 사용됩니다.
- 사탕수수 + 밀짚 (70/30):에코-블렌드-는 폐기물 전환과 지속 가능성을 극대화하기 위해 두 가지 농업 부산물을 결합합니다. '100% 농업 부산물' 표시가 중요한 친환경-브랜드 및 제품에 사용됩니다.
- 재활용 종이 + 버진 크라프트지(80/20 또는 90/10):산업용 혼합 -은 재활용 종이의 비용과 환경적 이점을 버진 크라프트의 강도 및 일관성과 결합합니다. 강도가 중요한 중부하 작업용 제품이나 산업용 제품에 사용됩니다.-
- 표백 혼합물(표백 사탕수수, 표백 재활용 종이):흰색/밝은{0}}색상 제품의 경우 - 섬유를 표백(염소가 아닌 과산화수소 또는 산소{2}}계 표백 사용)하여 색상을 제거하고 흰색/밝은 회색 제품을 생성합니다. 표백은 비용과 환경에 미치는 영향을 추가하지만 흰색이 필요한 제품(예: 고급 식품 서비스, 의료)에는 필요합니다.
주요 고려 사항:특정 혼합은 제품의 요구 사항(강도, 표면 매끄러움, 색상, 내습성, 비용, 환경 영향) 및 제조업체의 섬유 소싱에 따라 결정됩니다. 평판이 좋은 제조업체는 섬유 함량을 공개하고 특정 용도에 맞게 혼합물을 맞춤화할 수 있습니다.
2단계: 식기용 펄프 준비
펄프 준비는 성형 펄프 식기 품질의 기초입니다. - 펄프의 일관성, 섬유 길이, 청결도 및 화학적 조성은 최종 제품의 강도, 외관 및 성능에 직접적인 영향을 미칩니다. 기본 펄프 준비 공정은 다른 성형 펄프 제품과 유사하지만 식기류에는 식품 안전(유해한 오염 물질 없음), 일관된 품질(대량{2}}생산), 적절한 섬유 처리(식품 접촉 및 기름기/습기 방지용)라는 특정 요구 사항이 있습니다.
펄프화(하이드라펄퍼)
프로세스:원료 섬유(사탕수수, 재활용 종이 등)는 하단에 회전 임펠러가 있는 대형 원통형 통인 히드라펄퍼(hydrapulper) -에 적재됩니다. 물(따뜻한, 버개스의 경우 30~50도, 재활용 종이의 경우 40~60도)을 섬유질 농도(물 100kg당 섬유 3~8kg)의 비율로 3~8% 추가합니다. 임펠러는 200-500RPM으로 회전하여 섬유 다발을 분해하고 개별 섬유를 분리하는 난류를 생성합니다. 펄프화 시간은 섬유 유형과 원하는 분리에 따라 15~45분입니다.
식기-별 고려 사항:
- 식품-등급 물:식품을 펄프화하는 데 사용되는 물-접촉 식기는 유해한 박테리아나 화학 물질로 펄프를 오염시키는 것을 방지하기 위해 마실 수 있는 물이어야 합니다(식수 품질).- 수질은 정기적으로 테스트되어야 합니다(pH, 경도, 미생물 수, 화학적 오염 물질).
- 완전한 섬유 분리:식기류(특히 스무스/프리미엄 제품)의 경우 완전한 섬유 분리가 중요합니다. - 분산되지 않은 섬유 다발("쉬이브" 또는 "플레이크")은 표면 결함 및 취약한 부분을 유발합니다. 과도한 섬유 단축 없이 완전한 분리를 위해서는 펄프화 시간과 임펠러 속도를 최적화해야 합니다.
- 사탕수수 준비:Bagasse는 펄프화 전에 전{0}}전처리(경질 섬유에서 연질 속을 제거하는 탈피 -, 설탕 잔류물과 먼지를 제거하는 세척 -, 스크리닝 - 오염 물질 제거)가 필요할 수 있습니다. 껍질을 제거하면 표면이 매끄러워지고(고수는 거친 질감을 유발함), 세척하면 설탕이 제거됩니다(미생물 성장을 일으키거나 펄프 화학에 영향을 줄 수 있음).
- 재활용 종이 준비:재활용 종이는 펄프화하기 전에 오염 물질(플라스틱, 금속, 유리, 종이가 아닌 물질)이 있는지 검사해야 합니다.- 심하게 오염되었거나 부적합한 용지는 거부되어야 합니다. 식품-접촉 제품의 경우 추가 잉크 제거 및 오염 물질 제거가 필요할 수 있습니다.
스크리닝 및 청소
프로세스:펄프화 후 펄프 슬러리는 일련의 스크린과 세척 장치를 통과하여 오염 물질과 분산되지 않은 섬유 다발을 제거합니다.
- 압력 스크린:펄프는 작은 슬롯/구멍(0.1-0.5mm)이 있는 원통형 스크린을 통해 펌핑됩니다. 허용되는 섬유는 통과합니다. 오염 물질(플라스틱, 큰 섬유 다발, 먼지)이 유지되고 제거됩니다.
- 원심분리 세척제(하이드로사이클론):펄프는 고속으로 원뿔형 챔버로 펌핑됩니다. 원심력은 가벼운 섬유에서 무거운 오염물질(금속, 유리, 모래, 돌)을 분리합니다. 무거운 오염 물질은 바닥에서 배출됩니다. 깨끗한 섬유가 상단에서 나옵니다.
- 잉크 제거(표백/재활용 제품의 경우):흰색/밝은 제품에 재활용 종이를 사용하는 경우 부유선광(잉크 입자가 기포에 부착되어 걷어냄) 및/또는 세척(잉크 입자가 미세한 스크린을 통해 세척됨)을 사용하여 잉크를 제거합니다. 잉크 제거용 화학물질(계면활성제, NaOH, 과산화수소)을 사용할 수 있습니다.
- 정밀한 스크리닝:최종 정밀 선별 단계에서는 부드러운/고급 식기에 중요한 남아 있는 작은 오염물질이나 섬유 다발-을 제거합니다.
식기-별 고려 사항:
- 식품 안전:식품-접촉 식기의 경우 식품으로 이동하거나 안전 문제를 일으킬 수 있는 모든 오염 물질(특히 플라스틱, 금속, 유리 및 화학 잔류물)을 제거하기 위해 철저하게 선별/세척해야 합니다. 식품-등급 제품에는 일반적으로 여러 단계의 스크리닝/세정(거친 것 + 미세한 것 + 원심 분리)이 사용됩니다.
- 미네랄 오일 탄화수소(MOH):식품과 직접 접촉하는 재활용 종이 제품의 경우 MOH(인쇄 잉크, 포장재에서)를 줄이기 위해 추가 처리가 필요할 수 있습니다. 옵션에는 기능성 차단 코팅, 온수 세척, 활성탄 처리 또는 직접 식품 접촉을 위해 재활용 종이 대신 버개스/버개스 섬유 사용이 포함됩니다.
- 표면 품질:매끄러운/고급 식기의 경우, 표면 결함을 유발할 수 있는 작은 섬유 다발과 오염 물질을 제거하기 위해 미세한 스크리닝이 중요합니다. 프리미엄 제품의 경우 최종 스크린 슬롯 크기는 일반적으로 0.1~0.2mm입니다.
정제(구타)
프로세스:정련은 섬유 표면을 세동화(표면적과 결합 부위를 증가시키는 마이크로-원섬유 생성)하고, 어느 정도는 섬유를 단축시키는 기계적 처리입니다. 펄프(3-5% 농도)는 섬유를 기계적으로 처리하는 회전 막대가 있는 리파이너(이중 디스크 또는 원추형)를 통해 펌핑됩니다. 정제 강도는 정제판 사이의 간격(간격이 작을수록=더 강함)과 특정 에너지 입력(kWh/톤)에 의해 제어됩니다.
식기류의 일반적인 정제 매개변수:
| 제품 유형 | 정제 정도(SR 정도) | 캐나다 표준 여수도(CSF) | 비에너지(kWh/톤) | 이론적 해석 |
|---|---|---|---|---|
| 표준 트랜스퍼-성형(접시, 그릇) | 20-30 | 400-600 | 50-150 | 중간 정도의 정제 - 강도, 배수성 및 표면 매끄러움의 균형 |
| 프리미엄 열성형(매끄러운 그릇, 조개껍데기) | 30-45 | 250-450 | 100-250 | 더 정교하게 - 표면이 매끄러워지고, 섬유 결합이 좋아지고, 제품 밀도가 높아집니다. |
| 대형-/대형-크기(쟁반, 대형 그릇) | 15-25 | 500-700 | 30-100 | 낮은 정제 -는 강도와 빠른 배수를 위해 섬유 길이를 보존합니다. |
| 수저류(포크, 나이프, 스푼) | 35-50 | 200-400 | 150-300 | 강도와 견고성을 위해 더욱 정제된 - 최대 섬유 결합 |
| 컵(따뜻한/차가운 음료) | 25-35 | 350-500 | 80-180 | 보통-고정질 - 코팅 표면이 매끄럽고 강도가 좋음 |
식기-별 고려 사항:
- 표면 매끄러움: For premium/smooth tableware, higher refining (30-45 °SR) produces a smoother surface by creating more fines (small fiber particles) that fill in surface voids. However, over-refining (>45도 SR) 인열 강도가 감소하고 배수가 느려질 수 있습니다(성형 시간 및 건조 에너지 증가).
- 힘:수저류 및 고강도-제품의 경우 섬유-간-결합(인장 강도 및 파열 강도 결정)을 최대화하려면 적절한 정제 작업이 중요합니다. 덜 정제된-펄프는 약하고 깨지기 쉬운 제품을 생산합니다.
- 배수:과도하게 정제된-펄프는 천천히 배출되어(미립자가 메쉬를 통한 물 흐름을 차단) 성형 시간을 늘리고 생산 속도를 줄입니다. 대량-회전식 생산의 경우 정제 정도와 배수율의 균형을 맞춰야 합니다.
- 일관성:정제 정도는 지속적으로 모니터링해야 하며(SR/CSF 정도 측정 사용) 일관성을 유지해야 합니다. - 가변적인 정제로 인해 제품 품질(강도, 표면, 중량)이 다양해집니다.
화학첨가물
프로세스:정제 후 화학첨가물을 펄프 슬러리에 혼합하여 특성을 변경합니다. 첨가제는 일반적으로 특정 순서(비호환성을 방지하기 위해)에 추가되고 정확하게 주입됩니다(정량 펌프 사용). 식품-접촉식 식기의 경우 모든 첨가물은 식품-등급(FDA, EFSA 또는 GB 승인)이어야 하며 지정된 한도 내에서 사용해야 합니다.
식기용 일반 첨가제:
| 첨가제 유형 | 일반적인 예 | 복용량(섬유질 중량 기준 %) | 목적 | 음식-안전합니까? |
|---|---|---|---|---|
| 습윤강도 수지 | PAE(폴리아미드-에피클로로히드린), MF(멜라민-포름알데히드) | 0.5~2.0%(PAE), 1~3%(MF) | 젖었을 때 강도 유지 (식품/수분 접촉에 중요) | PAE: 예(FDA 21 CFR 176.170); MF: 제한적(포름알데히드 우려) |
| 사이징제 | AKD(알킬 케텐 이량체), ASA(알케닐 숙신산 무수물) | 0.1-0.5% | 표면 발수-방수제(액체 수분 흡수 감소) | 예(FDA, EFSA 승인) |
| 유지 보조제 | 폴리아크릴아미드(PAM), 양이온성 전분 | 0.05-0.2% | 성형 중 섬유 유지력 향상(섬유 손실 감소), 배수성 개선 | 예(식품-등급 등급 사용 가능) |
| 소포제 | 실리콘-기반, 식물성 오일-기반 | 0.01-0.1% | 펄프화/성형 중 발포 제어 | 예(식품-등급 등급 사용 가능) |
| 염료/안료 | 식품-등급 염료, 안료(유색 제품용) | 0.1-2.0% | 펄프 색상 지정(재료 전반에 걸쳐-색상-을 통해) | 예(식품-등급 염료/안료에만 해당) |
| pH 조절제 | NaOH(수산화나트륨), 명반(황산알루미늄) | 필요에 따라(PAE의 경우 목표 pH 6.5-8.5) | pH 조절(첨가 성능, 섬유 충전에 영향을 줌) | 예(식품-등급 등급) |
| 살생물제(선택 사항) | 식품-등급 살생물제(예: 과산화수소, 은-기반) | 필요에 따라 | 펄프 저장고의 미생물 성장을 제어합니다(특히 따뜻하고 습한 조건의 경우). | 예(식품-등급, 한도 내에서 사용) |
| ESD 첨가제(비-식품 산업용) | 전도성 폴리머, 카본 블랙 | 1-5% | 제품을 ESD-안전하게 만드세요(전자제품 포장용). | 해당 없음(식품 접촉용이 아님) |
식기-별 고려 사항:
- 식품 안전:식품{0}}접촉식 식기에 사용되는 모든 첨가물은 식품 등급이어야 하며-규제 한도(FDA 21 CFR, EFSA 규정, 중국 GB 4806 시리즈) 내에서 사용해야 합니다. 제조업체는 감사 및 규정 준수 목적으로 모든 첨가제(유형, 공급업체, 복용량, 식품{5}}등급 인증)에 대한 문서를 유지해야 합니다.
- PFAS-무료:일부 구형 성형 펄프 제품은 그리스/내수성을 위해 PFAS(퍼- 및 폴리플루오로알킬 물질)를 사용했습니다. PFAS는 건강 문제("영원한 화학물질")로 인해 점점 더 규제되고 있습니다(미국 여러 주, EU에서는 제한을 고려하여 금지). 평판이 좋은 제조업체는 이제 PFAS-무료 대체품(아크릴, 스티렌-아크릴, PLA, 바이오{5}} 기반 코팅)을 사용하고 있으며 PFAS-무료 인증/테스트를 제공해야 합니다.
- 식품 접촉에 대한 습윤 강도:촉촉하고 젖은 식품(스프, 소스, 샐러드, 음료)과 접촉하는 식기에는 습윤강도수지(PAE)가 필수적입니다. - 젖어도 제품의 강도를 유지하여 무너지거나 찢어지는 것을 방지합니다. PAE는 식품 접촉에 선호되는 습윤 강도 수지입니다(MF는 포름알데히드 문제로 인해 덜 선호됩니다).
- 첨가제 호환성:일부 첨가제(예: 양이온성 PAE 및 음이온성 염료)는 서로 반응하여 효율성을 감소시킬 수 있습니다. 첨가제는 공정 중 올바른 순서와 정확한 시점에 첨가되어야 합니다(예: PAE는 정제 후 성형 전 첨가, 염료는 PAE 후 충분히 혼합하여 첨가).
- 최소 첨가물:'천연' 또는 '미니멀리스트' 제품의 경우 일부 제조업체는 섬유의 자연적 특성과 성능을 위한 외부 코팅에 의존하여 최소한의 첨가제(염료 없음, 최소 습윤 강도/사이징)를 사용합니다.- 이는 화학물질 사용량을 줄이고 친환경-을 의식하는 소비자에게 어필할 수 있지만 성능(습윤 강도, 방수성)이 저하될 수 있습니다.
펄프 저장 및 일관성 제어
프로세스:화학첨가물을 혼합한 후 펄프를 기계상자(교반탱크)에 0.5{3}}2%(정제 농도 3~5%에서 희석)로 보관합니다. 기계 상자는 펄프를 잘 혼합하고(섬유 침전 방지) 일관된 온도/일관성을 유지합니다. 기계 상자에서 펄프는 성형 기계의 헤드박스로 펌핑되어 성형 일관성(0.3-1.0%)으로 추가로 희석되고 일정한 수준으로 유지됩니다.
식기-별 고려 사항:
- 일관성 제어:펄프 일관성은 - 너무 높은=불균일한 섬유 증착, 너무 낮은=얇은 제품 형성/느린 생산에 직접적인 영향을 미칩니다. 일관성은 지속적으로 모니터링하고(인라인 일관성 트랜스미터 사용) 목표의 ±0.05% 내에서 제어해야 합니다.
- 온도 조절:펄프 온도는 성형(따뜻한 펄프가 더 빨리 배수됨) 및 첨가제 성능에 영향을 미칩니다. 온도는 25~40도(대부분의 제품)로 유지되어야 하며 ±2도 이내로 조절되어야 합니다.
- 동요:기계 상자는 섬유 침전을 방지하기 위해 적절하게 교반되어야 합니다(이로 인해 일관성 및 제품 품질이 다양해짐). 그러나 과도한 교반은 공기 혼입(거품)을 유발할 수 있습니다. - 교반 속도를 최적화해야 합니다.
- 미생물 제어:장기간 보관된 펄프는(특히 따뜻하고 습한 환경에서) 미생물 성장(박테리아, 곰팡이, 효모)이 발생할 수 있습니다-. 이는 냄새, 변색 및 잠재적인 식품 안전 문제를 유발합니다. 펄프 저장 시간은 최소화되어야 합니다(일반적으로<24 hours), and food-grade biocides may be used if needed. Pulp storage tanks should be cleaned regularly (CIP - clean-in-place).
3단계: 식기 성형
성형은 액체 펄프 슬러리를 식기의 3D 형상으로 변형시키는 성형 펄프 식기 제조 -의 핵심 단계입니다. 성형 공정에서는 메쉬 몰드(제품 형상)와 진공 흡입을 사용하여 몰드 표면에 섬유를 증착합니다. 식기의 경우 세 가지 주요 성형 기계 유형이 사용됩니다. - 회전식(고-볼륨 표준 제품), 왕복식(중-볼륨/맞춤형 제품) 및 열성형/습식-프레스(고급/매끄러운 제품).
회전식 성형기(대용량-표준 제품)
설명:회전 성형 기계는 성형 펄프 식기류를 생산하는 최고의{0}}기계입니다. 여러 개의 성형 금형이 회전하는 실린더(드럼)에 장착됩니다. 실린더가 회전함에 따라 각 주형은 펄프 슬러리에 담그고, 진공으로 제품을 형성하며, 성형된 제품은 주형이 만날 때 건조 주형(역시 회전하는 실린더 위)으로 옮겨집니다. 건조 금형은 건조 터널을 통해 제품을 운반합니다.
주요 매개변수:
- 생산율:시간당 500-3,000사이클(제품 크기, 복잡성 및 기계 크기에 따라 다름) 표준 9인치 플레이트의 경우 대형 회전식 기계는 시간당 2,000~5,000개의 플레이트를 생산할 수 있습니다(사이클당 여러 개의 캐비티 포함).
- 주기당 충치:1-12+ (제품 크기 및 기계 크기에 따라 다름) 소형 제품(컵, 작은 그릇)은 금형당 여러 개의 캐비티를 가질 수 있습니다. 대형 제품(대형 트레이, 서빙 플래터)에는 일반적으로 캐비티가 1개 있습니다.
- 펄프 일관성:0.3-0.8%(왕복식 - 회전 기계보다 낮으며 균일한 고속 성형을 위해 더 많은 희석 펄프가 필요함).
- 진공 압력:0.03-0.06MPa(300-600mbar) - 왕복동보다 낮습니다(고속 균일 성형을 위한 더 부드러운 진공).
- 성형 시간:1-5초(왕복 - 고속 생산보다 짧음).
- 금형 메쉬 크기:60-100 메시(부드러운 제품의 경우 더 미세한 메시, 표준 제품의 경우 더 거친 메시).
- 젖은 제품 수분:70-78% (왕복과 유사).
장점:
- 매우 높은 생산 속도 - 대용량 표준 제품(접시, 그릇, 컵, 조개껍데기)에 적합-
- 단위당 낮은 인건비 - 자동화된 고속 생산-
- 일관된 품질 - 로터리 기계는 매우 일관된 제품을 생산합니다(적절하게 유지 관리되는 경우)
- 낮은-단위당 비용 - 대량 생산 및 자동화로 단위당 비용 절감-
제한사항:
- 다목적성이 떨어지는 - 금형 변경은 왕복 기계보다 더 복잡하고 시간이 많이 걸립니다.{1}} 잦은 제품 변경 또는 소량-맞춤형 제품에는 적합하지 않습니다.
- 상대적으로 단순한 모양으로 제한됨 - 회전식 기계는 표준적이고 상대적으로 단순한 제품(접시, 그릇, 컵, 간단한 조개 껍질)에 가장 적합합니다. 복잡한 3D 형상은 어렵거나 불가능할 수 있습니다.
- 초기 투자 비용이 높음 - 회전 기계는 왕복 기계(특히 대형 고용량 기계)보다 비용이 더 많이 듭니다.-
- 금형 리드 타임이 더 깁니다. - 회전식 금형은 왕복식 금형보다 더 복잡하고 비용이 많이 듭니다.
가장 적합한 대상:대용량-표준 제품 - 6/9/10-인치 접시, 8/12/16/32oz 그릇, 표준 조개껍데기, 컵, 수저류, 표준 음식 트레이. 회전식 기계는 성형 펄프 식기 산업의 주력 제품으로 전체 생산량의 약 60~70%를 차지합니다.
왕복동(수직) 성형기(중-볼륨/맞춤형 제품)
설명:왕복 성형 기계는 성형 금형이 수직으로(위/아래로) - 펄프 슬러리에 담그고 진공-으로 제품을 성형한 다음 올라가서 제품을 건조 금형(성형 금형과 만나기 위해 수평으로 이동함)으로 옮기는 다용도의 중속 성형 기계입니다. 건조 금형은 제품을 건조 터널로 운반합니다.
주요 매개변수:
- 생산율:시간당 100-600사이클(제품 크기, 복잡성 및 기계 크기에 따라 다름)
- 주기당 충치:1~4개(일반적으로 맞춤형 제품의 경우 1~2개, 소형 표준 제품의 경우 최대 4개)
- 펄프 일관성:0.5-1.0%(로터리보다 높음 - 벽이 더 두껍고 모양이 더 복잡할 수 있음)
- 진공 압력:0.04-0.08MPa(400-800mbar) - 회전식보다 높습니다(벽이 더 두껍고 모양이 복잡한 경우).
- 성형 시간:3-15초(로터리보다 길며 벽이 더 두껍고 모양이 더 복잡할 수 있음)
- 금형 메쉬 크기:40-100 메쉬(넓은 범위 - 두껍거나 무거운 제품의 경우 더 거칠고, 부드러운 제품의 경우 더 미세함)
- 젖은 제품 수분: 70-80%.
장점:
- 다목적 -은(작은 컵부터 큰 트레이까지) 다양한 제품 크기와 모양을 생산할 수 있습니다. 금형 교체는 비교적 빠르고 쉽습니다.
- 복잡한 형상을 생성할 수 있습니다. - 왕복동 기계는 회전 기계보다 더 복잡한 3D 형상(딥 드로우, 복잡한 캐비티, 맞춤형 형상)을 형성할 수 있습니다.
- 초기 투자 비용 절감 - 왕복동 기계는 회전 기계(특히 중소형 기계)보다 저렴합니다.
- 저-~-중 볼륨에 적합 - 맞춤형 제품, 한정판 또는 중간 볼륨 제품에 적합
- 더 두꺼운 벽 가능 - 더 긴 성형 시간과 더 높은 펄프 일관성으로 중장비 제품의 경우 더 두꺼운 벽(2{2}}5mm) 가능
제한사항:
- 로터리의 경우 . 500-3,000에 비해 생산 속도가 - 100-600주기/시간 더 낮습니다. 매우 높은-표준 제품에는 적합하지 않습니다.
- 단위당 인건비 증가 - 자동화 및 생산 속도 증가 단위당 인건비 감소-
- 품질이 덜 일관적인 - 왕복 기계는 배치-대-배치 변형이 더 많을 수 있습니다(특히 수동 작업의 경우).
- 단위당 비용 증가- - 생산량 감소 및 인건비 증가 단위 비용당 증가-
가장 적합한 대상:중-볼륨/맞춤형 제품 -맞춤형-모양의 그릇/조개껍데기, 대형 서빙 트레이, 다중-칸 트레이, 프리미엄/한정{4}}에디션 제품, 복잡한 기하학적 구조의 제품, 소량-용량 테스트 실행/시제품. 왕복식 기계는 식기 생산량의 약 20~30%를 차지합니다.
열성형(습식-프레스) 기계(고급/매끄러운 제품)
설명:열성형(습식{0}}프레스) 기계는 성형과 핫 프레싱을 결합합니다. - 제품이 성형(왕복식과 유사)된 후 즉시 핫{2}}프레스 스테이션으로 옮겨져 두 개의 가열된 알루미늄 금형(상부 및 하부) 사이에서 고압(0.5{7}}5MPa) 및 온도(150-220도)에서 10~60초 동안 압축됩니다. 열간 압착은 제품을 건조, 압축 및 부드럽게 하는 동시에 벨벳 같은 표면을 지닌 조밀하고 매끄러우며 정밀한 제품을 만듭니다.
주요 매개변수:
- 생산율:시간당 80-400사이클(압착 단계로 인해 트랜스퍼 성형-보다 낮음).
- 주기당 충치:1~4(프리미엄 제품의 경우 일반적으로 1~2).
- 누르는 온도:150-220도(전기 또는 증기 가열 금형).
- 누르는 압력:0.5-5MPa(제품 두께 및 원하는 밀도에 따라 다름)
- 누르는 시간:10~60초(벽 두께, 습도, 온도에 따라 다름)
- 제품 밀도:300-650kg/m³(트랜스퍼 성형된 150-300kg/m³보다 훨씬 높음).
- 벽 두께:0.8-3.0mm(트랜스퍼 성형-보다 얇음 - 압착 중 압축으로 인해).
- 압착 후 잔여 수분:8~15%(6~10%에 도달하려면 2차 건조가 필요할 수 있음)
장점:
- 프리미엄 표면 마감 - 매끄럽고 무광택이며 벨벳과 같은- 양면 표면 처리(프리미엄 판지 또는 플라스틱과 유사)
- 고밀도 및 강도 - 조밀한 구조로 높은 강도-대-중량 비율 제공(동일한 두께로 성형된 트랜스퍼-보다 우수함)
- 엄격한 치수 공차 - ±0.2-0.5mm(트랜스퍼 성형 ±0.5-1.0mm보다 훨씬 더 빡빡함)
- 엠보싱/디보싱 기능 - 패턴/로고를 프레싱 금형에 새겨서 양각/인덴트 형상 생성 가능
- 맞춤형 색상-부터-색상 염색을 통해 균일하고 긁힘에 강한-색상 생성
- 우수한 인쇄 적성 - 매끄러운 표면으로 고품질 인쇄 가능(플렉소, 오프셋, 디지털)-
제한사항:
- 로터리의 경우 . 500-3,000에 비해 생산 속도가 - 80-400주기/시간 더 낮습니다. 매우 높은-표준 제품에는 적합하지 않습니다.
- 더 높은 금형 비용 - 가열식 알루미늄 프레스 금형은 메쉬 성형 금형보다 더 비쌉니다($3,000-$12,000 대 $1,500-$6,000).
- 높은 에너지 비용 - 금형 가열 및 프레싱에는 상당한 에너지가 필요합니다.
- Limited to thinner walls - 0.8-3.0mm (not suitable for very thick/heavy-duty products >3mm)
- 단위당 비용 증가- - 생산량 감소, 도구 사용 증가, 에너지 비용 증가 단위 비용당 증가-
가장 적합한 대상:프리미엄/소비자{0}}대면 제품 - 고급 다이닝 테이크아웃용 프리미엄 그릇/조개껍데기, 화장품/개인 위생용품 포장, 프리미엄 식품 선물 세트, 브랜드/판촉용 식기, 엠보싱/디보싱 또는 맞춤형 색상이 필요한 제품, 엄격한 허용 오차가 필요한 제품(자동 포장 라인). 열성형 제품은 식기 생산량의 약 10~15%를 차지하지만 가치에서 더 높은 비율을 차지합니다(프리미엄 가격으로 인해).
식기류 금형 설계 및 제조
금형 구성요소:
- 금형 성형:내부 진공 채널이 있고 미세한 메쉬(60-100 메쉬)로 덮인 알루미늄 또는 스테인리스강 금형. 회전 기계의 경우 회전 실린더에 여러 개의 성형 금형이 장착됩니다. 왕복 운동을 위해 단일(또는 소수) 성형 금형이 수직으로 이동합니다.
- 건조 금형:메시 표면과 진공 채널이 있는 알루미늄 또는 스테인레스강 금형(트랜스퍼{0}}성형 제품용) 성형 금형보다 약간 큽니다(건조 수축을 고려). 건조 터널을 통해 제품을 운반합니다.
- 핫{0}}프레스 금형(열성형):매끄럽고 광택이 나는 표면(메시 없음)이 있는 두 개의 일치하는 가열 알루미늄 몰드(상부 및 하부). 엠보싱/디보싱을 위한 패턴이 새겨져 있을 수 있습니다. 전기 카트리지 히터 또는 증기로 가열됩니다.
- 트리밍 다이:가장자리를 정확한 치수로 다듬기 위한 강철 룰 다이 또는 회전식 절단 다이.
식기 금형의 주요 설계 고려 사항:
- 초안 각도:모든 표면에 대해 3-7도(최소) - 제품이 찢어지지 않고 출시될 수 있도록 합니다. 성형 펄프에서는 수직 벽(0도 구배)이 불가능합니다.
- 벽 두께:성형 시간, 펄프 농도 및 진공을 통해 제어됩니다. 표준 제품: 1.5-2.5mm(트랜스퍼-성형), 1.0-2.0mm(열성형) 헤비 듀티 : 2.5-5mm. 얇은/프리미엄: 0.8-1.5mm(열성형).
- 늑골 및 구조적 특징:골대, 주름 및 돌출된 가장자리는 과도한 재료를 추가하지 않고도 강도와 강성을 높입니다. 그릇/접시의 경우 돌출된 테두리(립)가 쌓임 안정성과 강도를 제공합니다. 트레이의 경우 리브를 사용하면 압축 강도가 높아집니다.
- 스택 가능성:식기류는 효율적인 보관 및 배송을 위해 쌓을 수 있어야 합니다. 금형 설계에는 제품이 걸림 없이 안전하게 중첩될 수 있도록 하는 스태킹 러그 또는 기능이 포함되어야 합니다. 드래프트 각도와 림 디자인은 적층 가능성에 영향을 미칩니다.
- 수축 보상:성형 펄프는 건조/압착 중에 2{2}}5% 수축합니다. 완제품이 목표 치수를 충족할 수 있도록 -를 보상하기 위해 금형을 대형으로 설계해야 합니다. 수축률은 섬유 종류, 밀도, 건조 조건에 따라 다르며 각 제품에 대해 경험적으로 결정해야 합니다.
- 진공 분포:균일한 섬유 증착과 벽 두께를 위해서는 금형 표면 전체에 균일한 진공 분포가 중요합니다. 진공 채널은 특히 복잡한 모양이나 대형 제품의 경우 진공을 고르게 분배하도록 설계되어야 합니다-.
- 환기(핫-프레스 금형):열간-프레스 금형에는 프레싱 중에 수증기가 빠져나갈 수 있도록 통풍구가 있어야 합니다. 환기가 제대로 이루어지지 않으면 기포(갇힌 수증기)와 불완전한 건조가 발생합니다.
- 식품에 안전한-재료:모든 금형 재료(알루미늄, 스테인레스 스틸, 메쉬, 이형제)는 식품에 안전해야 합니다-(제품에 이동할 수 있는 유해한 화학 물질이 없어야 함). 이형제는 식품-등급(실리콘, 식물성 기름-기반)이어야 합니다.
식기류의 금형 비용 및 리드 타임:
| 금형 유형 | 비용 범위(USD) | 리드타임 | 메모 |
|---|---|---|---|
| 회전 성형 + 건조 금형 세트(단일 캐비티) | $2,000-$6,000 | 3~6주 | 여러 개의 캐비티로 인해 비용이 비례적으로 증가합니다. |
| 왕복 성형 + 건조 금형 세트 | $1,500-$5,000 | 2~4주 | 간단한 장착으로 인해 로터리보다 비용이 저렴함 |
| 열성형된 핫{0}}프레스 금형 세트(상부 + 하단) | $3,000-$12,000 | 3~6주 | 가열된 알루미늄, 광택 처리; 엠보싱은 비용을 추가합니다 |
| 트리밍 다이(강철자) | $200-$1,000 | 1~2주 | 50,000~200,000회 절단 후 교체가 필요할 수 있음 |
| 로터리 트리밍 다이 | $1,000-$5,000 | 2~4주 | 대량 생산을 위한- 강철 규칙보다 긴 수명 |
4단계: 식기 건조
프로세스:성형 후 젖은 식기(수분 70-80%)를 건조하여 최종 수분 함량 6-10%가 됩니다. 트랜스퍼-성형 제품의 경우 터널 오븐(컨베이어 건조기)에서 건조가 이루어집니다. 제품(건조 금형 위)은 컨베이어에 의해 길고 가열된 터널을 통해 운반됩니다. 열성형 제품의 경우 건조는 주로 핫프레스 단계(가열된 주형이 물을 기화함)에서 이루어지며 필요한 경우 선택적으로 터널 오븐에서 2차 건조가 이루어집니다.
식기용 터널 오븐 매개변수:
| 매개변수 | 일반적인 범위 | 메모 |
|---|---|---|
| 터널 길이 | 10-50미터 | 더 높은 생산율/더 두꺼운 제품을 위한 더 긴 터널 |
| 건조 온도 | 120-200도(건조 구역) | 단계적 프로필: 열충격을 방지하기 위해 입구가 낮음(100-140도), 중간이 높음(160-200도), 출구가 낮음(100-140도) |
| 기류 속도 | 1-5 m/s | 대류 열전달; 모든 제품에 걸쳐 균일한 공기 흐름 |
| 건조시간 | 5~20분(표준품), 20~40분(두꺼운/무거운 제품) | 벽 두께, 밀도, 온도 및 목표 수분에 따라 다름 |
| 에너지원 | 천연가스(가장 일반적이고 비용이 저렴함), 증기, 전기(청결하지만 가격이 더 높음) | 가스{0}}가열식 건조기는 제품 오염을 방지하기 위해 적절하게 연소되어야 합니다. |
| 목표 최종 수분 | 6-10% | <5% = brittle; >12%=곰팡이 위험, 낮은 강도 |
식기류-특정 건조 고려사항:
- 균일한 건조:모든 제품은 균일하게 건조되어야 합니다. - 고르지 못한 건조로 인해 뒤틀림, 갈라짐 및 습기 변화가 발생합니다. 터널 설계(공기 흐름 분포, 온도 구역, 컨베이어 속도)는 모든 제품과 각 제품의 모든 영역에서 균일한 건조를 보장해야 합니다.
- 단계적 온도 프로필:건조가 너무-빠르면(초기 온도가 높음) 내부 수분이 빠져나가기 전에 표면이 건조되어 - 기포, 균열 및 뒤틀림이 발생합니다. 점진적인 프로파일(초기 온도는 낮고 점차 증가)은 증발하기 전에 내부 수분이 표면으로 이동하는 것을 허용합니다.
- 제품 지원:뒤틀림이나 변형을 방지하기 위해 건조 중에 제품을 적절하게 지지해야 합니다. 건조 금형은 건조 중에 제품 형태를 유지합니다. - 건조 금형이 없는 제품(예: 일부 회전식 제품)의 경우 제품을 평평한 지지대나 고정 장치에 배치해야 합니다.
- 수분 조절:최종 수분 함량이 중요합니다. - 너무 건조합니다(<5%) = brittle, prone to cracking; too wet (>12%)=낮은 강도, 곰팡이 발생 위험, 치수 불안정. 수분은 지속적으로 모니터링해야 하며(인라인 수분 센서 또는 주기적 샘플링) 터널 온도, 컨베이어 속도 및 공기 흐름을 조정하여 제어해야 합니다.
- 에너지 효율성:건조는 성형 펄프 제조에서 가장 에너지를 많이 사용하는- 단계입니다(총 에너지 사용량의 40-60% 차지). 에너지 효율 측정에는 열 회수(뜨거운 공기 재순환, 배기에서 열 회수), 단열(잘-절연된 터널), 최적화된 온도 프로파일(과열-가열 아님), 가장 비용 효율적인 에너지원 사용(천연가스가 일반적으로 가장 저렴함)이 포함됩니다.
- 식품 안전:건조기는 깨끗해야 하며{0}}제품 오염(먼지, 부스러기, 연소 부산물)을 방지하기 위해 잘 관리되어야 합니다. 가스{2}}가열식 건조기는 적절한 연소가 이루어져야 합니다(불완전한 연소로 인해 일산화탄소나 제품 품질/안전에 영향을 미칠 수 있는 기타 오염물질이 생성될 수 있음). 건조기는 정기적으로 청소(CIP 또는 수동 청소)하고 제대로 작동하는지 검사해야 합니다.
5단계: 코팅 식기(PFAS-Free Water/Grease Resistance)
프로세스:촉촉하고 기름기 있거나 액체 식품(수프, 소스, 샐러드, 튀긴 음식, 음료)과 접촉하는 식기의 경우 성형 및 건조된 제품에 식품-등급의 방수/기름{1}} 방지 코팅이 적용됩니다. 코팅은 물/기름이 펄프에 침투하는 것을 방지하는 장벽을 형성하여 - 제품의 구조적 무결성을 유지하고 누출/얼룩을 방지합니다. 코팅은 스프레이, 침지 또는 롤러 코팅을 통해 적용한 다음 터널 오븐에서 건조/경화하거나 적외선/UV 경화를 사용합니다.
식기류의 일반적인 코팅 유형(PFAS-없음):
| 코팅 유형 | 방수 | 그리스 저항성 | 내열성 | 퇴비로 만들 수 있나요? | 비용 | 최고의 대상 |
|---|---|---|---|---|---|---|
| 수성-기반 아크릴 | 좋음(콥 5-30) | 보통(키트 3-6) | 좋음(100-120도, 전자레인지 사용 가능) | 예(대부분의 성적) | 낮음-보통 | 일반음식점, 적당한 수분/기름기, 전자레인지 사용 |
| 스티렌-아크릴 | 매우 좋음(콥 3-20) | 양호(키트 6-10) | 좋음(100-120도) | 예(대부분의 성적) | 보통의 | 기름진 음식(피자, 튀김, 고기), 수분이 많은 음식 |
| 폴리우레탄(PU) | 좋음(콥 5-25) | 양호(키트 5-9) | 보통 (80-100도) | 제한적(일부 등급) | 높은 | 프리미엄 제품, 부드러운-촉감/벨벳 마감, 화장품 |
| PLA(폴리락트산) | 우수함(콥 1-10) | 우수(키트 8-12) | 낮음(50-60도, 전자레인지 사용 불가) | 산업용(가정용 퇴비가 아님) | 보통-높음 | 냉장/상온{0}}온도 식품, 샐러드, 샌드위치, 스낵 MAP용 열 밀봉 가능- |
| 왁스 에멀젼(카르나우바/대두) | 좋음(콥 5-20) | 보통(키트 3-6) | 낮음(40-60도) | 예 | 낮음-보통 | 건조식품, 농산물, 베이커리, 천연/유기농 제품 |
| 바이오{0}}기반(전분, 키토산, 셸락) | 보통-좋음 | 보통의 | 보통의 | 예 | 높은 | 프리미엄/천연제품, 신기술 |
| PVOH(폴리비닐알코올) | 나쁨(수-수용성) | 우수(산소차단) | 좋은 | 예 | 보통의 | 산소 차단층(다-층 코팅), 방수용 아님 |
식기류 코팅 적용 방법:
- 스프레이 코팅:식기 -의 가장 일반적인 방법은 자동 스프레이 건이나 스프레이 부스를 사용하여 제품 표면에 코팅을 분사하는 것입니다. 스프레이는 복잡한 3D 형상(그릇/조개 껍질 내부 및 외부)을 코팅할 수 있으며 균일한 적용 범위를 제공합니다. 전달 효율성은 보통 수준이지만(일부 과잉 스프레이 폐기물) 최신 스프레이 시스템(정전기 스프레이, 자동 로봇 공학)은 효율성을 향상시킵니다.
- 딥 코팅:제품을 코팅 욕조에 담근 후 물기를 뺍니다. 딥핑은 완전한 적용 범위(가장자리와 닿기 어려운-부분-을 포함한 모든 표면)을 제공하며 전체 코팅(내부 및 외부)이 필요한 제품에 적합합니다. 담그면 코팅이 두꺼워지고 건조 시간이 길어질 수 있으며 깊은 제품 바닥에 고이는 현상이 발생할 수 있습니다.
- 롤러 코팅:코팅은 롤러를 사용하여 적용됩니다. 롤러 코팅은 효율적이지만(높은 전사 효율, 일정한 두께) 평면 또는 완만한 곡선 표면만 코팅할 수 있지만 - 복잡한 3D 형상은 코팅할 수 없습니다. 평면제품(접시, 뚜껑, 시트)이나 코팅부분이 평면인 제품에 적합합니다.
- 커튼 코팅:코팅은 제품 위로 흐르는 액체의 연속적인 "커튼"으로 적용됩니다. 커튼 코팅은 균일한 적용 범위와 높은 전사 효율을 제공하지만 상대적으로 평평한 제품에 국한됩니다.
- 압출 코팅/적층:폴리머(PLA, PET)의 얇은 필름을 제품 표면에 압출하거나 적층합니다. 탁월한 차단 특성을 제공하지만 비용이 더 많이 들고 재활용성/퇴비화 가능성에 영향을 미칠 수 있습니다. 장벽이 높은 용도(MAP, 장기-유통-식품)에 사용됩니다.
식기류{0}}특정 코팅 고려 사항:
- 식품 안전:모든 식품-접촉식 식기용 코팅은 식품-등급(코팅용 FDA 21 CFR 175.300, EFSA 규정, 중국 GB 4806 시리즈)이어야 하며 지정된 한도 내에서 사용해야 합니다. 코팅 공급업체는 식품 안전 문서(FDA 준수 서신, EFSA 승인, 마이그레이션 테스트 보고서)를 제공해야 합니다.
- PFAS-무료:언급한 바와 같이 PFAS 코팅은 점점 더 규제되고 있으므로 피해야 합니다. 평판이 좋은 제조업체는 PFAS-무료 대체품(아크릴, 스티렌-아크릴, PLA, 바이오{3}}기반)을 사용하고 PFAS-무료 인증/테스트(예: 검출 한계 미만의 퍼플루오로알킬 및 폴리플루오로알킬 물질 테스트)를 제공해야 합니다.
- 완전한 적용 범위:촉촉하거나 기름기가 많은 식품과 접촉하는 제품의 경우, 코팅은 그릇/조개 껍질 내부, 가장자리/가장자리 및 식품과 접촉하는 모든 영역을 포함하여 모든 식품-접촉 표면-을 덮어야 합니다. 핀홀, 얇은 점, 코팅되지 않은 부분은 누수나 제품 고장의 원인이 될 수 있습니다. 스프레이 또는 담그기는 일반적으로 완전한 적용을 위해 사용됩니다. 롤러/커튼 코팅으로 인해 가장자리가 코팅되지 않은 상태로 남을 수 있습니다.
- 가장자리 코팅:절단/잘린 가장자리는 특히 취약합니다. - 코팅이 절단 가장자리를 덮지 않을 수 있습니다(섬유 노출). 중요한 응용 분야의 경우 (a) 트리밍 후 코팅 적용(이전 아님), (b) 침지 사용(모서리 덮음), (c) -금형 내 트리밍 사용(프레싱 중에 가장자리가 압축/밀봉되어 다공성을 줄임) 또는 (d) 약간의 가장자리 침투 허용(코팅이 주 표면에 적합한 경우 많은 응용 분야에서 허용됨)을 고려하십시오.
- 코팅 중량:코팅 중량(g/m²)은 차단 성능과 비용에 영향을 미칩니다. 일반적인 코팅 중량: 5-15g/m²(가벼움, 저수분-식품용), 15-30g/m²(중간, 일반 식품 서비스용), 30-50g/m²(무거움, 수분/기름기가 많은 식품 또는 접촉 시간이 긴 식품용). 코팅 중량은 특정 용도에 맞게 최적화되어야 합니다. 장벽이 너무 적고=부적절한 장벽, 너무 높음= 불필요한 비용 및 잠재적인 재활용 가능성/퇴비화 가능성 문제.
- 경화/건조:코팅 후 제품을 적절하게 건조/경화하여 연속적인 차단막을 형성해야 합니다. 수성- 기반 코팅은 일반적으로 터널 오븐(80{5}}120도, 1~5분) 또는 적외선 히터를 사용하여 건조됩니다. UV 경화 코팅은 UV 광선으로 경화됩니다(즉시 경화). 경화가 충분하지 않으면 차단 성능이 저하되고(코팅이 완전히 형성되지 않음) 잠재적인 이동(경화되지 않은 코팅 구성 요소)이 발생합니다. 코팅은 경화 후 테스트(Cobb 테스트, 키트 테스트, 마이그레이션 테스트)하여 성능을 확인해야 합니다.
- 전자레인지/오븐 안전:전자레인지/오븐용 제품의 경우 코팅은 내열성-이어야 합니다(아크릴, 스티렌-아크릴 - 100-120도까지 안전함, PLA - 안전하지 않음, 50-60도에서 부드러워짐). 코팅되지 않은 성형 펄프는 전자레인지/오븐-에 안전하지만(200~250도) 물/기름 방지 기능이 없습니다. 촉촉하거나 기름기가 많은 음식을 전자레인지/오븐에서 사용할 경우 내열 코팅(아크릴, 스티렌-아크릴)을 사용하고 테스트를 통해 전자레인지/오븐 안전성을 확인하세요.
6단계: 다듬기, 인쇄 및 마무리
트리밍
프로세스:건조 후(그리고 자르기 전에 코팅한 경우) 식기류 가장자리를 정확한 치수로 다듬습니다. - "플래시" 또는 "버"(모서리 주변의 과잉 물질)를 제거하고 깨끗하고 부드러운 가장자리를 만듭니다. 트리밍은 다음을 사용하여 수행됩니다.
- 강철 규칙 다이 커팅:가장 일반적인 방법은 - 날카로운 강철 칼날(제품 모양으로 구부려 보드에 장착)을 제품에 대고 눌러 성형된 펄프를 절단하는 것입니다. 평판 또는 회전식 다이-커팅 프레스와 함께 사용됩니다. 낮은-~-볼륨과 복잡한 모양에 적합합니다.
- 회전식 다이 커팅:원통형 다이(절단 블레이드 포함)가 압력 롤러에 대해 회전하여 통과하는 제품을 절단합니다. 평판 다이커팅보다 빠르며 -대량 표준 제품에 적합-합니다.
- -금형 트리밍 중:열성형 제품의 경우, 뜨거운-프레스 단계에서 트리밍을 수행할 수 있습니다. - 프레싱 금형에는 프레스되는 제품을 트리밍하는 절삭날이 포함되어 있습니다. 별도의 트리밍 단계가 필요하지 않아 효율성과 가장자리 품질이 향상됩니다. 더 복잡하고 값비싼 금형이 필요합니다.
- CNC 라우팅/레이저 절단:프로토타입, -볼륨이 적거나 복잡한 모양의 경우 - 컴퓨터로 제어되는- 절단 도구(라우터) 또는 레이저로 가장자리를 절단합니다. 매우 정확하지만 느리고 비용이 많이 들기 때문에 -대량 생산에는 적합하지 않습니다-.
식기-별 트리밍 고려사항:
- 가장자리 품질:깨끗하고 매끄러운 가장자리는 식품 안전(식품을 오염시킬 수 있는 느슨한 섬유 없음), 미적 측면(고급 외관) 및 적층 가능성(깨끗한 가장자리가 더 잘 쌓임)에 중요합니다. 무딘 다이는 가장자리가 울퉁불퉁하고 부서지며 섬유가 흩어지는 원인이 됩니다. - 다이는 정기적으로 날카롭게/교체해야 합니다(강철 자의 경우 50,000-200,000회 절단마다, 회전식 자의 경우 더 길어짐).
- 치수 정확도:잘린 치수는 허용 오차(일반적으로 프리미엄 제품의 경우 ±0.3-0.5mm, 표준 제품의 경우 ±0.5-1.0mm) 내에 있어야 합니다. 다이 정렬 불량, 제품 위치 오류 또는 다이 마모로 인해 치수 부정확성이 발생할 수 있습니다. 제품은 주기적으로 측정해야 하며(캘리퍼/CMM) 필요에 따라 다이를 조정해야 합니다.
- 먼지/섬유 배출:건조하고 부서지기 쉬운 제품을 다듬으면 먼지와 느슨한 섬유가 생성되어- 식품과 접촉하는 표면을 오염시키거나 인쇄 품질에 영향을 줄 수 있습니다.- 트리밍 스테이션에서는 집진 시스템을 사용해야 하며, 트리밍 후에는 제품을 청소(공기 분사-, 브러싱)해야 할 수도 있습니다. 손질 전(또는 최종 건조 전 손질) 제품을 살짝 적시면 먼지를 줄일 수 있습니다.
- 트리밍 후 적재 가능:트리밍된 제품은 적층 가능/중첩 가능해야 합니다. - 다이 설계 및 트리밍 정확도는 스택 가능성에 영향을 미칩니다. 허용 오차를 벗어난 제품은 쌓을 때 걸리거나 제대로 중첩되지 않을 수 있습니다. 스택 가능성은 트리밍(걸림 없이 원활하게 쌓인 제품의 스택 테스트 -개 수) 후에 테스트해야 합니다.
인쇄(선택사항)
프로세스:브랜드 또는 장식용 식기의 경우 로고, 텍스트, 패턴, 제품 정보 또는 장식 디자인을 위해 제품 표면-에 인쇄가 적용됩니다. 인쇄는 일반적으로 트리밍 후에 수행됩니다(코팅 후 코팅을 적용하면 - 코팅된 표면이 더 잘 인쇄됩니다). 성형 펄프 식기의 일반적인 인쇄 방법은 다음과 같습니다.
- 플렉소(플렉소) 인쇄:성형 펄프 -의 가장 일반적인 방법은 유연한 고무/광중합체 판과 속건성-수성-잉크를 사용하는 것입니다. 단순-~-복잡도 중간 정도의 그래픽, 대량-생산, 평면 및 곡선 표면 모두에 적합합니다. 대용량에-비용 효율적입니다.
- 디지털(잉크젯) 인쇄:잉크젯 기술을 사용하여 디지털 파일에서 직접 인쇄합니다. - 플레이트가 필요하지 않습니다. 단기 실행, 가변 데이터(예: 개인화된 메시지) 및 복잡한 그래픽에 적합합니다. 프로토타입, 한정판 또는 소규모-배치 맞춤형 제품에 적합합니다. 성형 펄프의 인쇄 품질은 표면 매끄러움에 따라 달라집니다(코팅/열성형=더 좋음, 코팅되지 않음/전사-성형=더 페더링).
- 스크린 인쇄:메쉬 스크린을 사용하여 스텐실을 통해 잉크를 전사합니다. 두꺼운 잉크 적용 범위, 대담한 그래픽 및 특수 효과(금속, -어두운 곳에서-발광)를 제공합니다. 거친 표면(트랜스퍼-성형) 및 곡선 영역에 인쇄할 수 있습니다. 중간 볼륨이나 특수 효과에 적합한 대용량 -의 경우 Flexo보다 느립니다.
- 패드 인쇄:실리콘 패드를 사용하여 에칭된 판에서 제품으로 잉크를 전사합니다. 복잡한 3D 표면, 곡선 영역, 작거나 도달하기 어려운-영역-에 인쇄할 수 있습니다. 복잡한 모양(예: 그릇 내부, 컵 측면)의 로고, 작은 텍스트 및 제품 표시에 적합합니다.
- 핫 스탬핑(포일 스탬핑):열과 압력을 사용하여 금속성/색상 호일을 표면에 전사합니다. 주로 열성형 제품에 고급 금속/홀로그램 효과를 제공합니다(-)(매끄러운 표면으로 깨끗한 포일 전사가 가능함). 로고, 액센트 및 프리미엄 브랜딩에 사용됩니다.
식기-별 인쇄 고려 사항:
- 식품-안전 잉크:식품용 잉크{0}}접촉식 식기는 식품 등급-이어야 합니다(낮은-전이, FDA/EFSA/GB 승인). 수성-기반 잉크는 일반적으로 식품 접촉에 가장 안전합니다. - 용제- 기반 잉크는 유해한 용제를 포함할 수 있으므로 식품-접촉 표면에는 사용을 피해야 합니다. 잉크 공급업체는 식품 안전 문서(이동 테스트 보고서, FDA 규정 준수 서신)를 제공해야 합니다.
- 인쇄 위치:식품-접촉 제품의 경우 직접적인 잉크-식품 접촉을 피하기 위해 일반적으로 인쇄가 비-식품-접촉 표면(예: 그릇/조개 외부, 접시 바닥)에 수행됩니다. 식품-접촉 표면에 인쇄해야 하는 경우 식품 안전-잉크만 사용해야 하며 마이그레이션 테스트를 수행해야 합니다.
- 표면 준비:최적의 인쇄 품질을 위해서는 표면이 매끄럽고 깨끗하며 적절하게 코팅되어 있어야 합니다. 코팅되지 않은 전사-성형 펄프는 표면이 거칠고 다공성이 있어 잉크 페더링과 균일하지 않은 적용 범위를 유발합니다. - 인쇄하기 전에 프라이머 또는 코팅을 적용해야 합니다. 열성형 펄프는 매끄러운 표면을 갖고 있어 인쇄가 잘되지만 - 미세한 디테일을 위해서는 프라이머/코팅이 여전히 도움이 될 수 있습니다.
- 잉크 건조/경화:번짐, 전사 또는 이동을 방지하려면 잉크를 적절하게 건조/경화해야 합니다. 수성- 기반 잉크는 일반적으로 뜨거운 공기나 적외선으로 건조됩니다. UV 잉크는 UV 광선으로 경화됩니다. 인쇄 품질은 건조 후 테스트해야 합니다(접착 테스트 - 테이프 테스트; 마찰 테스트 - 천으로 문질러 잉크 전사 확인; 육안 검사).
- 색상 일관성:브랜드 제품의 경우 색상 일관성이 중요합니다. - 색상은 브랜드 지침과 일치해야 하며 전체 배치에서 일관되어야 합니다. 색상은 분광 광도계로 측정해야 하며(대부분의 응용 분야에서 일반적으로 ΔE < 2-3이 허용됨) 잉크 제제를 제어해야 합니다.
엠보싱/디보싱(선택 사항, 열성형 제품의 경우)
프로세스:열성형 제품의 경우, 열간-프레스 단계- 중에 패턴을 프레싱 금형에 조각하여 엠보싱(볼록한 패턴) 또는 디보싱(압각 패턴)을 만들 수 있습니다. 제품이 압축됨에 따라 섬유는 새겨진 패턴 -의 모양을 취하여 영구적이고 촉각적인 특징을 만듭니다. 엠보싱/디보싱은 로고, 패턴, 질감 및 장식 요소에 사용되어 - 포장에 고급스러운 촉각 품질을 더합니다.
고려사항:
- 열성형(핫{0}}압착) 제품에만 가능합니다. - 트랜스퍼-성형 제품에는 깔끔한 엠보싱에 필요한 압축 단계가 없습니다.
- 엠보싱 깊이는 일반적으로 0.2-1.0mm입니다. 더 깊은 엠보싱에는 더 높은 압력이 필요하며 엠보싱 영역이 얇아지거나 약해질 수 있습니다.
- 엠보싱은 금형(조각)에 비용을 추가하지만 추가 처리 단계(프레싱 중에 수행됨)는 없습니다.
- 엠보싱된 영역은 코팅/인쇄 특성이 약간 다를 수 있습니다(질감은 코팅/잉크 적용에 영향을 줌). -을 테스트해야 합니다.
7단계: 식기 품질 관리
품질 관리(QC)는 성형 펄프 식기류-, 특히 품질 문제가 식품 안전, 고객 만족도 및 브랜드 평판에 영향을 미칠 수 있는 식품 접촉 제품의 경우 매우 중요합니다. 포괄적인 QC 프로그램에는 입고 자재 검사,{3}}공정 모니터링, 완제품 테스트 및 문서화가 포함됩니다. 식기의 핵심 QC 요소를 살펴보겠습니다.
들어오는 재료 QC
- 섬유 검사:원료 섬유(사탕수지, 재활용 종이 등)의 각 배치는 섬유 유형/등급(사양에 따라 확인), 수분 함량, 오염 물질(플라스틱, 금속, 유리, 먼지), 색상 및 품질(섬유 길이, 청결도)을 검사해야 합니다. 테스트 인증서는 공급업체로부터 받아야 하며 독립적인 테스트를 통해 정기적으로 검증되어야 합니다.
- 화학 첨가물 검사:각 첨가제(습강도 수지, 사이징, 코팅, 염료 등) 배치는 유형/등급, 농도, 식품{1}}등급 인증(FDA/EFSA/GB 규정 준수), 만료 날짜 및 보관 조건에 대해 검증되어야 합니다. 분석 인증서(COA)는 공급업체로부터 받아야 합니다.
- 수질:공정수(펄프화, 코팅용)는 음용성(식품-접촉 제품의 음용수 품질), pH, 경도, 미생물 수, 화학적 오염물질에 대해 정기적으로 테스트해야 합니다. 수질이 부적절할 경우 수처리(여과, 연화, 소독)가 필요할 수 있습니다.
- 포장 재료:골판지 상자, 내부 가방, 팔레트 등은 식품-등급 품질(직접/간접적인 식품 접촉용), 청결도, 손상 및 올바른 사양을 검사해야 합니다.
-QC 진행 중
- 펄프 일관성:지속적으로(인라인 트랜스미터) 또는 15-30분마다 모니터링 - 목표 0.3-1.0%(제품/기계에 따라 다름), 허용 오차 ±0.05%.
- 펄프 pH:1-2시간마다 모니터링 - 목표 6.5-8.5(PAE 습윤 강도 수지의 경우), 허용 오차 ±0.5.
- 정제 정도(SR/CSF 정도):2-4시간마다 테스트하세요. 목표는 제품에 따라 다릅니다(앞의 표 참조). 허용 오차는 ±3도 SR입니다.
- 젖은 제품 무게:1-2시간마다 샘플링 - 성형 일관성(벽 두께, 섬유 침착)을 나타냅니다. 무게는 목표치의 ±5% 이내여야 합니다.
- 매개변수 형성:- 진공 압력, 성형 시간, 펄프 수준, 성형 온도를 지속적으로 모니터링합니다. 매개변수는 지정된 범위 내에 있어야 하며 기록되어야 합니다.
- 건조 매개변수:- 터널 온도(각 구역), 컨베이어 속도, 기류를 지속적으로 모니터링합니다. 매개변수는 지정된 범위 내에 있어야 하며 기록되어야 합니다.
- 코팅 매개변수:1-2시간마다 모니터링합니다 - 코팅 점도, 고형분 함량, 도포율/무게, 건조/경화 온도/시간. 코팅 중량은 1~2시간마다 중량 측정(코팅 전/후 제품 무게 측정)으로 확인해야 합니다.
- 육안 검사:작업자는 각 단계에서 눈에 보이는 결함 - 찢어짐, 구멍, 뒤틀림, 변색, 표면 결함, 코팅 결함(핀홀, 불균일한 적용 범위), 인쇄 결함이 있는지 검사해야 합니다. 결함이 있는 제품은 제거하고 재활용해야 합니다(공정에 다시 펄프 처리).
완제품 품질관리
1. 육안 검사(100% 또는 AQL 샘플링):
- 확인불량 : 찢김, 구멍, 핀홀, 크랙, 뒤틀림, 변색(황변, 갈변, 점), 표면불량(거칠기, 보풀, 섬유흘림), 코팅불량(핀홀, 고르지 못한 피복, 벗겨짐), 인쇄불량(번짐, 오정렬, 색상편차), 사절불량(가장자리 너덜너덜, 버, 치수부정확), 오염(이물, 때, 벌레), 냄새 (-냄새 제거, 곰팡이 냄새).
- 샘플링: 대량 생산의 경우{0}}AQL 샘플링(ISO 2859-1 / ANSI/ASQ Z1.4에 따라)이 일반적입니다. - 예를 들어 주요 결함의 경우 AQL 2.5, 사소한 결함의 경우 AQL 4.0입니다. 중대한/식품{10}}안전-관련 결함(예: 오염, 식품 접촉 표면의 구멍)의 경우 100% 검사가 필요할 수 있습니다.
2. 치수 검사(1~2시간마다 또는 배치당):
- 주요 치수- 직경(접시/그릇), 높이, 테두리 너비, 구멍 크기, 벽 두께, 무게를 측정합니다. 정밀제품에는 캘리퍼스, 마이크로미터, CMM(3차원측정기) 등을 사용하세요.
- 공차: 표준 제품 ±0.5-1.0mm; 프리미엄/열성형 ±0.2-0.5mm; 벽 두께 공칭의 ±10-15%; 무게는 목표의 ±5%입니다.
- 적층 가능성 테스트: 지정된 수의 제품(예: 50개 또는 100개)을 쌓고 걸림 없이 원활하게 쌓였는지, 스택 높이가 허용 범위 내에 있는지 확인합니다.
3. 수분 함량(2~4시간마다 또는 배치당):
- 수분 측정기(핀-타입 또는 핀리스) 또는 오븐{1}}건조 방법(참조 방법)으로 측정합니다.
- 목표: 6-10%.<5% = brittle (reject or condition); >12%=곰팡이 위험, 낮은 강도(재-건조 또는 거부).
- 수분은 제품 전체에 걸쳐 균일해야 합니다(젖은 부분 없음). - 필요한 경우 여러 위치에서 측정하세요.
4. 코팅 성능 테스트(배치당 또는 코팅 변경당):
- 콥 테스트(수분 흡수):TAPPI T 441 / ISO 535 - 30초 또는 1분 내에 흡수된 수분을 측정합니다. 목표:<30 g/m² (30 sec) for coated products; uncoated typically 50-150 g/m².
- 키트 테스트(내유성):침투력이 증가하는 그리스 솔루션을 사용한 TAPPI T 559 / ASTM F119 - 테스트. 목표: 용도에 따라 키트 등급 3-6 이상(중간 그리스) 또는 6-10(고 그리스) 이상.
- 누출 테스트(액체 용기용):제품에 물(또는 착색수)을 일정 시간(예: 1시간, 4시간, 24시간) 동안 채우고 누수 여부를 점검하세요. 목표: 지정된 시간 동안 누출이 발생하지 않습니다.
- 오일/그리스 침투 테스트:제품에 지정된 오일/그리스(예: 식물성 기름, 소스)를 지정된 시간 동안 도포하고 침투/오염 여부를 검사합니다. 목표: 지정된 시간/온도 동안 침투가 없습니다.
- 전자레인지/오븐 테스트(해당되는 경우):제품(음식/물 포함)을 전자레인지/오븐에서 지정된 시간 동안 가열하고 변형, 녹음, 코팅 저하 또는 악취가 발생하는지 검사합니다.- 목표: 지정된 온도/시간에서 변형이나 열화가 발생하지 않습니다.
5. 강도 테스트(배치별 또는 제품 변경별):
- 압축 테스트:제품에 압축하중(예: 스택하중, 림 압축)을 가하고 파손 전 최대하중을 측정합니다. 목표: 사양을 충족합니다(예: 영구 변형 없이 X kg 지원).
- 인장/파열 테스트:제품에서 시험편을 잘라 인장강도(ASTM D828) 또는 파열강도(ASTM D774)를 측정합니다. 목표: 사양을 충족합니다(예: X MPa보다 크거나 같은 인장, Y kPa보다 크거나 같은 파열).
- 습윤 강도 테스트:제품을 물에 일정시간(예: 1시간) 담가두고 강도유지율(압축, 인장 등)을 측정합니다. 목표: 건조 강도의 30-50% 이상을 유지합니다(PAE 처리 제품의 경우).
- 낙하 테스트(배송/보호 제품용):포장된 제품을 지정된 높이(예: 1m)에서 단단한 표면에 떨어뜨리고 손상 여부를 검사하십시오. 목표: 제품 손상이나 포장 불량이 없습니다.
6. 식품 안전 테스트(재료 변경에 따라, 정기적으로 또는 규정/고객의 요구에 따라):
- 전체 마이그레이션:특정 조건(시간/온도)에서 제품에서 식품 모조품(예: 물, 3% 아세트산, 10% 에탄올, 올리브 오일)으로 이동하는 물질의 양을 테스트합니다. 규제 한도(예: 미국의 FDA 규정에 따라 EU의 경우 10mg/dm² 또는 60mg/kg)보다 낮아야 합니다.
- 특정 마이그레이션:특정 우려 물질(예: PAE 성분, 포름알데히드, 중금속, 광유 탄화수소, PFAS)에 대한 테스트입니다. 특정 규제 한도(예: EU의 특정 마이그레이션 한도, 미국의 FDA 한도)보다 낮아야 합니다.
- 미생물 테스트:총 평판 수(TPC), 효모/곰팡이, 대장균, 살모넬라 등을 테스트합니다. 식품{2}}접촉 물질 제한을 충족해야 합니다(일반적으로<100 CFU/g for TPC, negative for pathogens).
- PFAS 테스트:과- 및 폴리플루오로알킬 물질(PFAS) -에 대한 테스트는 PFAS-가 없는 제품의 검출 한계보다 낮아야 합니다. 일부 규정(예: 미국 주 PFAS 금지) 및 고객의 요구 사항입니다.
7. 퇴비화성/재활용성 인증(제품 유형 또는 재료 변경별):
- 퇴비화 가능성:ASTM D6400(미국) 또는 EN 13432(EU)에 따른 테스트 -는 산업용 퇴비화 조건에서 분해 및 생분해를 측정합니다. BPI(미국 생분해성 제품 연구소) 또는 OK Compost(EU 오스트리아 TÜV)의 인증을 통해 제3자-인증을 받을 수 있습니다.
- 가정의 퇴비화 가능성:ASTM D6868(미국) 또는 OK Compost Home(TÜV 오스트리아)에 따른 테스트 -는 가정 퇴비화 조건(산업보다 낮은 온도)에서 분해 및 생분해를 측정합니다. 참고: 대부분의 성형 펄프는 코팅되지 않은 가정용 퇴비화 가능합니다. 코팅된 제품에는 산업용 퇴비화가 필요할 수 있습니다(코팅 유형에 따라).
- 재활용성:표준 종이 재활용 프로토콜에 따라 테스트하여 - 제품이 리펄프될 수 있고 허용 가능한 재활용 종이를 생산하는지 확인합니다(오염 물질이 없고 부작용이 없음). 대부분의 비코팅 및 수성- 기반 코팅 성형 펄프는 표준 종이 흐름에서 재활용이 가능합니다. PLA-코팅 또는 라미네이트 제품은 그렇지 않을 수 있습니다.
문서화 및 추적성
- 배치 기록:각 생산 배치에는 원자재(로트 번호, 공급업체), 공정 매개변수(펄프 농도, pH, 정제, 성형, 건조, 코팅), QC 테스트 결과(시각적, 치수, 수분, 코팅, 강도, 식품 안전), 생산 수량, 거부 수량, 처리(출고/보류/거부) 및 작업자/검사자 이름을 포함한 기록이 있어야 합니다.
- 추적성:제품은 원자재부터 완제품, 선적까지 추적 가능해야 합니다. - 배치 번호는 각 단계에서 기록되어야 하며 완제품에는 배치 번호, 생산 날짜 및 만료 날짜(해당되는 경우)가 라벨로 표시되어야 합니다. 이를 통해 품질/안전 문제가 확인되면 신속한 회수가 가능합니다.
- 인증:현재 인증 - ISO 9001(품질 관리), ISO 14001(환경 관리), BRCGS 또는 SQF(해당하는 경우 식품 안전), BPI/OK 퇴비(퇴비화 가능성), FDA/EFSA/GB 식품 접촉 규정 준수를 유지하세요. 인증은 제품/포장에 표시되어야 하며 고객에게 제공되어야 합니다.
- 비준수-및 CAPA:QC 문제가 확인되면 부적합 사항을 문서화하고-근본 원인(5가지 이유, 피쉬본)을 조사하고 시정 및 예방 조치(CAPA)를 구현하고 효율성을 확인합니다. 이를 통해 지속적인 개선이 이루어지고 재발을 방지할 수 있습니다.
산업 표준 및 인증
식품 안전 표준
| 표준/규정 | 지역 | 적용 가능성 | 주요 요구사항 |
|---|---|---|---|
| FDA 21 CFR 176.170 | 미국 | 수성 및 지방 식품과 접촉하는 종이 및 판지 | 허용되는 성분(섬유, 첨가제, 코팅), 마이그레이션 제한, 사용 조건 |
| FDA 21 CFR 176.180 | 미국 | 건조 식품과 접촉하는 종이 및 판지 | 허용 성분, 건조 식품 사용 조건 |
| FDA 21 CFR 175.300 | 미국 | 수지 및 고분자 코팅(종이/판지 코팅) | 허용되는 코팅 성분, 마이그레이션 한계, 사용 조건 |
| 규정(EC) 번호 1935/2004 | 유럽연합 | 식품과 접촉하는 재료 및 물품에 대한 기본 규정 | 일반 안전 요건, 우수제조관리기준(GMP), 추적성, 라벨링 |
| 규정(EU) 번호 10/2011 | 유럽연합 | 식품과 접촉하는 플라스틱 재료 및 물품(PLA 코팅/라미네이트 관련) | 허용 물질, 전체 이동 한도(10 mg/dm² 또는 60 mg/kg), 특정 이동 한도 |
| GB 4806.8-2016 | 중국 | 식품 접촉 물질 및 물품 - 종이 및 판지 | 허용원료, 첨가물, 이동한계, 시험방법, 라벨링 |
| GB 9685-2016 | 중국 | 식품 접촉 물질 및 물품에 첨가제 사용 | 허용되는 첨가제, 사용 제한, 특정 마이그레이션 제한 |
| ISO 22000 / FSSC 22000 | 글로벌 | 식품안전관리시스템(제조시설용) | HACCP, 필수 프로그램, 관리 시스템 요구 사항 |
| BRCGS / SQF | 글로벌(영국/미국 출신) | 포장 제조업체를 위한 식품 안전 및 품질 인증 | 식품 안전, 품질, 운영 관리, 공급업체 관리 |
퇴비화 가능 기준
| 기준 | 지역 | 유형 | 주요 요구사항 |
|---|---|---|---|
| ASTM D6400 | 미국 | 산업용 퇴비화 | 분해(180일 내 90% 이상), 생분해(180일 내 90% 이상), 환경-독성 없음, 중금속 제한 |
| ASTM D6868 | 미국 | 가정용 퇴비화 | 가정용 퇴비화 조건에서 분해 및 생분해(낮은 온도, 오랜 시간) |
| EN 13432 | 유럽연합 | 산업용 퇴비화 | 분해(12주 내 90% 이상), 생분해(180일 내 90% 이상), 환경{4}}독성 없음, 중금속 제한 |
| OK 퇴비 (TÜV 오스트리아) | 글로벌(오스트리아 인증) | 산업용 퇴비화 | EN 13432 / ASTM D6400에 따른 인증; 테스트 및 공장 감사가 포함됩니다. |
| OK Compost Home (TÜV 오스트리아) | 글로벌(오스트리아 인증) | 가정용 퇴비화 | ASTM D6868/가정 퇴비화 조건에 따른 인증; 더 낮은 온도 요구 사항 |
| BPI (생분해성 제품 연구소) | 미국 | 산업용 퇴비화 | ASTM D6400에 따른 인증; 테스트 및 지속적인 검증이 포함됩니다. |
| GB/T 28018-2011 | 중국 | 퇴비화 | 퇴비화 가능한 플라스틱의 분류, 식별 및 라벨링(코팅/적층 제품 관련) |
품질 관리 표준
- ISO 9001:품질 관리 시스템 - 품질 관리, 고객 중심, 프로세스 접근 방식, 지속적인 개선에 대한 국제 표준입니다.
- ISO 14001:환경 관리 시스템 - 환경 관리, 오염 방지, 규정 준수, 지속적인 개선에 대한 국제 표준입니다.
- ISO 45001:작업장 안전, 위험 예방, 규정 준수에 대한 산업 보건 및 안전 관리 시스템 - 국제 표준입니다.
- FSC/PEFC:천연 목재 섬유를 사용하는 제품에 대한 산림 인증 -(사탕수수/재활용 제품에는 해당되지 않지만 천연 크라프트 제품에는 해당).
일반적인 제조 과제 및 솔루션
| 도전 | 근본 원인 | 해결책 |
|---|---|---|
| 그리스 침투(피자, 튀김류) | 코팅불량, 코팅불량, 코팅종류잘못 | 스티렌-아크릴 또는 PLA 코팅(키트 6-10 이상)을 사용합니다. 완전한 도포(스프레이/담그기)를 보장합니다. 키트 테스트로 확인합니다. 기름기가 많은 품목에는 종이 라이너를 고려하십시오. |
| 뜨겁거나 촉촉한 음식으로 부드러워짐/붕괴됨 | 습윤강도 부족, 코팅 없음, PLA 코팅(50~60도에서 부드러워짐) | PAE 습윤 강도 수지 사용(0.5-1.5%); 아크릴/스티렌-아크릴 코팅 사용(100~120도까지 내열성) 뜨거운 음식에는 PLA를 피하세요. 코팅되지 않은 매우 뜨거운 환경(전자레인지/오븐) |
| 워핑/컬링 | 건조 불균일, 수분 불균일, 고습 보관 | 균일한 건조(공기 흐름/온도)를 보장합니다. 최종 수분 조절(6{1}}10%); 기후가 통제되는-환경(40-60% RH)에 보관하세요. 습도가 높은 목적지에는 수분 차단 포장재를 사용하세요. |
| 섬유탈출/먼지 | 과소-정련된 펄프, 불량한 섬유 결합, 무딘 트리밍 다이, 건조하고 깨지기 쉬운 제품 | 적절한 정제(25-45도 SR)를 보장합니다. 적절한 습윤 강도 수지를 사용하십시오. 다이를 날카롭게 다듬으세요. 수분 조절(안됨<5%); apply coating (binds surface fibers); use dust collection at trimming |
| 핀홀/누수 | 펄프 오염, 섬유 피복 불량, 금형 메쉬 손상, 코팅 불량 | 치수 스크리닝/세척을 개선합니다. 금형 메쉬 검사/교체; 완전한 코팅 범위를 보장합니다(핀홀 없음). 누출 테스트를 통해 확인하십시오. 중요한 용도에 다층 코팅 사용- |
| 색상변화/황변 | 일관되지 않은 섬유 혼합, 다양한 표백, 과도한 건조 온도, UV 노출 | 일관된 섬유 혼합/염료를 사용하십시오. 표백 과정을 제어하고; 과도한 건조 온도를 피하십시오(<200°C); store away from direct sunlight; use optical brighteners (for white products); measure color with spectrophotometer |
| 스태킹/재밍 | 치수 변형, 뒤틀림, 부적절한 구배 각도/림 디자인 | 제어 치수(엄격한 공차) 뒤틀림 방지(균일한 건조); 금형 설계 최적화(구배 각도, 림 모양, 스태킹 러그) 적층성 테스트로 검증 |
| 냄새(곰팡이/화학물질) | 펄프 내 미생물 증식, 첨가물 과다, 코팅 경화 불완전, 원료 오염 | 펄프 저장 조절(시간<24h, clean tanks, biocides if needed); use minimal additives (food-grade only); ensure complete coating curing; inspect raw materials for odor/contamination; test product odor (sensory panel or instrumental) |
| 높은 생산 비용 | 낮은 생산율, 높은 재료 낭비, 높은 에너지 비용, 과도한 코팅 | 대용량 표준 제품에는 회전 기계를 사용하세요.- 재료 사용 최적화(설계 최적화, 섬유 혼합) 에너지 효율 향상(열 회수, 단열) 코팅 중량 최적화(성능에 필요한 최소) 스크랩 감소(공정 관리, QC) |
| 공급 제약/리드 타임 | 높은 수요, 제한된 생산 능력, 긴 금형 리드 타임, 원자재 부족 | 미리 계획하세요(첫 주문의 경우 리드 타임 4-8주, 재주문의 경우 2{3}}4주). 공급업체와 장기 계약을 체결합니다. 이중 소스 중요 제품; 지역 공급자를 고려하십시오. 금형 조기 주문(리드타임 3~6주) |
성형 펄프 식기 제조의 미래 동향
- 고급 PFAS-프리 코팅:바이오- 기반 코팅(전분, 키토산, 셸락, 조류), 나노셀룰로오스 코팅 및 다중{4}}층 차단 시스템을 포함한 PFAS-무수/그리스{1}}저항성 코팅- 분야에서 지속적인 혁신을 이루고 있습니다. 목표: 건강/환경 문제 없이 PFAS 코팅 성능과 일치하거나 초과합니다.
- 스마트하고 기능적인 패키징:성형 펄프 식기류 - QR 코드(재활용 지침, 제품 정보, 브랜드 참여용), 온도 표시기(뜨거운 식품 안전용), 신선도 센서(식품 품질용) 및 NFC 태그(제품 인증, 대화형 경험용)에 스마트 기능 통합.
- 자동화 및 인더스트리 4.0:제조 자동화 향상 - 로봇 성형/트리밍/코팅, AI{1}} 기반 품질 검사(결함 감지를 위한 머신 비전), 프로세스 모니터링을 위한 IoT 센서, 예측 유지 관리, 프로세스 최적화를 위한 디지털 트윈. 목표: 일관성 향상, 비용 절감, 노동력 절감.
- 새로운 섬유 공급원:대체 섬유 공급원 - 밀짚, 볏짚, 대나무, 대마, 케나프, 억새 및 농업 부산물 상품화. 목표: 비용 절감, 공급망 탄력성 향상, 지속 가능성 스토리 강화.
- 3D 프린팅 및 신속한 프로토타이핑:금형 제작 및 신속한 프로토타이핑을 위해 3D 프린팅을 사용합니다. - 금형 리드 타임(몇 주에서 며칠로)과 비용을 줄여 보다 빠른 제품 개발 및 맞춤화를 가능하게 합니다. 일부 회사에서는 성형 펄프 제품의 직접 3D 프린팅을 모색하고 있습니다(낮은-볼륨/맞춤형 응용 분야용).
- 순환 경제 및 폐쇄-루프 시스템:퇴비화/재활용 인프라, 회수-프로그램 및 폐쇄형 루프 시스템(사용된 성형 펄프를 수집하여 퇴비화/재활용하고 그 결과로 얻은 재료를 신제품 제조에 사용)에 투자합니다. 목표: 환경적 이익을 극대화하고 수명이 다한--가치를 창출합니다.
- 프리미엄 및 럭셔리 애플리케이션:성형 펄프를 고급/고급 식품 포장 - 고급 식사 테이크아웃, 고급 선물 세트, 고급 식품 브랜드, 고급{1}} 이벤트로 확장합니다. 맞춤형 색상, 엠보싱 및 프리미엄 마감 처리를 갖춘 열성형 제품이 이러한 추세를 가능하게 하고 있습니다.
- 규제 확장:플라스틱/폼 금지, EPR 법률, 플라스틱 포장세, 재활용 콘텐츠 요건 및 PFAS 금지의 지속적인 확대로 인해 - 성형 펄프에 대한 수요가 증가했습니다. EU PPWR(2024~2025년 예상)과 잠재적인 글로벌 플라스틱 조약이 주요 동인이 될 수 있습니다.
- 식용 및 기능성 코팅:식품과 함께 섭취할 수 있는 식용 코팅(해초, 전분, 단백질과 같은 식품{0}}재료로 제조)을 개발하여 - 포장 폐기물을 완전히 제거합니다. 또한 식품의 유통기한을 연장하고 식품의 품질을 향상시키는 기능성 코팅(항균, 항산화, 향미{3}}향상).
- 탄소 배출량 감소 및 탄소{0}}중립 생산:제조업체는 탄소-중립 또는 탄소 음성 생산을 목표로 재생 에너지(태양광, 풍력), 에너지 효율성, 탄소 상쇄, 저-탄소 원자재-에 투자하고 있습니다. 탄소 발자국 라벨링 및 검증(예: Carbon Trust)이 점점 일반화되고 있습니다.
결론
성형 펄프 식기 제조는 원자재 조달부터 펄프 준비, 성형, 건조, 코팅, 트리밍, 인쇄 및 품질 관리에 이르기까지 복잡한-단계 프로세스-입니다. 각 단계에는 고품질의 식품 안전-일관적 제품을 대량으로 생산하기 위해 특수 장비, 신중하게 제어되는 매개변수 및 엄격한 품질 관리가 필요합니다. 기본 공정은 다른 성형 펄프 제품과 유사하지만 식기에는 특정 요구 사항이 있습니다. - 식품 안전(식품 직접 접촉), 기름기/내습성(짠맛/기름기가 많은 음식의 경우), 내열성(뜨거운 음식/전자레인지의 경우), 미적 품질(부드럽고 일관된 외관) 및 높은-용량 일관성(연간 수백만 단위).
이 가이드의 주요 내용은 다음과 같습니다.
1. 원자재 선택은 기본입니다- 사탕수수(시장의 55-65%)는 매끄러운 표면, 자연스러운 색상 및 내습성으로 인해 식품 서비스에 선호됩니다. 재활용 종이(25-35%)는 비용에 민감한 응용 분야에 사용됩니다. 대나무, 밀짚, 버진 크라프트는 틈새 시장이거나 신흥 시장입니다. 대부분의 제품은 성능, 비용 및 외관을 최적화하기 위해 섬유 혼합을 사용합니다.
2. 펄프 준비가 품질을 결정합니다- 완전한 섬유 분리, 철저한 스크리닝/세척(식품 안전을 위한), 적절한 정제(제품에 따라 20-45도 SR) 및 식품{3}}등급 화학 첨가물(PAE 습윤 강도, AKD 사이징, PFAS-프리 코팅)이 중요합니다. 모든 첨가물은 식품 등급(FDA/EFSA/GB 승인)이어야 하며 한도 내에서 사용해야 합니다.
3. 성형 기계 선택은 볼륨/제품에 따라 다릅니다.대용량 표준 제품(접시, 그릇, 컵)용 - 회전 기계(500-3,000 사이클/시간)- 중간 규모/맞춤형 제품용 왕복 기계(100-600사이클/시간),- 프리미엄/매끄러운 제품을 위한 열성형/습식 프레스 기계(80-400 사이클/시간). 속도, 다양성, 비용, 제품 품질 면에서 각각 장단점이 있습니다.
4. 건조는 에너지를 많이 소모하고-품질이 매우 중요합니다-- 터널 오븐(120~200도, 5~40분)에서는 제품을 수분 6~10%까지 건조합니다. 균일한 건조로 뒤틀림/균열을 방지합니다. 점진적인 온도 프로필은 물집을 방지합니다. 에너지 효율 조치(열 회수, 단열)로 비용이 절감됩니다. 건조는 전체 제조 에너지의 40~60%를 차지합니다.
5. 코팅은 식품 성능에 필수적입니다- PFAS-프리 코팅(아크릴, 스티렌-아크릴, PLA, 바이오{3}}기반)은 물/그리스 저항성을 제공합니다. 아크릴/스티렌-아크릴은 전자레인지에 안전합니다-(100-120도). PLA는 전자레인지-에 안전하지 않지만(50~60도에서 부드러워짐) 탁월한 그리스 저항성을 제공하고 열 밀봉이 가능합니다. 완전한 커버리지(가장자리 포함)와 적절한 경화가 중요합니다. PFAS 코팅은 건강/규제 문제로 인해 피해야 합니다.
6. 품질 관리는 포괄적이고 엄격합니다.- 입고 자재 검사,-공정 모니터링(펄프 농도, pH, 정제, 성형, 건조, 코팅 매개변수), 완제품 테스트(시각적, 치수, 수분, 코팅 성능[Cobb/kit/leak], 강도, 식품 안전[이동/미생물/PFAS], 퇴비화 가능성/재활용 가능성) 및 문서화/추적성. 식품 안전 테스트(전체/특정 이동, 미생물)는 식품-접촉 제품에 필수입니다. 퇴비화 가능 인증(BPI/OK Compost)은 제3자-인증을 제공합니다.
7. 산업 표준 및 인증은 필수입니다.- 식품 안전(FDA 21 CFR, EU 1935/2004, GB 4806), 퇴비화 가능성(ASTM D6400, EN 13432, BPI, OK Compost), 품질 관리(ISO 9001, ISO 14001) 및 식품 안전 관리(ISO 22000, BRCGS, SQF). 평판이 좋은 제조업체는 최신 인증을 유지하고 고객에게 문서를 제공합니다.
8. 일반적인 과제에는 입증된 솔루션이 있습니다.- 그리스 침투(스티렌-아크릴/PLA 코팅 사용, 키트 테스트로 확인), 뜨거운 음식으로 연화(PAE 습윤 강도 + 아크릴 코팅 사용, PLA 방지), 뒤틀림(균일한 건조, 수분 제어, 적절한 보관), 섬유 이탈(적절한 정제, 습윤 강도, 샤프 다이, 코팅), 핀홀/누출(펄프 청소, 메쉬 검사, 전체 코팅 적용), 색상 변화(일관된 혼합, 건조 제어, UV 차단), 스태킹/재밍(치수 제어, 금형 설계 최적화).
9. 미래 트렌드는 지속적인 성장과 혁신을 의미합니다.- 고급 PFAS-무료 코팅, 스마트/기능성 패키징, 자동화/Industry 4.0, 새로운 섬유 소스, 3D 프린팅/신속한 프로토타입 제작, 순환 경제/폐쇄형{4}}루프 시스템, 프리미엄/럭셔리 애플리케이션, 규제 확대, 식용/기능성 코팅 및 탄소 중립 생산-. 이러한 추세는 지속적인 시장 성장(2030년까지 CAGR 8-9%)과 제품 혁신을 촉진할 것입니다.
Hesheng에서는 식품-등급 PFAS-수/그리스 없음-내성 코팅, 맞춤형 인쇄, 엠보싱 및 인증(FDA, EFSA, GB, BPI, OK Compost, ISO)을 사용하여 사탕수수와 재활용 종이 모두를 사용하여 다양한 성형 펄프 식기 - 접시, 그릇, 대합 조개 껍질, 컵, 트레이, 수저 및 맞춤형 디자인 -을 제조합니다. 9001). 우리는 트랜스퍼-성형(회전 및 왕복동) 및 열성형(습식{8}}프레스) 생산 능력, 포괄적인 품질 관리(-공정 모니터링, 완제품 테스트, 식품 안전 테스트), 파일럿 프로그램과 본격적인 글로벌 출시를 모두 지원할 수 있는 역량을 갖추고 있습니다.- 우리 팀은 귀하의 응용 분야에 적합한 제품을 선택하고, 제조 가능성과 성능을 위한 설계를 최적화하고, 프로토타입부터 생산, 배송에 이르기까지 - 프로세스의 모든 단계를 안내해 드릴 수 있습니다.
귀하의 브랜드 또는 운영 -을 위한 성형 펄프 식기를 평가하고 제조 공정, 품질 표준 및 기능을 이해하고 싶은 경우 -Hesheng 팀에 문의하세요- 기꺼이 전문 지식을 공유하고, 샘플과 인증을 제공하고, 공장 견학(직접 또는 가상)을 제공하고, 성공적인 성형 펄프 식기 솔루션 개발을 도와드리겠습니다. 원자재부터 완제품까지, 프로토타입부터 글로벌 출시까지, 당사는 귀하의 요구 사항을 충족하는 고품질의 식품 안전-지속 가능 식기를 제공하기 위한 제조 전문 지식과 품질 약속을 갖추고 있습니다. 식품 포장의 미래는 성형 펄프 -이며 우리는 귀하가 이를 실현할 수 있도록 도와드리겠습니다.