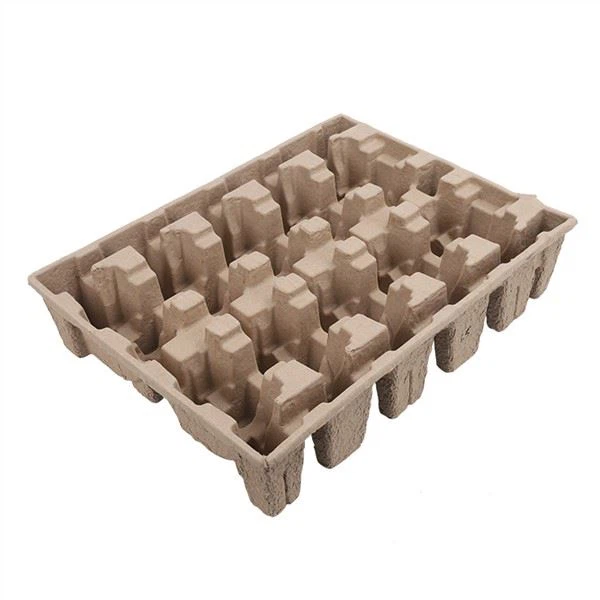
습식-압착(열성형 또는 열간{1}}압착이라고도 함) 성형 펄프는 성형 펄프 제조의 고급 등급으로 - 고급 판지 및 플라스틱에 필적하는 벨벳과 같은 표면을 지닌 매끄럽고 조밀하며 정밀한 트레이를 생산합니다.- 그러나 습식-프레스 기술은 표준 트랜스퍼-성형 펄프-보다 더 복잡하고 까다롭습니다. 여기에는 추가 장비(가열 프레스 금형), 보다 정밀한 공정 제어(온도, 압력, 시간, 수분) 및 더 많은 잠재적인 품질 문제가 포함됩니다. 공정이 잘-제어되면 습식-프레스 성형 펄프는 뛰어난 제품을 생산합니다. 그렇지 않은 경우 뒤틀림, 균열, 핀홀, 고르지 못한 두께, 표면 거칠기, 변색, 점착, 찢어짐, 기포 발생 등 여러 가지 실망스러운 결함이 발생할 수 있습니다. 이러한 결함을 해결하려면 근본 원인(펄프 준비, 성형, 압착, 건조 또는 트리밍 등)을 이해하고 올바른 시정 조치를 적용하는 체계적인 접근 방식이 필요합니다.- 이 기사에서는 습식-프레스 성형 펄프 기술에 대한 포괄적인 문제 해결 가이드를 제공합니다. 20+ 일반적인 결함, 근본 원인(공정 단계별로 구성) 및 검증된 솔루션. 또한 결함의 원인을 신속하게 식별하는 데 도움이 되는 진단 결정 트리와 애초에 결함이 발생하지 않도록 방지하는 품질 관리 프로토콜도 포함되어 있습니다. 습식 프레스 라인의 문제를 해결하는 생산 엔지니어, 고객 불만 사항을 해결하는 품질 관리자, 습식 프레스 기술을 평가하는 제품 개발자, 프리미엄 성형 펄프 제조의 과제를 이해하는 구매자 등 누구에게나 이 가이드는 습식 프레스 품질 문제를 진단하고 해결하는 데 필요한 지식을 제공합니다.{21}}
습식-프레스 공정 이해
문제 해결을 시작하기 전에 먼저 습식-압착 공정-을 간략하게 살펴보겠습니다. 결함이 발생하는 위치와 이유를 이해하려면 공정을 이해하는 것이 필수적이기 때문입니다.
습식-프레스 공정에는 5가지 주요 단계가 포함됩니다.
- 펄프 준비:원섬유(재생 종이, 사탕수수, 표백 등)는 펄프화, 스크리닝, 정제된 후 화학 첨가물(습강도 수지, 사이징, 유지 보조제, 염료)과 혼합됩니다. 펄프를 희석하여 농도(0.3-1.0%)를 형성합니다.
- 형성:메쉬 몰드를 펄프 슬러리에 담그거나 스프레이하고 진공을 가하여 몰드 표면에 섬유를 증착합니다- 트레이 모양의 젖은 섬유 매트를 만듭니다. 젖은 트레이의 수분 함량은 70~80%입니다.
- 습식 프레싱(핫 프레싱):젖은 트레이는 성형 금형에서 가열된 압축 금형(하부 금형)으로 옮겨집니다. 가열된 상부 금형이 하강하여 고압(0.5{5}}5MPa) 및 온도(150{7}}220°C)에서 10~60초 동안 트레이를 압축합니다. 열은 물을 기화시키고 압력은 섬유를 압축하고 수증기를 짜냅니다. 동시에 트레이를 건조하고 압축하고 매끄럽게 만듭니다. 이것이 습식 프레스 기술의 결정적인 단계입니다.
- 2차 건조(필요한 경우):압착 후에도 트레이에 여전히 8~15%의 수분이 남아 있을 수 있습니다. 목표가 6~10%인 경우 터널 오븐에서 2차 건조 단계가 필요할 수 있습니다.
- 트리밍 및 마무리:트레이 가장자리는 정확한 치수로 잘립니다(강철 룰 다이, 회전식 다이 또는 -금형 내 트리밍). 선택적으로 코팅, 인쇄 또는 엠보싱을 적용할 수 있습니다.
결함은 이러한 단계 - 중 하나에서 발생할 수 있으며 때로는 결함의 여러 단계에 걸쳐 여러 가지 원인이 있을 수 있습니다. 효과적인 문제 해결을 위해서는 원자재부터 완제품까지 각 단계를 체계적으로 확인하는 것이 필요합니다.
진단 결정 트리: 빠른 결함 식별
결함 문제 해결을 통해-자세한 결함을 살펴보기 전에, 다음은 결함의 모양과 발생 시기를 기준으로 결함의 가능한 원인을 식별하는 데 도움이 되는 빠른 진단 결정 트리입니다.
성형 직후(프레스 전)에 결함이 보이는 경우:
- 두께불균일/얇은반점 → 성형문제(진공, 펄프조도, 금형설계)
- 핀홀/홀 → 성형문제(오염물질, 섬유 피복 불량, 금형 메쉬 손상)
- 이송 중 찢어짐 / 구멍 → 이송 문제 (오정렬, 풀림, 구배 각도)
- 퍼지/거친 표면 → 펄프 문제(-정제 부족, 섬유 유형, 메쉬 크기)
프레스 후 결함이 나타나는 경우(습식-프레스 단계):
- 뒤틀림/말림 → 눌림 문제(온도/압력 고르지 않음, 수분 구배) 또는 건조 문제
- 갈라짐/깨짐 → 누르는 문제(너무 높은 압력, 너무 낮은 수분, 부서지기 쉬운 섬유) 또는 건조 문제(너무 빠른 건조)
- 표면거칠기/부드러움 불균일 → 프레싱 문제(압력 불균일, 금형 표면 손상, 프레싱 시간 부족) 또는 펄프 문제
- 변색(황변/갈변) → 프레싱 문제(너무 높은 온도, 너무 긴 프레싱 시간) 또는 펄프 문제(오염물질)
- 곰팡이 달라붙음 → 누르는 문제(이형불충분, 온도 너무 높음, 수분 너무 높음) 또는 곰팡이 문제(표면 손상, 이형 코팅 부족)
- 블리스터링/버블링 → 시급한 문제(너무 빠른 가열, 갇힌 수증기, 불충분한 환기)
- 불균일한 밀도 → 프레싱 문제(불균일한 압력, 불균일한 금형 온도) 또는 성형 문제(불균일한 섬유 퇴적)
- 수축변형 → 프레싱문제(온도/압력 불균일) 또는 건조문제(건조불균일)
2차 건조 후 결함이 나타나는 경우:
- 뒤틀림/말림 → 건조 문제 (기류/온도 고르지 않음, 너무 빠른 건조)
- 크랙 → 건조문제(건조가 너무 빠르다, 온도가 너무 높음, 수분이 부족함)
- 변색 → 건조문제 (온도가 너무 높음, 건조시간이 너무 김)
- 취성 → 건조 문제(과-건조, 습기<5%)
다듬기 또는 마무리 작업 후에 결함이 나타나는 경우:
- 울퉁불퉁한/거친 가장자리 → 트리밍 문제(무딘 다이, 잘못된 압력, 부서지기 쉬운 제품)
- 트리밍 중 균열 → 트리밍 문제(무딘 다이, 너무 높은 압력, 부서지기 쉬운/과-건조된 제품)
- 치수 부정확성 → 트리밍 문제(다이 정렬 불량, 제품 위치) 또는 수축 문제(압착/건조)
- 먼지/섬유 이탈 → 트리밍 문제(무딘 다이, 건조/깨지기 쉬운 제품) 또는 펄프 문제(섬유 결합 불량)
보관 또는 배송 중에 결함이 나타나는 경우(생산 단계에서는 보이지 않음):
- 뒤틀림 → 수분흡수 (보관습도 높음, 수분장벽 부족)
- 약화/연화 → 흡습(습도가 높음, 습윤강도 수지 없음)
- Mold growth → high moisture content (>12%) + 높은 습도 + 따뜻한 보관
- 변색/얼룩 → 습기, 오염물질, 코팅열화
이제 결함-별-결함 문제 해결 방법을 자세히 살펴보겠습니다.
결함 1: 뒤틀림 및 말림
설명:트레이가 평평하지 않습니다. - 위쪽이나 아래쪽으로 구부러지거나 구부러지거나 말려 있습니다. 평평한 표면에 놓으면 트레이가 흔들리거나 가장자리가 들릴 수 있습니다.
근본 원인(단계별):
펄프 준비:
- 섬유 배향이 고르지 않음(펄프 흐름이나 성형 기술이 좋지 않아 섬유가 한 방향으로 더 많이 정렬됨) → 수축 차이
- 일관되지 않은 섬유 혼합(섬유 유형 또는 비율의 배치-간-변화) → 다양한 수축
- 과도한 정련(과도하게 정련된-펄프는 더 많이 수축되고 휘어지기 쉽습니다.)
형성:
- 불균일한 섬유 증착(어떤 부분은 두꺼워지고 다른 부분은 얇아짐) → 압축/건조 시 수축 차이
- 고르지 못한 진공 분포 → 고르지 못한 섬유 밀도 → 수축 차이
- 펄프 농도가 너무 높거나 너무 낮음 → 섬유 침착이 고르지 않음
습식 압착(가장 일반적인 원인):
- 금형 온도가 고르지 않음(한 쪽이 다른 쪽보다 뜨겁거나 핫스팟) → 수축 차이 및 수분 제거
- 누르는 압력이 고르지 않음(한 쪽 또는 다른 부분이 다른 쪽보다 더 많이 압축됨) → 밀도 차이 → 수축 차이
- 가압시간 부족 → 수분제거 불균일 → 2차 건조시 수축차이
- 금형 표면 손상 또는 마모 → 열 전달 불균일 → 수축 차이
- 프레스 금형이 평행하지 않음(상부 금형과 하부 금형이 완벽하게 평행하지 않음) → 트레이 전체에 압력이 고르지 않음
- 과도한 프레싱 온도 → 내부 수분이 빠져나가기 전 빠른 표면 건조 → 내부 응력 → 뒤틀림
2차 건조:
- 건조 터널의 기류가 고르지 않음(한쪽에서 뜨거운 공기가 더 많이 유입됨) → 차등 건조 → 뒤틀림
- 건조 터널 온도 불균일 → 차등 건조
- 너무 빠른 건조(고온, 높은 풍량) → 내부 습기가 발생하기 전에 표면이 건조됨 → 내부 응력 → 뒤틀림
- 건조 중에 트레이가 제대로 지지되지 않음(예: 매달리거나 지지되지 않은 가장자리) → 중력-으로 인한 뒤틀림
후반 작업-:
- 보관 중 흡습(다습) → 한쪽이 다른 쪽보다 수분을 더 많이 흡수 → 뒤틀림
- 수분 차단 코팅 부족 → 수분 흡수
- 고르지 않게 쌓인 트레이 또는 아직 따뜻할 때 하중을 받은 트레이 → 영구 변형
솔루션(효과적인 순서대로):
- 프레싱 금형 온도를 확인하고 균형을 맞추세요.열화상 카메라나 표면 온도 프로브를 사용하여 상부 금형과 하부 금형의 온도가 전체 표면에 걸쳐 균일한지 확인하십시오. 가열 요소를 조정하여 뜨겁거나 차가운 지점을 제거하십시오. 대상: 온도 변화<±5 degrees C across the mold surface.
- 누르는 압력을 확인하고 균형을 맞추십시오.프레스가 트레이 전체에 균일한 압력을 가하는지 확인합니다. 압력-감응 필름(예: Prescale)을 사용하여 압력 분포를 매핑합니다. 프레스 평행성과 금형 정렬을 조정합니다. 대상: 압력 변화<±10% across the tray.
- 프레싱 시간과 온도 최적화:균일한 수분 제거를 위해 충분한 압착 시간을 보장합니다(벽 두께와 수분에 따라 일반적으로 15~45초). 과도한 온도(빠른 표면 건조 및 내부 응력을 유발함)를 피하십시오. 목표: 압착 후 잔여 수분량 8~12%(너무 건조하지도, 너무 젖지도 않음).
- 성형 균일성 향상:펄프 일관성(목표 0.3-0.8%), 진공 분포(금형 전체에 균일한 진공 보장) 및 금형 설계(균일한 섬유 흐름 보장)를 확인합니다. 보다 균일한 섬유 혼합과 일관된 정제 정도를 사용하십시오.
- 2차 건조 최적화:너무 빠른 건조를 방지하려면 단계별 온도 프로필(입구 온도 낮음, 중간 온도 높음, 출구 온도 낮음)을 사용하세요. - 모든 트레이에 걸쳐 균일한 공기 흐름을 보장합니다. 건조하는 동안 트레이 모양을 유지하려면 건조 틀이나 지지대를 사용하세요.
- 생산 후{0}}습도 조절:쌓기 전에 트레이가 실온으로 냉각되었는지 확인하십시오. 온도가 조절되는-환경(40-60% RH)에 보관하세요. 습도가 높은 목적지에는 습기 차단 포장재를 사용하십시오. 필요한 경우 수분 차단 코팅을 적용하십시오.
- 리브 및 구조 설계 사용:강성을 높이고 뒤틀림을 방지하기 위해 골대, 주름 또는 기타 구조적 특징을 트레이 디자인에 통합합니다. 골이 있는 잘 디자인된-트레이는 평면 트레이보다 휘어질 가능성이 적습니다.
결함 2: 균열 및 파손
설명:트레이에 표면(표면 균열) 또는 벽 전체(균열을 통해-)에 눈에 띄는 균열, 균열 또는 갈라짐-이 있습니다. 압착, 건조, 트리밍 중 또는 이후 취급/배송 중에 균열이 나타날 수 있습니다.
근본 원인(단계별):
펄프 준비:
- 과-정제된 펄프(과도한 섬유 단축) → 낮은 인열강도 → 갈라지기 쉬움
- 섬유 결합 불량(-펄프 정제 부족, 고화 부족) → 섬유간 결합-약함 → 응력에 따른 균열
- 수지의 습윤강도 부족 → 습윤강도 낮음 → 압착/이송시 깨짐
- 과도한 습윤강도 수지 → 부서지기 쉬운 제품 → 깨지기 쉬움
- 펄프 내 오염물질(플라스틱, 금속, 유리) → 취약 지점 → 균열 발생
- 섬유가 너무-짧음(예: 매우 짧은 섬유에 사탕수수 함량이 높음) → 인열 강도가 낮음
형성:
- 성형된 트레이에 얇은 점이나 핀홀 → 응력집중 → 압착시 갈라짐
- 벽 두께가 고르지 않음 → 얇은 부분에 응력 집중 → 균열
- 성형시 과도한 진공 → 섬유 압축 및 정렬 → 부서지기 쉬운 부분
- 날카로운 모서리나 깊은 부분에 대한 섬유 피복 불량 → 얇은 점 → 균열
습식 압착(가장 일반적인 원인):
- 과도한 누르는 압력 → 과도한-압축 → 부서지기 쉬운 제품 → 이형 또는 취급 중 균열
- 프레싱 시 수분 부족(프레스 전 트레이가 너무 건조함) → 섬유가 부서지기 쉬움 → 압력을 가하면 갈라짐
- 너무 빨리 누르는 것(갑자기 높은 압력을 가하는 것) → 충격 부하 → 갈라짐
- 불균등한 압력 → 응력 집중 → 고압 영역에서-균열 발생
- 과도한 프레싱 온도 → 셀룰로오스의 열분해 → 부서지기 쉬운 제품
- 금형 표면 손상(스크래치, 찌그러짐) → 응력집중 → 균열
- 불충분한 드래프트 각도 → 릴리스 중 트레이 스틱 및 찢어짐 → 균열
- 너무 얇은 벽을 누르는 경우(<0.8mm) → insufficient material → cracking
2차 건조:
- 너무 빠른 건조(고온, 높은 풍량) → 빠른 수분 손실 → 내부 응력 → 균열
- 과-건조(수분<5%) → brittle product → cracking during handling
- 고르지 못한 건조 → 수축차이 → 응력 → 균열
- 열충격(급격한 온도 변화, 예: 고온 건조에서 저온 건조로) → 열 응력 → 균열
트리밍 및 취급:
- 무딘 트리밍 다이 → 절단보다는 분쇄 → 가장자리에 미세한-균열 발생
- 과도한 사절압력 → 절단면 갈라짐
- 거친 취급(낙하, 충격) → 갈라짐
- 과-적재(하단 트레이에 과도한 하중) → 압축 균열
솔루션:
- 프레싱 압력과 속도 최적화:과도한 경우 압축 압력을 줄이십시오(대부분의 제품에 대해 0.5-3MPa를 목표로 하고, 고밀도 제품에 대해서만 3-5MPa를 목표로 함). 갑작스러운 압력보다는 점진적인 압력 적용(램프업)을 사용하십시오. 트레이 전체에 걸쳐 압력이 균일한지 확인하십시오.
- 프레싱 시 수분 조절:프레스에 들어갈 때 트레이에 적절한 수분(65-75% 젖은 기준)이 있는지 확인하세요. - 너무 건조함=부서지기 쉽고, 너무 젖음=프레스 시간이 길고 기포가 발생함. 목표 수분을 달성하기 위해 성형 시간과 사전 건조(있는 경우)를 조정합니다.
- 펄프 제제 최적화:적절한 정제 정도(습식 프레스의 경우 25-40도 SR-프레스 -, 지나치게 정제되지 않음-, 과소 정제되지 않음-)을 확인하세요. 적절한 습윤 강도 수지(PAE 0.5-1.5%)를 사용하되 과도하지 않게 사용하십시오. 우수한 섬유 결합을 보장합니다. 긴 섬유와 짧은 섬유를 혼합하여 사용합니다(인열 강도를 위한 긴 섬유, 부드러움을 위한 짧은 섬유). 적절한 스크리닝/세척을 통해 오염물질을 제거합니다.
- 성형 품질 향상:벽 두께가 균일해야 합니다. - 얇은 점이나 핀홀이 없어야 합니다. 금형 메쉬에 손상이 있는지 확인하십시오. 날카로운 모서리와 깊은 인발 부위에 적절한 섬유 적용 범위를 보장합니다(금형 설계 조정, 긴 성형 시간 또는 펄프 일관성 조정이 필요할 수 있음).
- 건조 최적화:너무 빨리 건조되는 것을 방지하려면 단계별 온도 프로필을 사용하세요.- 과도한-건조를 피하세요(최종 수분 6~10% 목표,<5%). Allow gradual cooling after drying (avoid thermal shock). Use drying molds/supports to hold shape.
- 트리밍 개선:트리밍 다이를 날카롭게 유지하십시오(일반적으로 50,000-200,000회 절단마다 정기적으로 - 교체하거나 날카롭게 하십시오). 적절한 트리밍 압력을 사용하십시오(깨끗하게 자르기에 충분하며, 눌릴 정도는 아님). 제품이 다이에 올바르게 배치되었는지 확인하십시오.
- 균열 저항성을 위한 설계:매우 얇은 벽은 피하십시오(<0.8mm) in structural areas. Use rounded corners (radius >2mm) 날카로운 모서리 대신(응력 집중). 구조적 지지를 위해 리브를 추가합니다. 급격한 전환이 있는 딥 드로우를 피하십시오.
결함 3: 핀홀 및 얇은 점
설명:빛에 비추면 보이는 트레이 벽 -의 작은 구멍(핀홀) 또는 얇고 반투명한 영역입니다. 핀홀은 누출(식품/액체 응용 분야)과 약한 부분(구조 응용 분야)을 유발할 수 있습니다.
근본 원인:
펄프 준비:
- 펄프 내 오염물질(플라스틱 파편, 금속 부스러기, 유리, 먼지) → 블록 섬유 침전 → 구멍
- 펄프의 기포 → 기포 → 섬유매트의 공극 → 핀홀
- 섬유 분산 불량(섬유 덩어리 또는 "플록") → 섬유 침착이 고르지 않음 → 덩어리 사이의 얇은 점
- 섬유가 너무-짧거나 과도하게 정제됨 → 섬유 매트 형성 불량 → 핀홀 발생
- 유지력이 부족함 → 미세한 섬유가 메쉬를 통과함 → 얇은 반점
형성(가장 일반적인 원인):
- 금형 메쉬 손상 또는 마모(구멍, 찢어짐, 막힌 부분) → 섬유 침전 불균일 → 핀홀/얇은 점
- 성형시간 부족 → 얇은 섬유매트 → 핀홀 발생
- 펄프 농도가 너무 낮음 → 얇은 섬유 침착 → 핀홀
- 과도한 진공 → 섬유가 '당겨-통해'(섬유가 메시를 통과함) → 얇은 점
- 진공 부족 → 섬유 증착 불량 → 얇은 반점
- 금형 위의 펄프 흐름 불량 → 불균일한 섬유 침착 → 흐름이 불량한 부위의 얇은 점
- 펄프에 공기 연행 → 기포 → 공극 → 핀홀
- 금형 설계 문제(예리한 모서리, 깊은 드로잉, 좁은 채널) → 섬유 피복 불량 → 얇은 점
습식 프레싱:
- 과도한 누름압력 → 섬유매트의 압축 → 기존의 얇은 부분이 핀홀이 됨
- 프레스 금형 표면의 오염물 → 압흔 생성 → 얇은 반점
- 고르지 못한 압력 → 일부 영역에서 과도한-압축 → 얇아짐
솔루션:
- 금형 메쉬 검사 및 교체:성형 금형 메쉬에 손상(구멍, 찢어짐, 막힘)이 있는지 정기적으로 검사하십시오. 손상된 메쉬를 즉시 교체하십시오. 워터젯이나 솔벤트로 막힌 메쉬를 청소합니다. 적절한 메쉬 크기를 사용하십시오(세밀한 제품의 경우 60-100메시, 거친 제품의 경우 40-60메시).
- 펄프 청소 개선:오염 물질을 제거하려면 적절한 스크리닝(적절한 슬롯 크기의 압력 스크린) 및 청소(하이드로사이클론)를 수행하십시오. 좋은-품질의 원자재를 사용합니다(심하게 오염된 재활용 종이는 피함). 금속 이물질 제거를 위해 자석 분리기를 설치합니다.
- 폼 및 공기 연행 제어:필요에 따라 소포제를 사용하십시오. 치수 흉부 교반이 적절한지 확인하십시오(공기가 혼입될 수 있으므로 너무 격렬하지 않음). 자유낙하-펄프 전달(공기를 동반함)을 피하세요. 필요한 경우 펄프를 탈기합니다(진공 탈기).
- 성형 매개변수 최적화:적절한 성형 시간을 보장합니다(원하는 벽 두께에 따라 일반적으로 3{3}}15초). 펄프 농도를 조정합니다(목표 0.3-0.8% - 너무 낮음=얇음, 너무 높음=고르지 않음). 진공을 최적화합니다(너무 높지도 낮지도 않음). 금형 전체에 펄프가 균일하게 흐르도록 합니다.
- 섬유 분산 개선:적절한 펄프화를 보장합니다(완전한 섬유 분리, 덩어리 없음). 섬유 유지 및 매트 형성을 개선하려면 적절한 유지 보조제를 사용하십시오. 과도한-정제(섬유가 짧아지고 매트 형성이 악화됨)를 피하세요.
- 금형 설계 개선:날카로운 모서리와 깊은 끌기를 피하세요(둥근 모서리, 점진적인 전환 사용). 적절한 구배 각도(3~7도)를 확인하세요. 복잡한 형상의 경우 섬유 적용 범위를 개선하기 위해 금형 설계 수정(추가 진공 채널, 흐름 가이드)을 고려하십시오.
- 품질 관리:핀홀(또는 AQL 샘플링)에 대한 100% 육안 검사를 구현합니다. 핀홀을 감지하려면 제품을 빛에 비추십시오. 중요한 용도(식품, 액체)의 경우 누출 테스트를 사용하여 관통-구멍이 없는지 확인하세요.
결함 4: 벽 두께가 고르지 않음
설명:트레이 벽 두께는 영역에 따라 크게 다릅니다. - 일부 영역은 두껍고 다른 영역은 얇습니다. 이로 인해 강도가 고르지 못하고 뒤틀림이 발생하며 제품 핏이 불량해질 수 있습니다.
근본 원인:
형성(주요 원인):
- 금형 전체에 고르지 않은 진공 분포 → 고진공 영역에 더 많은 섬유가 증착되고-진공이 낮은 영역에 섬유가 적음
- 금형 위의 펄프 흐름 불량 → 섬유질이 일부 영역에 축적되고 다른 영역에서는 고갈됨("섬유 세척")
- 금형 설계 문제(예리한 모서리, 깊은 드로잉, 복잡한 형상) → 불균일한 섬유 증착
- 펄프 농도가 너무 높음 → 섬유 침착이 고르지 않음(섬유 덩어리, 흐름 불량)
- 과도한 진공 → 섬유 이동(섬유가 높은-진공 영역에서 낮은-진공 영역으로 이동)
- 성형 금형 방향(수직 대 수평) → 중력이 섬유 증착에 영향을 미침
- 성형시간 부족 → 섬유질이 고르지 못한 매트(만드는 시간이 오래 걸리는 부분은 얇음)
펄프 준비:
- 섬유 분산 불량(덩어리) → 증착 불균일
- 섬유 길이가 일정하지 않음 → 매트 형성이 고르지 않음
- 거품 또는 공기 혼입 → 공극 및 불균일한 증착
습식 프레싱:
- 누르는 압력이 고르지 않음 → 일부 영역에서는 과도한-압축(얇음), 다른 영역에서는-압축 부족(두꺼움)
- 금형 온도 불균일 → 차등 다짐 → 두께 불균일
솔루션:
- 진공 분포 최적화:성형 금형의 진공 채널을 확인하고 조정하여 전체 표면에 걸쳐 균일한 진공을 보장합니다. 전산유체역학(CFD) 또는 실험적 진공 매핑을 사용하여 저진공/고진공 영역을 식별하고 수정합니다. 필요에 따라 진공 채널을 추가하거나 조정합니다.
- 치수 흐름 개선:펄프 전달 방법(스프레이 대 침지)을 조정하여 금형 전체에 펄프가 균일하게 흐르도록 합니다. 필요한 경우 흐름 가이드나 배플을 사용합니다. 펄프 일관성을 최적화합니다(목표 0.3-0.8%). 과도한 진공(섬유 이동 유발)을 피하십시오.
- 금형 설계 개선:점진적인 전환, 둥근 모서리 및 적절한 구배 각도를 사용하십시오. 복잡한 형상의 경우 섬유 흐름과 적용 범위를 개선하기 위해 금형 설계 수정을 고려하십시오. 프로토타입 테스트를 사용하여 얇은 영역을 식별하고 이에 따라 금형을 조정합니다.
- 성형 시간 최적화:특히 복잡한 모양이나 넓은 면적의 경우 섬유 증착 -을 균일하게 하기 위해 충분한 성형 시간을 보장합니다. 성형 시간이 길어지면 일반적으로 균일성이 향상되지만 생산 속도는 감소합니다.
- 펄프 품질 개선:완전한 섬유 분산을 보장합니다(덩어리 없음). 일관된 섬유 혼합과 정제 정도를 사용하십시오. 거품과 공기 연행을 제어합니다.
- 균형 누르는 압력:트레이 전체에 균일한 압력이 가해지는지 확인하세요(확인하려면 감압-필름을 사용하세요). 프레스 평행성과 금형 정렬을 조정합니다.
- 품질 관리:마이크로미터를 사용하여 여러 위치(트레이당 최소 5-8개 지점)에서 벽 두께를 측정합니다. 허용 기준 설정(예: 두께 변화<±15% of nominal). Use statistical process control (SPC) to monitor thickness variation over time.
결함 5: 표면 거칠기 및 표면 품질 불량
설명:트레이 표면은 습식-프레스 성형 펄프에서 기대할 수 있는 매끄럽고 벨벳 같은- 표면 대신 거칠고 보송보송하거나 울퉁불퉁한 - 것입니다. 눈에 보이는 섬유 질감, 메쉬 패턴, 보풀 또는 고르지 못한 부드러움이 포함될 수 있습니다.
근본 원인:
펄프 준비:
- 저-정련된 펄프(낮은 수준의 SR/높은 CSF) → 섬유질이 거칠고 표면 평활도가 낮음
- 섬유가 너무-긴 경우(예: 버진 크라프트 함량이 높음) → 표면이 거칠고 섬유질이 많음
- 섬유 분산 불량(덩어리, "부스러기") → 표면 요철 및 불균일
- 오염물질(플라스틱, 먼지) → 표면불량
- 미세분말(미세섬유 입자) 부족 → 표면충진 불량 → 표면거칠음
형성:
- 메쉬가 너무-거칠음(예: 40메시) → 성형 측면에 메쉬 패턴 표시
- 메쉬가 손상되거나 마모됨 → 표면이 고르지 않음
- 펄프 농도가 너무 높음 → 섬유 침착이 고르지 않음 → 표면이 거칠음
- 과도한 진공 → 섬유 압축 및 "섬유 인쇄" → 거친 표면
- 불충분한 진공 → 느슨한 섬유 매트 → 거칠고 보송보송한 표면
습식 압착(표면 품질의 주요 원인):
- 불충분한 압축 압력 → -압축 부족 → 거칠고 다공성인 표면
- 가압시간 부족 → 다짐 및 평탄화 미흡 → 표면거칠음
- 프레싱 온도 부족 → 섬유 연화 및 결합 불량 → 표면 거칠기
- 누르는 압력이 고르지 않음 → 표면이 고르지 않음
- 프레스 금형 표면 손상 또는 마모(스크래치, 찌그러짐, 부식) → 제품 표면 불량
- 더러운 프레스 금형(섬유 축적, 잔여물) → 고르지 못한 표면 이동
- 불충분한 이형 → 금형에 섬유 픽업 → 거칠고 보풀이 있는 표면
- 프레싱 시 수분이 너무 높음- → 물에 잠김 → 압축 불량 → 거친 표면
- 프레싱 시 수분이 너무-낮음 → 건조된 섬유가 잘 압축되지 않음 → 표면이 거칠음
솔루션:
- 프레싱 매개변수 최적화:적절한 압착 압력(매끄러운 표면의 경우 목표 1{4}}4 MPa), 온도(160~200°C) 및 시간(15~45초)을 확인하세요. 이 세 가지 매개변수는 함께 작동합니다. 하나가 너무 낮으면 다른 매개변수는 더 높아야 할 수도 있습니다. 실험 계획(DOE)을 사용하여 특정 제품에 대한 조합을 최적화하십시오.
- 프레스 금형 표면 유지:프레싱 몰드를 정기적으로 청소하십시오(적절한 세척제로 섬유 축적물과 잔여물을 제거하십시오). 금형 표면에 손상(스크래치, 찌그러짐, 부식)이 있는지 검사하고 필요에 따라 수리하거나 다시 연마합니다.{1}} 필요에 따라 이형제를 도포합니다(식품-식품용 안전 이형제-접촉 제품). 금형 표면이 부드럽고 균일한지 확인하십시오.
- 펄프 제제 최적화:적절한 미세 조정 정도를 확인하세요(매끄러운 표면의 경우 30-45도 SR - 더 높은 미세 조정=더 부드러운 표면, 그러나 과도하게 미세 조정하지 않음). 적절한 섬유 혼합을 사용하십시오(강도를 위해 긴 섬유를 혼합하고 부드러움을 위해 짧은 섬유/미립자를 혼합). 섬유 분산이 잘 되도록 하십시오(뭉침 없음). 오염물질을 제거하세요.
- 적절한 메시를 사용하십시오.표면이 매끄러운 제품에는 미세한 메쉬(80-100메시)를 사용하세요. 메시의 상태가 양호한지 확인하십시오(손상이나 막힘이 없음). 전사 면(메시의 반대쪽)은 성형 면보다 더 매끄러울 것입니다. - 소비자용 제품의 경우 더 매끄러운 면을 바깥쪽으로 향하게 합니다.
- 프레싱 시 수분 조절:프레싱 시 최적의 수분을 보장합니다(습윤 기준 65-75%). 너무 습함=압축 불량, 너무 건조함=거친 표면. 목표 수분을 달성하기 위해 성형 시간과 사전 건조를 조정합니다.
- 출판 후 처리를 고려하세요.-:매우-매끄러운 표면을 위해서는 추가 처리를 고려하십시오. (a) 2차 열간 압착(광택이 나는 주형을 사용한 2차 압착 단계); (b) 코팅(수성-계 아크릴 또는 PU 코팅은 표면 기공을 채우고 매끄러운 표면을 만듭니다); (c) 캘린더링(트레이를 가열된 롤러에 통과시켜 표면을 매끄럽게 하는 것).
- 품질 관리:표면 거칠기 측정(Parker Print-Surf 또는 프로파일로미터)을 사용하여 표면 매끄러움을 정량화합니다. 승인 기준 설정(예: Parker Print-Surf<50 ml/min for smooth products). Visual inspection under good lighting to detect surface defects.
결함 6: 변색(황변, 갈변, 얼룩)
설명:트레이에 원치 않는 색상 변화가 있습니다. - 전체적으로 황변 또는 갈변이 발생하거나 국부적인 반점/얼룩이 발생합니다. 변색은 외관에 영향을 미치며 열적 저하 또는 오염을 나타낼 수 있습니다.
근본 원인:
펄프 준비:
- 펄프 내 오염물질(먼지, 잉크, 색종이, 플라스틱) → 착색된 반점
- 일관성 없는 섬유 혼합(배치-간-배치 색상 변형) → 전체 색상 변형
- 표백미흡(탈색제품의 경우) → 회색/노란색
- 염료 과다 또는 염료 분포 고르지 않음 → 색 반점 또는 색상 불균일
- 물이나 펄프 속의 금속이온(철, 구리) → 노란색/갈색으로 변색(셀룰로오스의 촉매산화)
- 펄프 저장고 내 미생물 증식(곰팡이, 세균) → 착색된 반점(분홍색, 파란색, 녹색, 검은색)
습식 압착(황변/갈변의 가장 일반적인 원인):
- 과도한 프레싱 온도 → 셀룰로오스의 열분해 → 황변/갈변
- 과도한 압착시간 → 장기간 열노출 → 열분해 → 황변
- 고르지 못한 금형 온도 → 핫스팟 → 국부적인 갈변
- 압착금형 오염(탄섬유 잔여물, 카본 축적) → 제품으로 이송 → 갈색/검은색 반점
- 프레싱시 높은 수분 + 고온 → "스팀 연소" → 황변
2차 건조:
- 과도한 건조온도 → 열분해 → 황변/갈변
- 건조시간 과다 → 열에 장기간 노출 → 황변
- 고르지 못한 건조 온도 → 핫스팟 → 국부적인 갈변
- 연소 부산물(연소가 약한 가스{0}}연소 건조기를 사용하는 경우) → 변색
후반 작업-:
- 자외선노출(일광,형광등) → 광분해 → 황변(특히 표백/백색제품의 경우)
- 보관중 수분+열 → 미생물 증식 → 얼룩
- 유색물질(잉크, 플라스틱, 기타제품) 접촉 → 이염 → 얼룩
- 산화(장기-장기 보관) → 점진적인 황변
솔루션:
- 프레싱 온도 및 시간 최적화: Reduce pressing temperature if excessive (target 160-200 degrees C for most products, not >섭씨 220도). 과도한 경우 누르는 시간을 줄이십시오. 균일한 금형 온도를 보장합니다(핫스팟 없음). 열화상을 사용하여 온도 균일성을 확인합니다.
- 깨끗한 프레스 금형:탄 섬유 잔여물과 탄소 축적을 제거하기 위해 프레스 금형을 정기적으로 청소하십시오. 적절한 세척제(금형 세척제, 순한 연마제)를 사용하십시오. 금형이 오염되었는지 검사하고 필요에 따라 청소합니다.
- 펄프 품질 개선:좋은{0}}품질의 원자재를 사용합니다(흰색/밝은 제품의 경우 심하게 오염되었거나 유색인 재활용 종이를 사용하지 않음). 오염물질을 제거하기 위해 적절한 스크리닝/세척을 보장합니다. 일관된 섬유 혼합을 사용하십시오. 표백제품의 경우 적절한 표백을 해주시기 바랍니다. 백색/밝은 제품에는 탈이온수 또는 여과수(금속 이온 감소를 위해)를 사용하십시오.
- 미생물 성장 제어: Ensure pulp storage is clean and well-maintained. Don't store pulp for too long (especially in warm conditions). Use biocides if needed (food-safe for food-contact products). Ensure finished product moisture is 6-10% (not >12%). 깨끗하고 건조한 환경에 보관하십시오.
- 건조 최적화: Avoid excessive drying temperature (target 120-180 degrees C, not >섭씨 200도). 과도한 건조 시간을 피하십시오. 균일한 온도를 보장합니다. 가스-연소 건조기의 경우 적절한 연소를 보장합니다(불완전 연소 부산물 없음).
- 사후{0}}생산 요소 제어:직사광선과 자외선을 피해 제품을 보관하세요. 필요한 경우 UV-저항성 포장이나 코팅을 사용하세요. 깨끗하고 건조한 온도-관리 환경에 보관하세요. 유색 물질과의 접촉을 피하십시오. 장기 보관을 방지하려면 FIFO(선-선입선출) 재고를 사용하세요.-
- 형광 증백제 사용(흰색 제품의 경우):백색/표백 제품의 경우 형광 증백제(OBA)가 황변을 방지하고 백색도를 향상시킬 수 있습니다. 제품이 식품 접촉용인 경우 OBA가 식품에 안전한지 확인하세요.-
결함 7: 프레스 금형에 집착함
설명:트레이를 수동으로 제거해야 할 경우 -를 누른 후 트레이가 상하 압착 금형에 들러붙어 찢어짐, 표면 손상 또는 생산 중단이 발생합니다.
근본 원인:
습식 압착(주요 원인):
- 이형제 부족 → 금형에 섬유 접착력 부족
- 이형 코팅이 마모되거나 손상됨 → 섬유 접착
- 과도한 압착 온도 → 섬유 "조리" 및 접착 → 들러붙음
- 과도한 프레싱 압력 → 과도한- 압축 → 섬유 기계적으로 금형 표면과 맞물림 → 고착
- 과도한 압착 시간 → 열/압력 연장 → 접착력 증가
- 프레싱시 높은 수분 → 물에 잠김 → 금형에 섬유 부착
- 불균등한 금형 온도 → 냉점 → 불완전 이형 → 고착
- 금형 표면 손상(스크래치, 패임) → 섬유 기계적 맞물림 → 고착
- 더러운 곰팡이(섬유 쌓임, 찌꺼기) → 접착력 증가
펄프 준비:
- 과도한 습윤강도 수지 → 섬유결합 증가 → 금형과의 접착력 증가
- 펄프 내 끈적이는 오염물질(접착제, 왁스, 플라스틱) → 금형에 부착
- 높은 미립자 함량 → 미립자가 금형 표면의 기공을 메움 → 접착력 증가
형성:
- 과도한 섬유 증착(너무 두꺼움) → 더 많은 재료가 달라붙음
- 불량한 섬유 매트 무결성 → 부분적으로 금형으로 전달
솔루션:
- 이형제 적용 및 유지:적절한 이형제(식품-식품에 안전한-접촉 제품 -예: 실리콘-기반, 식물성 기름-기반 또는 독점 이형제)을 사용하세요. 이형제를 정기적으로 도포합니다(제조업체 권장 사항에 따라 - 일반적으로 이형제 및 제품에 따라 100{13}}1,000주기마다). 균일한 커버력을 보장합니다. 달라붙는 경우 다시 적용하십시오.
- 금형 표면 유지:프레싱 몰드를 정기적으로 청소하십시오(섬유 축적 및 잔여물 제거). 금형 표면에 손상(스크래치, 패임)이 있는지 검사하고 필요에 따라 수리/재{1}}연마합니다. 이형 코팅(적용된 경우)의 상태가 양호한지 확인하고 - 마모된 경우 다시 코팅하세요.
- 프레싱 매개변수 최적화:과도한 경우 압착 온도를 낮추십시오(목표 160-200°C). 과도한 경우 프레싱 압력을 줄이십시오(목표 0.5-4 MPa). 과도한 경우 누르는 시간을 줄이십시오. 균일한 금형 온도를 보장합니다(냉점 없음). 프레싱 시 수분을 조절합니다(목표 65-75% - 너무 젖지 않음).
- 펄프 제제 최적화:과도한 습윤 강도 수지를 피하십시오(목표 PAE 0.5-1.5%). 끈적끈적한 오염물질을 제거하려면 적절한 스크리닝/세척을 수행하십시오. 벌금 함량을 조절하십시오(너무 높지 않음).
- 릴리스 기술 개선:금형 개방 속도가 적절한지 확인하십시오(트레이가 찢어질 수 있으므로 너무 빠르지 않음). 필요한 경우 공기 배출-(금형 통풍구를 통한 압축 공기)을 사용하여 배출을 돕습니다. 릴리스하기 전에 트레이가 적절하게 건조/냉각되었는지 확인하십시오(조금 더 차가운 트레이가 더 쉽게 릴리스됩니다).
- 금형 재료/코팅을 고려하십시오.지속적인 점착 문제의 경우 다음을 고려하십시오. (a) 광택 처리된 금형 표면(경면 광택제는 접착력을 감소시킵니다); (b) 비-접착 코팅(예: PTFE/Teflon -, 식품-접촉 제품에 대한 식품 안전 확인) (c) 크롬 도금(단단하고 매끄러우며 부식-저항성이 있는 표면).
결함 8: 누르거나 떼는 동안 찢어짐
설명:프레싱 단계 중 또는 프레싱 금형에서 분리할 때 트레이가 찢어지거나 찢어지는 경우가 종종 있습니다- 모서리, 가장자리 또는 얇은 영역에서 발생합니다.
근본 원인:
펄프 준비:
- 수지의 습윤강도 부족 → 습윤강도 낮음 → 압착/이형시 찢어짐
- 과-펄프 정제(과도한 섬유 단축) → 낮은 인열강도
- 섬유 결합 불량(-미세화, 고형성 불량) → 섬유간 결합-약함 → 찢어짐
- 오염물질 → 약한 부분 → 찢어짐 시작
- 섬유가 너무-짧음(바가스 함량 높음) → 인열강도 낮음
형성:
- 얇은 점이나 핀홀 → 약한 부위 → 스트레스로 인해 찢어짐
- 벽 두께가 고르지 않음 → 얇은 부분에 응력 집중 → 찢어짐
- 모서리/모서리 부분의 섬유 피복 불량 → 얇은 부분 → 찢어짐
- 성형시간 부족 → 섬유가 얇고 약한 매트 → 찢어짐
습식 압착(주요 원인):
- 불충분한 드래프트 각도 → 릴리스 중 트레이 스틱 및 찢어짐
- 곰팡이 달라붙음(불량 7 참조) → 출고 시 찢어짐
- 과도한 누르는 압력 → 과도한-압축 → 부서지기 쉬움 → 이형 중 찢어짐
- 불균일한 압력 → 응력집중 → 찢어짐
- 너무-빠른 금형 개방 → 충격 부하 → 찢어짐
- 금형 오정렬(상하 금형이 정렬되지 않음) → 전단응력 → 찢어짐
- 금형의 날카로운 모서리 또는 가장자리 → 응력 집중 → 찢어짐
- 압착시 수분부족 → 부서지기 쉬움 → 찢어짐
솔루션:
- 적절한 구배 각도를 확인하세요.모든 금형 표면의 구배 각도는 최소 3~7도(일반적으로 5도)여야 합니다. 수직 벽(0도 구배)은 달라붙거나 찢어질 수 있습니다. 딥 드로우의 경우 더 큰 구배 각도(7~10도)를 사용합니다.
- 고착 문제 해결:이형제를 바르고, 금형 표면을 청소/유지하고, 프레싱 매개변수를 최적화합니다(결함 7 솔루션 참조). 접착은 방출 중에 찢어지는 가장 일반적인 원인입니다.
- 펄프 제제 최적화:적절한 습윤 강도 수지(PAE 0.5-1.5%)를 확인하세요. 적절하게 정제되었는지 확인하세요(지나치게-정제되거나 과소 정제되지 않음). 긴 섬유와 짧은 섬유(인열 강도를 위한 긴 섬유)를 혼합하여 사용하십시오. 오염물질을 제거하세요.
- 성형 품질 향상:벽 두께가 균일해야 합니다. - 얇은 점이나 핀홀이 없어야 합니다. 모서리와 가장자리에 적절한 섬유 피복이 있는지 확인하십시오. 충분한 성형 시간을 사용하십시오.
- 프레싱 매개변수 최적화:과도한 압력을 피하십시오(목표 0.5-4 MPa). 균일한 압력을 보장합니다. 점진적인 금형 개방을 사용합니다(너무 빠르지 않음). 적절한 금형 정렬을 확인하십시오. 프레싱 시 수분을 조절하세요(너무 건조하지 않게).
- 금형 설계 개선: Use rounded corners (radius >2mm) 날카로운 모서리 대신. 급격한 전환이 있는 딥 드로우를 피하십시오. 적절한 구배 각도를 확인하십시오. 이형 중 마찰을 줄이기 위해 광택이 나는 금형 표면을 사용하십시오.
결함 9: 수포 및 거품 발생
설명:표면층 아래에 갇힌 수증기나 공기로 인해 트레이의 표면에 기포나 기포가 생겼습니다-. 물집은 작거나(핀 머리-크기) 크거나(수 밀리미터) 한쪽 면 또는 양쪽에 있을 수 있습니다.
근본 원인:
습식 압착(주요 원인):
- 너무-빠른 가열(빠른 온도 상승) → 내부 수분이 빠져나가기 전에 표면층이 건조되고 밀봉됨 → 갇힌 수증기 → 기포 발생
- 과도한 프레싱 온도 → 급격한 수분 증발 → 내부 압력 → 기포 발생
- 프레스 금형의 환기 부족 → 수증기가 빠져나가지 못함 → 갇힘 → 기포 발생
- 프레싱 시 수분이 많음 → 제거하기에는 물이 너무 많음 → 증기압 → 기포 발생
- 과도한 프레싱 압력 → 표면 밀봉이 너무 빨리 이루어짐 → 내부 습기가 갇힘 → 기포 발생
- 고르지 못한 프레싱 온도 → 핫스팟으로 인해 국부적으로 빠른 기화 → 기포 발생
- 프레싱 시간 부족 → 수분이 완전히 제거되지 않음 → 수분 잔류 → 나중에 블리스터 발생(2차 건조 시)
형성:
- 펄프에 공기 연행 → 섬유 매트에 갇힌 기포 → 압착 중 기포 발생
- 펄프의 거품 → 기포 → 기포 발생
2차 건조:
- 건조가 너무-빠름(고온) → 내부 습기가 생기기 전에 표면이 건조됨 → 증기 갇힘 → 기포 발생
- 프레싱에 따른 잔여 수분 + 높은 건조 온도 → 기화 → 기포 발생
솔루션:
- 단계적 가열/예-가열 사용:갑작스러운-온도 압착 대신, 예-가열 단계 또는 단계적 온도(초기 온도를 낮춘 후 증가)를 사용하여 표면이 밀봉되기 전에 내부 수분이 점차 빠져나가도록 합니다. 일부 습식-프레스 기계에는 메인 프레스 앞에 예{4}}가열 스테이션이 있습니다.
- 프레싱 온도 최적화:과도한 경우 압착 온도를 낮추십시오(목표 160-200°C). 균일한 온도를 보장합니다(핫스팟 없음). 열화상을 사용하여 확인하십시오.
- 금형 환기 개선:프레싱 중에 수증기가 빠져나갈 수 있도록 프레싱 금형에 적절한 통풍구(환기구, 홈 또는 다공성 몰드 재료)가 있는지 확인하십시오. 통풍구를 정기적으로 청소하십시오(섬유로 인해 막힐 수 있음). 지속적인 기포가 발생하려면 통풍구를 추가하거나 다공성 금형 재료를 사용하십시오.
- 프레싱 시 수분 조절:프레싱 시 최적의 수분을 보장합니다(습윤 기준 65-75% - 너무 젖지 않음). 트레이가 너무 젖어 있으면 성형 시간을 줄이거나 프레싱 전에 사전 건조 단계(예: 적외선 예열)를 추가하세요.-
- 누르는 압력과 시간 최적화:과도한 압력(표면이 너무 빨리 밀봉됨)을 피하십시오. 완전한 수분 제거를 위해 충분한 압착 시간을 확보하십시오. 필요한 경우 2{2}}단계 압축(증기가 빠져나가도록 먼저 낮은 압력을 가한 다음 압축을 위해 더 높은 압력)을 사용합니다.
- 폼 및 공기 연행 제어:소포제를 사용하십시오. 펄프를 적절하게 처리해야 합니다(자유-낙하 방지, 적절한 교반). 필요한 경우 펄프를 탈기하십시오.
- 2차 건조 최적화:점진적인 온도 프로파일을 사용하십시오(더 낮은 초기 온도). 너무 빠른-건조는 피하세요. 눌러서 대부분의 수분(잔여 수분)을 제거하는지 확인하십시오.<12%) before secondary drying.
결함 10: 균일하지 않은 밀도 및 압축
설명:트레이의 밀도가 고르지 않습니다. - 일부 영역은 조밀하고 단단하며 다른 영역은 다공성이며 부드럽습니다. 밀도가 고르지 않으면 강도가 고르지 않고 휘어지며 표면 품질이 나빠집니다.
근본 원인:
형성:
- 불균일한 섬유 침착 → 일부 영역에서 더 많은 섬유(더 두꺼움, 압축 후 밀도가 더 높아짐)
- 불균일한 진공 분포 → 젖은 매트의 불균일한 섬유 밀도
습식 압착(주요 원인):
- 고르지 못한 가압 압력 → 고압-압력 영역에서 과-압축(밀도가 높음), 저압 영역에서-압축 부족-(밀도가 낮음)
- 금형 온도가 고르지 않음 → 차등 압축(뜨거운 영역은=더 많이 압축되고, 차가운 영역은=덜 압축됨)
- 프레스 금형이 평행하지 않음 → 트레이 전체에 고르지 않은 압력
- 프레스 금형 마모 또는 손상 → 압력 불균일/열 전달
- 가압시간 부족 → 일부 부위의 다짐이 불완전함
- 과도한 누르는 압력 → 얇은 영역에서 과도한-압축(지나치게 조밀해지거나 심지어 찌그러질 수 있음)
솔루션:
- 누르는 압력을 확인하고 균형을 맞추십시오.감압-필름(Prescale)을 사용하여 트레이 전체의 압력 분포를 매핑합니다. 프레스 평행도, 금형 정렬 및 압력을 조정하여 균일한 압력을 보장합니다. 대상: 압력 변화<±10% across the tray.
- 금형 온도 확인 및 균형 조정:열화상이나 표면 온도 탐침을 사용하여 상부 금형과 하부 금형 모두에서 균일한 온도를 확인합니다. 가열 요소를 조정하여 뜨겁거나 차가운 지점을 제거하십시오. 대상: 온도 변화<±5 degrees C.
- 프레스 금형 유지:금형의 마모, 손상 또는 변형을 검사합니다. 필요에 따라 수리하거나-재가공하세요. 금형 표면이 평평하고 평행한지 확인하세요.
- 프레싱 시간 최적화:완전하고 균일한 압축을 위해 충분한 압축 시간을 보장합니다. 시간이 너무 짧으면 두꺼운 영역이 완전히 압축되지 않을 수 있습니다. 프레싱 시간이 길수록 일반적으로 균일성이 향상되지만 생산 속도는 감소합니다.
- 성형 균일성 향상:균일한 섬유 증착 및 진공 분포를 보장합니다(결함 4: 고르지 않은 벽 두께 참조). 균일한 습식 매트는 프레싱 후 균일한 밀도를 제공합니다.
- 품질 관리:여러 위치에서 밀도를 측정합니다(샘플 잘라내기, 부피 및 무게 측정). 허용 기준 설정(예: 밀도 변화<±10%). Use SPC to monitor density over time.
결함 11: 과도한 수축 및 치수 부정확성
설명:완성된 트레이 치수는 전체 수축(트레이가 설계된 것보다 작음) 또는 균일하지 않은 수축(일부 치수가 다른 치수보다 더 많이 수축되어 왜곡이 발생함)으로 디자인 치수와 크게 다릅니다. -
근본 원인:
펄프 준비:
- 과-정제된 펄프 → 수축률 증가(정제된 섬유가 건조 중에 더 많이 수축함)
- 높은 미세분 함량 → 더 높은 수축률
- 일관되지 않은 섬유 혼합 → 가변 수축(배치-간-배치 치수 변화)
- 완제품의 수분 함량이 높음 → 보관 중 추가 수축(수분 평형에 따라)
형성:
- 성형 금형의 크기가 적절하지 않음(수축을 고려하지 않음) → 완제품이 너무 작거나 너무 큼
- 불균일한 섬유 증착 → 불균일한 수축
습식 프레싱:
- 과도한 압축 압력 → 과도한- 압축 → 후속 건조 중 수축 증가
- 과도한 프레싱 온도 → 섬유 압축 증가 → 수축 증가
- 가압압력/온도 불균일 → 수축 불균일 → 치수왜곡
- 가압 시간 부족 → 다짐 불완전 → 수축 가변
2차 건조:
- 과도한 건조 온도 → 수축률 증가(빠른 수분 제거 → 섬유 압축 증가)
- 건조 불균일 → 수축 불균일 → 뒤틀림
- 과-건조(수분<5%) → maximum shrinkage (and the tray may re-expand slightly if it reabsorbs moisture during storage)
트리밍:
- 다이 정렬 불량 → 부정확한 트림 치수
- 금형의 제품 위치 오류 → 부정확한 치수
- 무딘 다이 → 절단보다는 파쇄 → 치수 변화
솔루션:
- 금형 설계 시 수축 고려:습식-압착 성형 펄프는 일반적으로 압축 및 건조 중에 각 치수에서 2~5% 수축합니다(섬유 유형, 정제, 밀도 및 건조 조건에 따라 다름). 성형금형과 압착금형은 예상되는 수축률만큼 크게 설계해야 합니다. 특정 펄프 제제 및 공정에 대해 수축 테스트를 수행하여 정확한 수축률을 결정한 다음 그에 따라 금형 크기를 조정하십시오.
- 펄프 제제 최적화:과도한-정제(축소 증가)를 피하세요. 일관된 섬유 혼합을 사용하십시오. 벌금 내용을 통제하십시오. 목표 완성 수분 6-10%(과도하게-건조되지 않아 최대 수축 및 잠재적인 재팽창이 발생함)
- 프레싱 매개변수 최적화:과도한 압력과 온도(수축을 증가시킴)를 피하십시오. 균일한 압력과 온도를 유지합니다(불균일한 수축을 방지하기 위해). 일관된 압축을 위해 충분한 가압 시간을 보장합니다.
- 건조 최적화:적당한 건조 온도를 사용하십시오(과도한 열은 피하십시오). 균일한 건조를 보장합니다. 과도한-건조를 피하세요. 건조하는 동안 형태를 유지하기 위해 건조용 틀/지지대를 사용하십시오(불균일한 수축으로 인한 뒤틀림 방지).
- 트리밍 개선:다이가 올바르게 정렬되고 날카로운지 확인하십시오. 제품이 다이에 올바르게 배치되었는지 확인하십시오. 일관된 위치 지정을 위해 위치 지정 기능(핀, 가이드)을 사용하십시오.
- 품질 관리:캘리퍼 또는 CMM을 사용하여 주요 치수(길이, 너비, 높이, 캐비티 크기, 플랜지 너비)를 측정합니다. 치수 공차를 설정합니다(일반적으로 습식-프레스의 경우 ±0.3-0.5mm). SPC를 사용하여 시간 경과에 따른 치수를 모니터링하세요. 각각의 새로운 금형 또는 공정 변경에 대해 초도품 검사를 수행합니다.
결함 12: 취성 및 충격 저항 불량
설명:트레이는 부서지기 쉽습니다. - 구부리거나 떨어뜨리거나 충격을 가하면 쉽게 금이 가거나 부러집니다. 트레이가 단단하고 단단하게 느껴질 수 있지만 인성이 부족합니다.
근본 원인:
펄프 준비:
- 과-정제된 펄프(과도한 섬유 단축) → 낮은 인열강도 및 인성 → 취성
- 과도한 습윤 강도 수지 → 교차-결합 증가 → 부서지기 쉬운 제품
- 섬유가 너무-짧음(단섬유가 많은 사탕수수 또는 재활용 종이) → 낮은 인열강도 → 취성
- 불충분한 섬유 결합(낮은-정제, 열악한 박동) → 약하지만 꼭 부서지기 쉬운 것은 아닙니다(단단한 것보다 찢어질 가능성이 더 높음)
- 충전재 함량 높음(탄산칼슘, 점토) → 강성은 높으나 인성 감소 → 취성
습식 프레싱:
- 과도한 누르는 압력 → 과도한-압축 → 조밀하지만 깨지기 쉬운 제품
- 과도한 프레싱 온도 → 열분해 → 취성
- 과도한 압착 시간 → 압착 중 과도한-건조 → 부서지기 쉬움
- 프레싱 시 수분이 너무-낮음 → 건조한 섬유가 잘 접착되지 않음 → 부서지기 쉬움
2차 건조:
- 과-건조(수분<5%) → loss of plasticizing effect of water → brittle
- 과도한 건조온도 → 열분해 → 취성
솔루션:
- 펄프 제제 최적화:과도한{0}}정제를 피하세요(목표 25-40도 SR). 긴 섬유와 짧은 섬유의 혼합을 사용합니다(긴 섬유 - 버진 크라프트, 긴- 재활용 섬유 - 인성과 인열 강도 제공). 과도한 습윤 강도 수지를 피하십시오(목표 PAE 0.5-1.5%). 과도한 필러를 피하십시오. 인성을 위해 적절한 섬유 혼합을 사용하십시오.
- 프레싱 매개변수 최적화: Avoid excessive pressure (target 0.5-4 MPa - not >특별히 필요한 경우가 아니면 5 MPa). 과도한 온도를 피하십시오(목표 160-200°C). 과도한 누르는 시간을 피하십시오. 프레싱 시 수분을 조절하세요(65-75% - 너무 건조하지 않음).
- 건조 최적화:과도한-건조를 피하세요(최종 수분을 6~10%로 설정하세요.<5%). Use moderate drying temperatures. Allow gradual cooling.
- 가소제를 고려해보세요:추가적인 견고성이 필요한 제품의 경우 식품에 안전한 가소제(예: 글리세린, 소르비톨)를 펄프 제제에 첨가하는 것이 좋습니다. - 이는 유연성을 높이고 부서지기 쉬운 정도를 줄여줍니다. 가소제는 식품-식품 접촉 제품에 안전한지 확인하세요.-
- 견고함을 고려한 설계:매우 얇은 벽은 피하십시오(<0.8mm) in structural areas. Use rounded corners (stress concentration reduction). Add ribs for structural support (but avoid overly sharp ribs). Design for gradual load distribution rather than point loading.
- 품질 관리:충격시험(낙하시험, ISTA 시험)을 실시하여 내충격성을 검증합니다. 취성을 정량화하기 위해 굽힘 테스트(트레이가 깨지는 각도 측정)를 수행합니다. 애플리케이션 요구 사항에 따라 승인 기준을 설정하세요.
결함 13: 트리밍 후 가장자리 품질이 좋지 않음
설명:잘린 가장자리는 깨끗하고 부드러운 절단 가장자리 대신 울퉁불퉁하거나, 흐릿하거나, 뭉개지거나, 울퉁불퉁한 -입니다. 가장자리 품질이 좋지 않으면 외관에 영향을 미치고 섬유가 떨어져 나갈 수 있으며 치수 정확도에 영향을 미칠 수 있습니다.
근본 원인:
트리밍(주요 원인):
- 무딘 트리밍 다이 블레이드 → 절단보다는 분쇄 → 울퉁불퉁하고 부서진 가장자리
- 잘못된 다이 간격(절단 블레이드와 모루 사이의 간격) → 너무 많은 간격=찢어짐, 너무 작은=분쇄
- 과도한 트리밍 압력 → 가장자리 분쇄 → 섬유 압축 및 박리
- 사절압력 부족 → 절단 불완전 → 가장자리가 울퉁불퉁, 섬유가 연결됨
- 다이 오정렬 → 불균일 절단 → 일부 영역은 깨끗하게 절단되고 다른 영역은 울퉁불퉁합니다.
- 다이 블레이드 마모 또는 손상(흠, 버) → 절단 모서리 결함
- 잘못된 금형 각도(절단 날의 베벨 각도) → 절단 품질 저하
제품 속성:
- 과-건조된 제품(수분<5%) → brittle → crushing and cracking during trimming
- Under-dried product (moisture >12%) → 부드러움 → 손질 시 찌그러지고 찢어짐
- 저밀도/-밀도가 낮은 제품 → 부드러운 섬유질 가장자리 → 불규칙한 절단
- 과도한 밀도/과-압축된 제품 → 단단하고 부서지기 쉬움 → 트리밍 중 균열 발생
- 섬유 결합 불량 → 트리밍 중 섬유 이탈 → 가장자리가 흐릿함
트리밍 방법:
- 강철 룰 다이(가장 일반적) → 가장자리가 약간 찌그러질 수 있음(특히 두껍거나 조밀한 제품의 경우)
- 로터리 다이 → 일반적으로 강철 룰보다 절단이 깔끔하지만 툴링 비용이 더 높습니다.
- CNC 라우팅/레이저 → 가장 깔끔하게 절단되지만 느리고 비용이 많이 듭니다(대량에는 적합하지 않음)
- -금형 트리밍 → 가장 깔끔한 절단(제품이 여전히 따뜻하고 압축 가능한 동안 압축하는 동안 수행됨), 더 복잡한 금형이 필요함
솔루션:
- 날카로운 트리밍 다이를 유지하십시오:다이 블레이드의 선명도를 정기적으로 검사하십시오. 필요에 따라 블레이드를 갈거나 교체합니다(제품 및 금형 재료에 따라 일반적으로 50,000-200,000회 절단마다). 긴 수명을 위해 적절한 금형 재질(고탄소강, 공구강)을 사용하십시오.
- 다이 간격 및 각도 최적화:적절한 다이 간격(절단 블레이드와 앤빌 사이의 간격)을 확인합니다. - 일반적으로 재료 및 다이 유형에 따라 재료 두께의 5-15%입니다. 적절한 블레이드 베벨 각도(일반적으로 종이/펄프의 경우 30-45도)를 확인하십시오. 권장사항은 다이 제조업체에 문의하세요.
- 트리밍 압력 최적화:깨끗하게 자르려면 충분한 압력을 가하되 가장자리가 부서질 정도로 너무 세게 누르지 마십시오. 제품의 두께와 밀도에 따라 압력을 조절하세요. 압력 게이지를 사용하여 일정한 압력을 유지하십시오.
- 적절한 다이 정렬을 확인하십시오.다이 정렬(상부 및 하부 다이 또는 다이와 앤빌)을 정기적으로 확인하십시오. 필요에 따라 조정하십시오. 일관된 제품 위치 지정을 위해 위치 핀/가이드를 사용하십시오.
- 제품 수분 조절:트리밍 시 제품 수분이 6-10%인지 확인하고 - 너무 건조하거나(깨지기 쉬움) 너무 젖지 않도록(부드럽습니다). 제품이 지나치게 건조된 경우-트리밍하기 전에 컨디셔닝(가습)을 고려하세요. 덜 건조된 경우 건조 시간을 추가하세요.
- 트리밍 방법을 고려하십시오.중요한 용도(고급 소비자 제품, 의료)의 경우{0}}금형 트리밍(가장 깔끔한 절단) 또는 회전식 다이 커팅(강철 룰보다 깨끗한)을 고려하세요. 소량-볼륨 또는 프로토타입의 경우 CNC 라우팅 또는 레이저 절단을 통해 깔끔한 가장자리를 얻을 수 있습니다.
- 품질 관리: Visual inspection of trimmed edges under magnification. Measure edge roughness or fiber shedding if critical. Set acceptance criteria for edge quality (e.g., no visible raggedness, no fiber shedding >Xmm).
결함 14: 섬유 흘림 및 먼지
설명:느슨한 섬유나 먼지 입자가 트레이 표면이나 가장자리에서 떨어져 보풀, 보푸라기 또는 먼지처럼 보입니다-. 섬유 이탈은 느슨한 섬유가 제품을 오염시킬 수 있는 깨끗한 응용 분야(전자 제품, 의료, 식품, 광학)에서 문제가 됩니다.
근본 원인:
펄프 준비:
- 섬유 결합 불량(-미세화, 고형성 부족) → 표면의 섬유 느슨함
- 과도한 단섬유/미립자 → 느슨한 미세입자 → 더스팅
- 수지의 습윤강도 부족 → 섬유결합 약함 → 섬유탈락
- 오염물질(느슨한 섬유질, 더러움) → 흘러내림
- 낮은 섬유 품질 → 약한 섬유 → 흘림으로 인한 높은 재활용 함량
형성:
- 진공 부족 → 느슨한 섬유 매트 → 표면 섬유가 잘 접착되지 않음- → 벗겨짐
- 섬유 매트 형성 불량(불균일, 덩어리짐) → 표면 섬유가 느슨함
- 메쉬가 너무-거칠음 → 표면이 거칠고 섬유 끝이 느슨함 → 벗겨짐
습식 프레싱:
- 불충분한 압축 압력/온도/시간 → -압축 부족 → 표면 섬유 느슨함 → 벗겨짐
- 고르지 못한 눌림 → 일부 영역이-압축됨 → 흘러내림
- 섬유-대-섬유 결합 부족(저온, 저습도) → 표면 약함 → 탈락
트리밍 및 취급:
- 무딘 트리밍 다이 → 분쇄 및 섬유 파손 → 가장자리의 느슨한 섬유 → 흘리기
- 거친 취급(마찰, 마모) → 표면 섬유 제거 → 탈락
- 과-적층 → 압축 및 마모 → 흘림
솔루션:
- 섬유 결합 개선:적절한 정제를 보장하세요(25-40도 SR - 과소 정제되지 않음-). 적절한 습윤 강도 수지(PAE 0.5-1.5%)를 사용하십시오. 좋은 품질의 섬유를 사용하십시오(섬유가 약한 품질이 낮은 재활용 종이는 피하십시오). 섬유가 적절하게 분산되도록 합니다(덩어리 없음).
- 프레싱 최적화:적절한 압축 및 섬유 결합을 위해 적절한 압축 압력(1-4 MPa), 온도(160{6}}200°C) 및 시간(15{7}}45초)을 보장합니다. 균일한 압착을 보장합니다. 언더 프레싱은 섬유가 떨어지는 일반적인 원인입니다. 표면 섬유가 벌크에 잘 접착되지 않습니다.
- 성형 개선:잘 형성된 -섬유 매트에 적절한 진공 상태를 유지하세요. 적절한 메쉬 크기(매끄러운 표면의 경우 80-100 메쉬)를 사용하십시오. 좋은 섬유 매트 형성을 보장합니다.
- 코팅 적용:낮은 섬유 손실이 필요한 응용 분야(전자 제품, 의료, 식품, 광학)의 경우 표면에 수성- 기반 코팅(아크릴, PU)을 적용합니다. 코팅은 느슨한 표면 섬유를 결합하여 부드럽고-벗겨지지 않는 표면을 만듭니다. 코팅은 섬유질 제거에 가장 효과적인 솔루션입니다.
- 트리밍 개선:다이를 날카롭게 다듬으세요. 적절한 트리밍 방법을 사용합니다(-가장 깨끗한 가장자리를 위해 금형이나 회전식에서). 과도한 취급 및 마모를 피하십시오.
- 표면 처리를 고려하십시오.매우-낮은-탈피 적용 분야의 경우 다음을 고려하십시오. (a) 캘린더링(가열된 롤러를 통과하여 표면을 매끄럽고 압축) (b) 표면 사이징(표면에 전분 또는 폴리머의 얇은 층 적용); (c) 필름 적층(박막을 표면에 접착 - 제로 셰딩).
- 품질 관리:섬유 발산 테스트를 수행합니다(예: 테이프 테스트 - 접착 테이프를 표면에 누르고 제거하고 테이프의 섬유 수를 세거나 문지름 테스트 - 흰색 천으로 표면을 문지르고 섬유 이동을 검사합니다). 응용 분야 요구 사항에 따라 허용 기준을 설정합니다(예: 의료/전자 제품의 눈에 보이는 섬유 없음).
결함 15: 배치-대-배치 품질이 일관되지 않음
설명:제품 품질은 배치마다 크게 다릅니다. - 치수, 무게, 색상, 표면 품질, 강도 또는 수분 함량이 일관되지 않습니다. 이로 인해 제품 핏, 고객 불만, 품질 보증에 문제가 발생합니다.
근본 원인:
원료 변형:
- 일관되지 않은 섬유 공급원(다른 공급업체, 다양한 등급의 재활용 종이) → 다양한 섬유 특성
- 일관되지 않은 섬유 혼합 비율 → 다양한 특성
- 원료의 다양한 수분 함량 → 다양한 펄프 농도
- 다양한 오염 수준 → 다양한 품질
공정 매개변수 변화:
- 일관되지 않은 펄프 일관성 → 다양한 성형 → 다양한 무게/두께
- 정제 정도 불균일 → 강도/부드러움/수축 가변
- 일관되지 않은 화학 첨가물 투여량 → 다양한 습윤 강도, 내수성, 색상
- 일관되지 않은 성형 변수(진공, 시간, 치수 수준) → 다양한 중량/두께
- 일관되지 않은 프레싱 매개변수(온도, 압력, 시간) → 다양한 밀도/부드러움/수분
- 일관되지 않은 건조 매개변수(온도, 기류, 속도) → 다양한 수분/뒤틀림
- 장비 마모(금형 마모, 프레스 마모, 다이 마모) → 시간이 지남에 따라 점진적인 품질 드리프트
환경 변화:
- 주변 온도/습도 변화 → 가변 건조 및 수분 평형
- 수온 변화 → 다양한 펄프화 및 성형
- 에너지공급 가변(가스압력, 전압) → 가열/가압 가변
연산자 변형:
- 다양한 작업자가 매개변수를 다르게 설정 → 다양한 품질
- 일관되지 않은 샘플링/테스트 → 다양한 QC 결과
- 일관되지 않은 자재 취급 → 다양한 원료 준비
솔루션:
- 원자재 표준화:일관된 섬유 공급원을 사용하십시오(사양이 포함된 승인된 공급업체 목록 확립). 일관된 섬유 혼합 비율을 사용하십시오(각 구성 요소의 무게를 측정하고 추정하지 마십시오). 사용하기 전에 입고되는 원재료(섬유 종류, 수분, 오염 물질)를 테스트하십시오. 원료를 적절하게 보관하십시오(습기, 오염으로부터 보호).
- 공정 매개변수 표준화:모든 공정 매개변수 - 펄프 농도, 정제 정도, 첨가제 투입량, 진공 형성/시간, 압착 온도/압력/시간, 건조 온도/속도에 대한 표준 작업 절차(SOP)를 확립합니다. 모든 매개변수를 문서화하고 작업자가 이를 따르도록 하십시오. 자동화된 공정 제어(PLC, 센서)를 사용하여 일관된 매개변수를 유지합니다.
- 통계적 프로세스 제어(SPC) 구현:관리도(X-bar R 차트 등)를 사용하여 주요 품질 매개변수(무게, 두께, 수분, 치수, 강도)를 모니터링합니다. 제어 한계를 설정합니다(일반적으로 ±3 시그마). 품질 문제가 발생하기 전에 통제할 수 없는-상태-상태를 식별하고 수정하세요. 프로세스 능력 분석(Cpk)을 사용하여 프로세스 일관성을 정량화하고 개선합니다.
- 예방적 유지 관리 구현:장비 - 성형 금형(메쉬 상태, 진공 채널), 프레스 금형(표면 상태, 온도 균일성, 이형 코팅), 트리밍 다이(선명도, 정렬), 건조 터널(온도 균일성, 공기 흐름), 센서 및 제어 장치(보정)를 정기적으로 검사하고 유지관리합니다. 품질 문제가 발생하기 전에 마모된 부품을 교체하십시오. 유지 관리 로그를 유지하십시오.
- 환경 요인 제어:생산 및 보관 구역의 주변 온도/습도를 모니터링하고 제어합니다(필요한 경우 HVAC 사용). 일정한 수온을 사용하십시오(수온 조절 장치 설치). 안정적인 에너지 공급을 보장합니다(필요한 경우 전압 조정기, 가스 압력 조정기 사용).
- 운영자 교육 및 표준화:SOP에 대해 모든 운영자를 교육합니다. 표준화된 작업 지침(사진, 도표, 매개변수 설정 포함)을 사용하십시오. 첫-품목 검사를 구현합니다(각 교대조/배치의 첫 번째 제품이 완전히 검사됨). 교대 근무 체크리스트를 사용하여 모든 매개변수가 올바르게 설정되었는지 확인하세요.
- 품질 관리:입고 자재 검사,{0}}공정 검사(1~2시간마다), 완제품 검사(배치별 또는 AQL별)를 구현합니다. 상세한 품질 기록을 유지하십시오. 모든 품질 문제에 대한 근본 원인 분석(5 Whys, Fishbone 다이어그램)을 수행합니다. 시정 및 예방 조치(CAPA)를 구현합니다.
추가 일반적인 결함(빠른 참조)
다음은 빠른 참조를 위한 간략한 근본 원인과 해결 방법이 포함된 추가적인 일반적인 결함입니다. -
| 결함 | 주요 근본 원인 | 핵심 솔루션 |
|---|---|---|
| 냄새(불쾌한 냄새) | 펄프 내 미생물 증식, 과도한 첨가물, 열분해, 원료 오염 | 펄프 시스템 청소, 첨가물 감소, 압축/건조 온도 최적화, 깨끗한 원료 사용, 식품{0}}등급 살생물제 |
| 그리스/오일 침투 | 내유 코팅 없음-, 코팅 부족, 코팅 결함 | 내유-코팅(스티렌-아크릴, PLA) 적용, 완전한 도포 보장, 키트 테스트로 확인 |
| 누수 | 핀홀, 얇은 점, 불충분한 방수-코팅, 가장자리 누출 | 핀홀/얇은 부분 수정(형성), 방수-코팅, 가장자리 코팅(담그기), 누출 테스트로 확인 |
| 정전기 축적 | 건조한 환경, 단열재, 마찰 | 주변 습도 높이기(40-60% RH), 정전기 방지 첨가제 사용, 공기 이온화, 지상 장비 |
| 인쇄 불량(잉크 번짐, 접착력 불량) | 표면이 거칠거나 다공성이 있음, 코팅이 불충분함, 잉크 유형이 올바르지 않음, 건조가 부적절함 | 인쇄 전 프라이머/코팅 도포, 적절한 잉크(수성-기반, UV) 사용, 건조 최적화, 인쇄 접착력 테스트 |
| 코팅 결함(불균일, 핀홀, 균열) | 잘못된 코팅 점도, 불량한 표면 젖음, 코팅이 너무 얇음, 부적절한 경화 | 코팅 점도 최적화, 표면 처리(코로나/프라임) 사용, 코팅 중량 증가, 적절한 경화 보장 |
| 스택 고착(스택을 쌓을 때 트레이가 서로 달라붙음) | 고보습, 잔류코팅점착, 고습보관, 웜스태킹 | 적재 전 적절한 건조/냉각 확인, 이형 코팅 사용, 건조한 환경에 보관, 간지 사용 |
| 제품에 곰팡이 발생 | High moisture content (>12%), 고습보관, 보온보관, 긴 보관시간 | 최종 수분 6{1}}10% 보장, 건조하고 시원한 환경에 보관, 수분 차단 포장 사용, 필요한 경우 식품에 안전한 살생물제 사용 |
| 곤충 침입 | 음식물 찌꺼기, 보관 위생 불량, 보관 시간이 길다 | 생산/저장 장소를 깨끗하게 유지하고, 해충 방제를 사용하고, 밀봉 포장을 사용하고, FIFO 재고를 사용합니다. |
| ESD 오류(ESD-안전 제품의 경우) | ESD 첨가제 부족, ESD 첨가제 분포 고르지 않음, 수분 변화 | ESD 첨가제 투입량 확인, 균일한 혼합 보장, 표면 저항 테스트, 수분 제어 |
예방적 품질 관리 프로토콜
결함을 처리하는 가장 좋은 방법은 결함이 처음부터 발생하지 않도록 방지하는 것입니다. 다음은 습식-프레스 성형 펄프 생산을 위한 예방적 QC 프로토콜입니다.
들어오는 재료 QC
- 섬유 유형, 수분 함량, 오염 물질, 회분 함량 등 각 원료 섬유 배치를 테스트합니다.
- 테스트 화학 첨가물: 농도, pH, 식품-등급 인증
- 코팅 재료 검증: 고형분 함량, 점도, pH, 차단 성능, 식품-등급 인증
- 포장재(상자, 팔레트, 포장)의 청결성과 무결성을 검사합니다.
-QC 진행 중(1~2시간마다)
- 펄프 일관성(목표 0.3-0.8%)
- 펄프 pH(PAE의 경우 목표 6.5-8.5)
- 정제 정도 (SR / CSF 정도)
- 젖은 트레이 무게(성형 일관성 지표)
- 프레스 금형 온도(상하, 균일성 검증)
- 누르는 압력(압력계나 필름으로 확인)
- 완성된 트레이 수분 함량(목표 6~10%)
- 완성된 트레이 무게(재료 사용량 및 일관성 지표)
- 육안검사 불량(휘어짐, 갈라짐, 핀홀, 변색, 표면품질)
-일괄 QC당
- 치수 검사(캘리퍼/CMM을 사용한 주요 치수)
- 벽 두께 측정(여러 위치)
- 배리어 테스트(물에 대한 Cobb 테스트, 해당되는 경우 그리스 -에 대한 키트 테스트)
- 강도 테스트(응용 분야에 따라 압축, 파열 또는 인장 -)
- 밀봉 테스트(열-밀봉/MAP - 밀봉 강도, 누출 테스트, 가스 조성인 경우)
- 식품 접촉 안전(자재 변경마다 또는 주기적으로 마이그레이션 테스트 -)
- 색상 측정(색상이 중요한 제품을 위한 분광 광도계 --)
- 표면 거칠기(표면이 중요한 제품을 위한 Parker Print-서핑 또는 프로파일로미터 --)
예방 유지보수
- 매일: 프레싱 금형 청소, 성형 메쉬 검사, 유체 수준 확인, 센서 교정 확인
- 매주: 진공 시스템 검사, 프레스 정렬 확인, 건조 터널 필터 청소, 트리밍 다이 검사
- 월별: 온도 센서 교정, 압력 게이지 교정, 전기 시스템 검사, 움직이는 부품 윤활
- 분기별: 프레스 금형 표면 검사(필요한 경우 연마/재{0}}코팅), 성형 금형 검사(필요한 경우 메시 교체), 프레스 평행성 확인, SOP 감사
- 매년: 전체 장비 점검, 마모된 부품 교체, 모든 센서 재보정, SOP 업데이트, 관리 검토 수행
결론
습식-프레스(열성형) 성형 펄프는 매끄럽고 조밀하며 정밀한 트레이를 생산하는 고급 포장 기술입니다-. 그러나 결함을 방지하려면 신중한 공정 제어가 필요합니다. 이 가이드에서 다루는 15+ 일반적인 결함 - 뒤틀림, 균열, 핀홀, 고르지 못한 두께, 표면 거칠기, 변색, 점착, 찢어짐, 기포 발생, 불균일한 밀도, 수축, 취성, 열악한 가장자리 품질, 섬유 이탈 및 배치-대-배치 불일치-는 모두 식별 가능한 근본 원인과 입증된 솔루션을 가지고 있습니다.
효과적인 습식 프레스 문제 해결의 핵심 원칙은 다음과 같습니다.{0}}
1. 프로세스 이해- 결함은 펄프 준비, 성형, 압착, 건조 또는 트리밍에서 발생할 수 있습니다. 각 단계를 체계적으로 확인해보세요.
2. 진단 결정 트리 사용- 결함이 나타나는 시점(성형 후, 압착 후, 건조 후, 다듬기 후, 보관 중)을 식별하여 가능한 원인을 좁힙니다.
3. 가장 일반적인 원인에 먼저 집중하세요.- 습식-프레스의 경우 프레싱 단계(온도, 압력, 시간, 성형 조건)가 대부분의 결함 원인입니다. 먼저 프레싱 매개 변수와 금형 상태를 확인하십시오.
4. 추측이 아닌 데이터를 사용하세요- 추측보다는 매개변수(열화상을 사용한 온도, Prescale 필름을 사용한 압력, 수분계를 사용한 수분, 캘리퍼스를 사용한 치수)를 측정합니다. 데이터를 통해 보다 빠르고 정확한 진단이 가능합니다.
5. 증상이 아닌 근본 원인 해결- 즉각적인 결함만 수정하지 마세요. 근본적인 원인을 찾아 교정하여 재발을 방지합니다. 근본 원인 분석(5 Whys, Fishbone 다이어그램)을 사용합니다.
6. QC 및 유지보수를 통한 불량 예방- 최선의 문제 해결은 예방입니다. 입고되는 자재 QC, 공정 내 QC, 배치별 QC-, 예방적 유지 관리를 구현하여 결함이 발생하기 전에 문제를 포착합니다.
7. 수정만 하지 말고 최적화하세요- 실험 계획법(DOE)과 통계적 공정 관리(SPC)를 사용하여 공정 매개변수를 최적화하고 일관되고 고품질의 생산을 달성합니다.- 지속적인 개선이 목표입니다.
Hesheng에서는 최신-최신 장비, 엄격한 품질 관리, 습식 프레스 공정의 미묘한 차이를 이해하는 숙련된 엔지니어 팀을 통해 습식-성형 펄프 제조-에 대한 광범위한 경험을 보유하고 있습니다.- 우리는 이 가이드 -에 설명된 거의 모든 결함을 발견하고 해결했으며 이를 방지하기 위해 강력한 프로세스와 QC 프로토콜을 개발했습니다. 당사의 품질 관리 시스템(ISO 9001 인증)은 원자재부터 완제품까지 일관되고 추적 가능한 품질을 보장합니다. 우리는 재료 인증, 테스트 보고서 및 규정 준수 문서를 포함하여 모든 배송에 대해 완전한 품질의 문서를 제공합니다-.
습식-프레스 성형 펄프-에 품질 문제가 있거나 신제품에 대한 습식-프레스 기술을 평가하고 성공적인 출시를 원하는 경우 -Hesheng의 기술팀에 문의하세요- 우리는 기꺼이 전문 지식을 공유하고, 귀하의 제품과 공정을 평가하고, 솔루션을 추천하고, 귀하의 사양에 맞는 고품질의 습식-압착 성형 펄프 제품을 제공하겠습니다. 문제 해결부터 전체{4}}생산에 이르기까지 당사는 습식 프레스 성형 펄프 프로젝트의 성공을 보장하는 지식과 역량을 갖추고 있습니다. 결함으로 인해 프로젝트가 탈선되지 않도록 하세요. - 올바른 방법을 알고 있는 숙련된 제조업체와 협력하세요.